
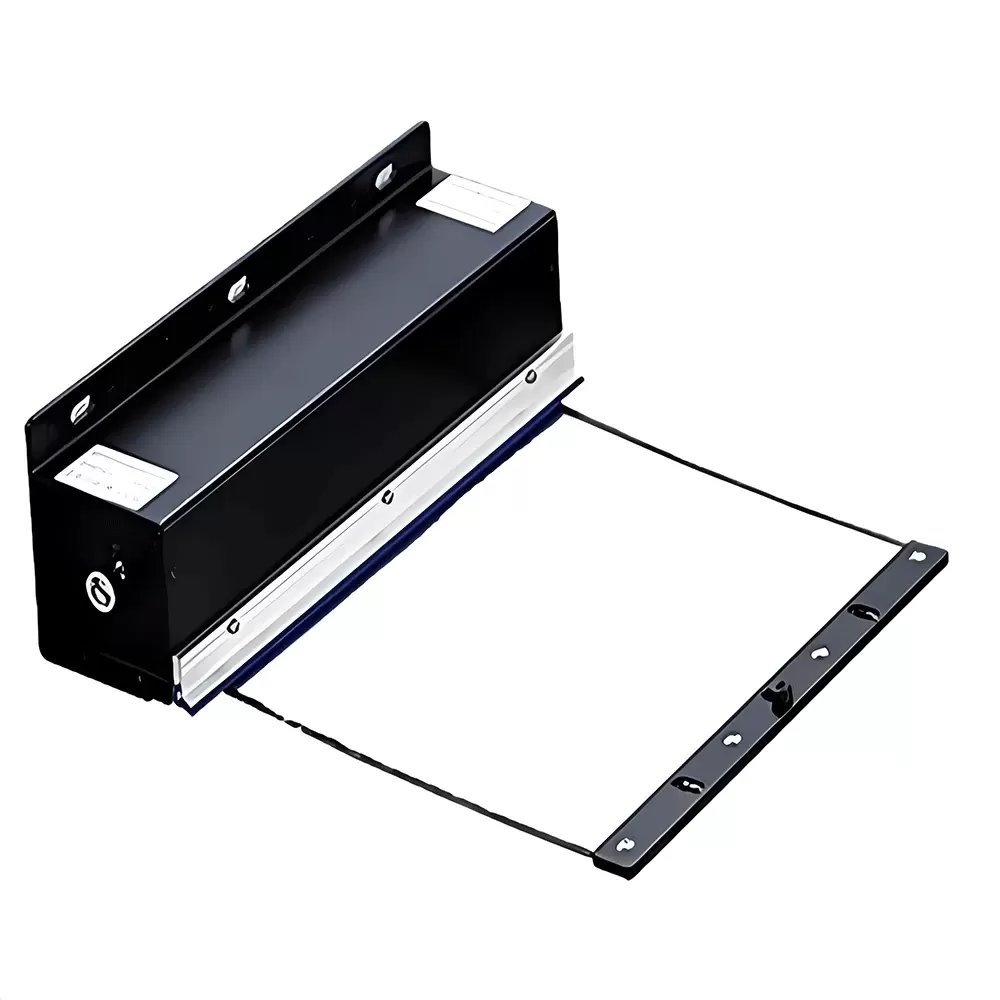
Les centres d'usinage CNC modernes fonctionnent dans des conditions exigeantes caractérisées par une rotation de broche à grande vitesse, une accélération rapide des axes et une exposition continue à des éléments abrasifs. Pour maintenir la précision de positionnement sur de longs cycles de production, les fabricants de machines s'appuient sur des couvertures en acier télescopiques pour protéger les guides linéaires et les vis à billes sous-jacents. Cependant, les performances de ces systèmes de protection dépendent fortement des composants d'étanchéité installés à chaque interface de segment télescopique, en particulier les essuies de couverture CNC. Ces composants éliminent la fine poussière métallique, les particules abrasives et le liquide de refroidissement pendant les mouvements rapides des axes, empêchant les débris d'entrer dans la machinerie interne.
Sans systèmes d'essuyage haute performance, les particules fines et les résidus chimiques peuvent migrer sous les plaques en acier. Une fois à l'intérieur, ces contaminants dégradent l'huile lubrifiante, accélèrent l'usure des blocs de guidage linéaire et provoquent des frictions mécaniques. Le choix du profil d'essuyage approprié et de la composition matérielle est donc une exigence fondamentale pour maintenir la fiabilité de l'outil machine et prévenir les événements de maintenance non planifiés.
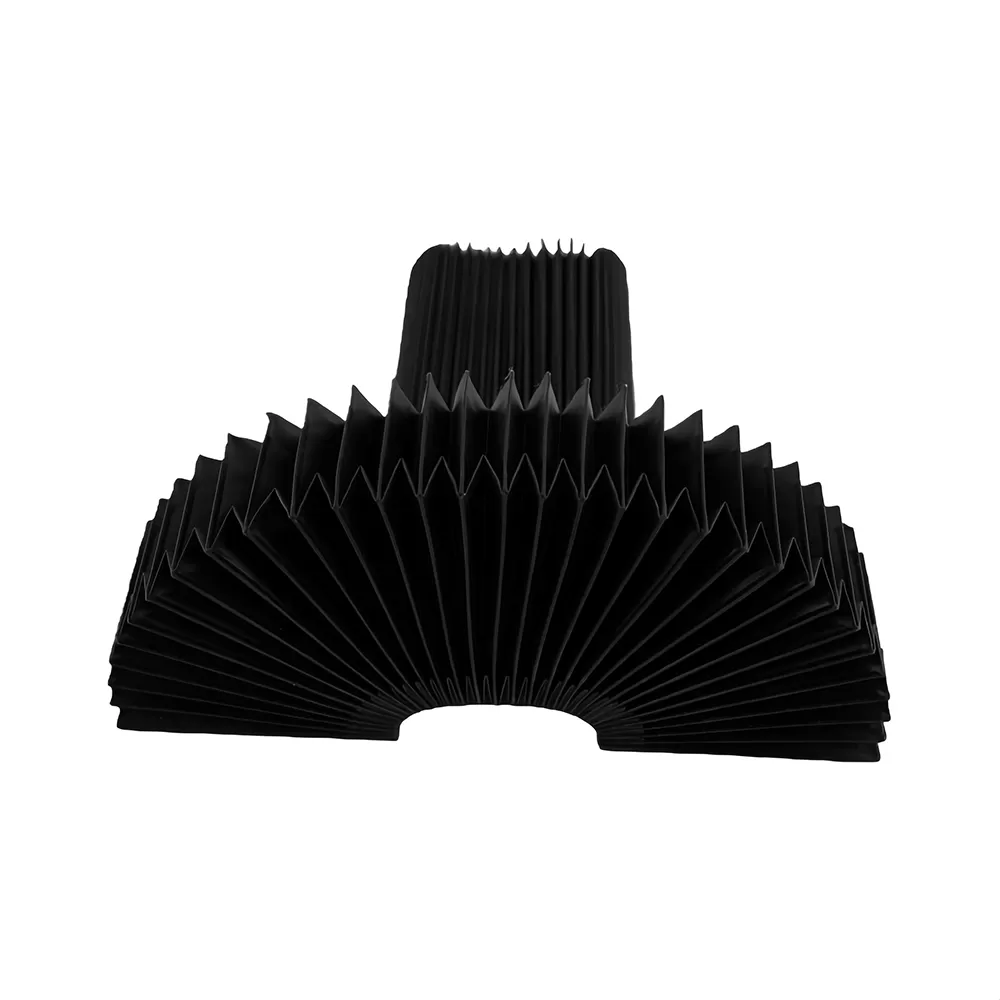
L'ingénierie et la géométrie des essuie-couvertures
L'objectif principal de conception d'un essuie-couverture est de maintenir une pression de contact uniforme et continue contre les plaques en acier glissantes de la couverture télescopique. Cette tâche nécessite un équilibre entre la rigidité structurelle du profil porteur et la déflexion élastique de la lèvre d'étanchéité. Si la pression de contact est trop faible, des fluides fins et des particules microscopiques passent sous la lèvre ; si elle est trop élevée, la friction résultante accélère l'usure à la fois de l'essuie et des plaques de couverture en acier.
Les ensembles d'essuyage se composent généralement de deux parties principales :
Le Profil Porteur : Généralement fabriqué à partir de matériaux résistants à la corrosion tels que l'acier inoxydable, le laiton ou l'aluminium. Le porteur fournit la rigidité structurelle nécessaire pour résister aux impacts mécaniques des copeaux chauds volants et maintient la rectitude du bord d'essuyage sur toute la largeur de la couverture.
La Lèvre d'Essuyage : Un élément élastomère collé, mécaniquement fixé ou vulcanisé directement au porteur. La géométrie du profil de la lèvre est conçue pour agir comme un soc, déviant les copeaux solides vers l'extérieur et nettoyant les films de liquide de la surface glissante.
En fonction de l'espace de montage et de la dynamique des axes, les ingénieurs utilisent diverses géométries de profil. Les essuie-couvertures plats sont courants pour les mouvements linéaires standard, tandis que les profils de type boîtier ou caisse offrent une protection structurelle supplémentaire dans des environnements avec de forts volumes de copeaux. Certaines configurations spécialisées intègrent des supports en acier à ressort pré-tendus pour garantir un contact constant même lorsque les plaques télescopiques subissent une légère déflexion ou une usure au fil des années de service.
Choix des matériaux et résistance environnementale
L'environnement de fonctionnement à l'intérieur d'un outil machine CNC expose les composants élastomères à l'usure mécanique, à des températures élevées et à une dégradation chimique. Le choix de la formulation polymère correcte est le facteur le plus décisif pour déterminer la durée de vie du système d'essuyage. Les matériaux standards utilisés dans la fabrication de ces composants de protection comprennent :
Polyuréthane (PU)
Le polyuréthane est largement choisi pour sa haute résistance à la traction et sa résistance supérieure à l'abrasion mécanique. Il résiste à l'action abrasive des copeaux d'acier, d'aluminium et de fonte. Cependant, les formulations de polyuréthane sont susceptibles à l'hydrolyse lorsqu'elles sont exposées à des fluides de refroidissement solubles dans l'eau à des températures élevées. Pour de telles applications, des polyuréthanes spécialisés à base d'éther sont préférés aux variantes à base d'esters en raison de leurs liaisons chimiques stables dans des environnements humides.
Caoutchouc Nitrile Butadiène (NBR)
Le NBR offre une excellente résistance aux huiles minérales, aux graisses et aux fluides de coupe standard. Il présente une bonne élasticité et des propriétés d'étanchéité dynamiques sous des charges modérées. Bien que le NBR soit moins résistant à l'usure que le polyuréthane, sa stabilité chimique dans des environnements riches en huile en fait une option fiable pour les centres d'usinage et les machines à meuler utilisant des huiles de coupe pures.
Élastomères Fluorocarbonés (FKM / Viton)
Dans les applications où des fluides de refroidissement synthétiques contenant des additifs chimiques agressifs sont utilisés, ou où les températures ambiantes sont élevées, les élastomères fluorocarbonés fournissent l'inertie chimique nécessaire. Le FKM résiste au gonflement et au ramollissement lorsqu'il est exposé à des esters synthétiques et à des lubrifiants chlorés, bien qu'il soit plus susceptible à la déchirure sous un impact physique élevé par rapport au polyuréthane.
Pour faire face à ces divers défis environnementaux, des fabricants comme QUNHUI utilisent des processus de vulcanisation avancés pour lier des élastomères spécialisés à des supports métalliques rigides. Ces balais de protection de guidage cnc fabriqués à partir de polyuréthane ou de FKM de haute qualité garantissent des propriétés mécaniques stables lorsqu'ils sont exposés à des huiles synthétiques et à des systèmes de lavage à haute pression.
Mécanismes d'usure courants et indicateurs opérationnels
Parce qu'ils sont en contact physique constant avec des pièces mobiles, les balais sont sujets à l'usure et doivent être inspectés périodiquement. Comprendre la mécanique de la dégradation des balais aide le personnel de maintenance à identifier les problèmes avant qu'ils ne conduisent à des dommages sur les guides. La performance des balais de protection de guidage cnc diminue avec le temps en raison de plusieurs facteurs :
Coupe Abrasive : Des copeaux de métal tranchants et chauds peuvent se loger entre le bord de nettoyage et la plaque télescopique. Lorsque la protection se rétracte, ces particules piégées agissent comme des outils de coupe, tranchant le bord élastomérique et créant des chemins pour l'entrée de fluide.
Dégradation Chimique : Des fluides de coupe incompatibles provoquent le gonflement ou la fragilisation de l'élastomère. Les balais fragiles perdent leur flexibilité et se fissurent sous un mouvement dynamique, tandis que les bords enflés perdent leur pré-tension et se déforment, créant des espaces.
Durcissement Thermique : Des accumulations de copeaux de métal chauds reposant directement contre le support du balai transfèrent de l'énergie thermique à l'élastomère. Ce chauffage localisé peut accélérer le processus de vieillissement, menant à une perte d'élasticité et à un échec d'étanchéité subséquent.
Les indicateurs d'usure des balais incluent des traces de liquide de refroidissement visibles laissées sur les plaques télescopiques derrière le chemin de nettoyage, des bruits de grincement inhabituels pendant le mouvement de l'axe, et l'accumulation de boues fines à l'intérieur des boîtes de protection télescopiques. Une surveillance régulière de ces signes prévient la dégradation du système de lubrification des guides linéaires sous-jacents.
Ingénierie sur mesure et adaptation pour l'automatisation industrielle
Les profils de nettoyage standard prêts à l'emploi ne répondent souvent pas aux exigences des conceptions d'outils de machine spécialisés. Les lits inclinés, les colonnes verticales et les têtes d'usinage multi-axes présentent des géométries complexes qui nécessitent des solutions d'étanchéité précisément façonnées. Les coins en onglet, les joints soudés et les zones de pré-charge variables doivent être conçus pour s'adapter aux contours spécifiques de l'enceinte de la machine.
Chez QUNHUI, nous fabriquons des essuie-glaces de protection de chemin cnc sur mesure conçus pour s'adapter à des configurations de machines spécifiques, garantissant une correspondance précise avec les spécifications du fabricant d'équipement d'origine (OEM). Le processus de personnalisation implique une analyse détaillée de la vitesse de glissement, de la charge de copeaux et de la chimie des fluides de refroidissement. Pour les applications de fraisage lourdes où des copeaux chauds sont projetés à des vitesses élevées, des systèmes d'essuyage à double étage peuvent être conçus. Ces systèmes comportent une lame de raclage en laiton qui dévie les gros débris métalliques chauds, suivie d'une lèvre en polyuréthane durable qui essuie la fine poussière et le liquide de refroidissement.
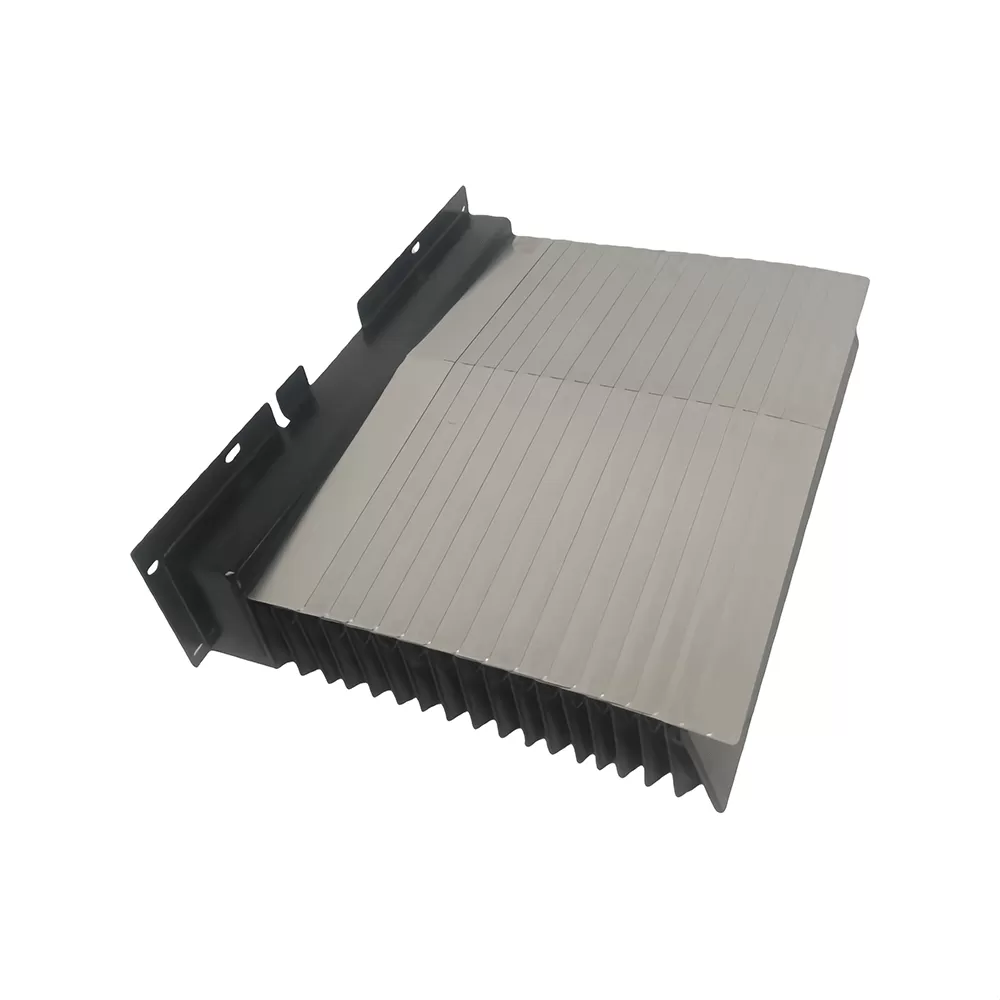
Protocoles de mise en œuvre, d'alignement et d'entretien
Une installation correcte est aussi importante que la qualité des matériaux pour déterminer l'efficacité d'un système d'essuyage. Des essuie-glaces mal alignés ou un pré-tensionnement incorrect peuvent provoquer une usure prématurée ou une défaillance à la fois de l'essuie-glace et des plaques de couverture télescopiques. Lors des procédures de remplacement, les étapes suivantes sont recommandées :
Nettoyage de surface : Nettoyez soigneusement la bride de montage de la couverture télescopique et la surface de la plaque d'accouplement. Retirez tous les résidus d'anciens adhésifs, de graisse et de fine poussière métallique.
Vérification de la pré-charge : Positionnez l'essuie-glace selon la profondeur d'installation spécifiée. Une pré-charge uniforme sur toute la longueur de l'essuie-glace empêche les espaces localisés. Vérifiez cet alignement à l'aide d'un calibre à feeler standard.
Sécurisation de l'assemblage : Assurez-vous que tous les éléments de fixation mécaniques sont serrés selon les spécifications de couple recommandées. Si vous soudez ou rivetez le profil de support, évitez de surchauffer l'assemblage, car un transfert thermique excessif peut endommager la lèvre élastomérique collée.
Application de lubrifiant : Appliquez une légère couche d'huile de glissement compatible sur la lèvre d'essuyage avant la première opération. Cette lubrification initiale prévient le frottement à sec pendant la phase de démarrage initial de la machine.
Pour les opérations avec un débit de production élevé, le choix d'essuie-glaces de protection de chemin cnc durables est un aspect vital de l'entretien préventif. La mise en œuvre de calendriers de remplacement standard basés sur les heures de fonctionnement de la broche réduit la probabilité de temps d'arrêt imprévus et maintient la précision géométrique de l'outil machine.
Questions Fréquemment Posées
Q1 : À quelle fréquence les essuie-glaces de protection de chemin CNC doivent-ils être inspectés et remplacés ?
A1 : Les intervalles d'inspection dépendent de l'environnement d'usinage. Dans les installations de haute production fonctionnant plusieurs équipes avec de grands volumes de copeaux, des inspections visuelles doivent être effectuées mensuellement. En général, un remplacement complet des éléments d'essuyage est recommandé tous les 12 à 18 mois, ou immédiatement si des déchirures, un gonflement ou un contournement du liquide de refroidissement sont observés.
Q2 : Des essuie-glaces en polyuréthane standard peuvent-ils être utilisés dans des applications d'usinage à sec ?
A2 : L'usinage à sec génère de la poussière chaude et abrasive et des températures ambiantes élevées à l'intérieur de l'enceinte de la machine sans l'effet de refroidissement des émulsions liquides. Bien que le polyuréthane ait une excellente résistance à l'abrasion, les formulations standard peuvent se dégrader sous une exposition continue à des copeaux chauds. Pour l'usinage à sec de matériaux comme la fonte ou le graphite, des élastomères spécialisés haute température ou des essuie-glaces métalliques sont recommandés.
Q3 : Qu'est-ce qui provoque des mouvements saccadés des couvertures télescopiques pendant le fonctionnement ?
A3 : Ce phénomène de stick-slip est souvent causé par une forte friction entre la lèvre de l'essuie-glace et les plaques d'acier, ce qui peut résulter d'un réglage incorrect de la pré-charge, d'un manque de lubrification des chemins ou du gonflement chimique de l'élastomère de l'essuie-glace. Le remplacement des essuie-glaces usés et l'assurance d'une bonne distribution d'huile aux chemins résolvent ce problème.
Q4 : Comment puis-je déterminer le profil correct pour un remplacement de balai de protection sur mesure ?
A4 : Concevoir un remplacement sur mesure nécessite de mesurer les dimensions de la section transversale du support existant, la hauteur et l'épaisseur de la lèvre élastomère, la longueur totale du segment de couverture et la méthode de montage. Fournir des fichiers CAO ou des échantillons physiques du profil usé garantit que le remplacement correspond aux exigences de la machine.
Q5 : Quel est l'avantage d'utiliser un système de balai revêtu de métal par rapport à un balai en caoutchouc solide ?
A5 : Les balais revêtus de métal combinent une lame de grattage en laiton ou en acier inoxydable avec une lèvre en caoutchouc en traînant. La lame métallique avant dévie physiquement les copeaux métalliques grands, chauds ou tranchants qui pourraient autrement couper ou fondre une lèvre en caoutchouc. L'élément en caoutchouc en traînant élimine ensuite le film liquide restant, offrant une protection supérieure dans les applications de fraisage et de tournage intensifs.
Demande et Support
Maintenir l'intégrité structurelle de votre machine CNC nécessite des composants de protection de haute qualité. Sélectionner le bon matériau de balai et la configuration du profil prévient l'usure prématurée des guides linéaires et aide à éviter des coûts de réparation coûteux. Si vous avez besoin de conceptions de profil sur mesure, de conseils sur la compatibilité des matériaux ou de pièces de remplacement en gros, veuillez contacter notre département d'ingénierie pour soumettre une demande. L'équipe d'ingénierie de QUNHUI est disponible pour fournir des spécifications détaillées et des solutions de fabrication sur mesure pour répondre à vos exigences en matière d'automatisation industrielle.