
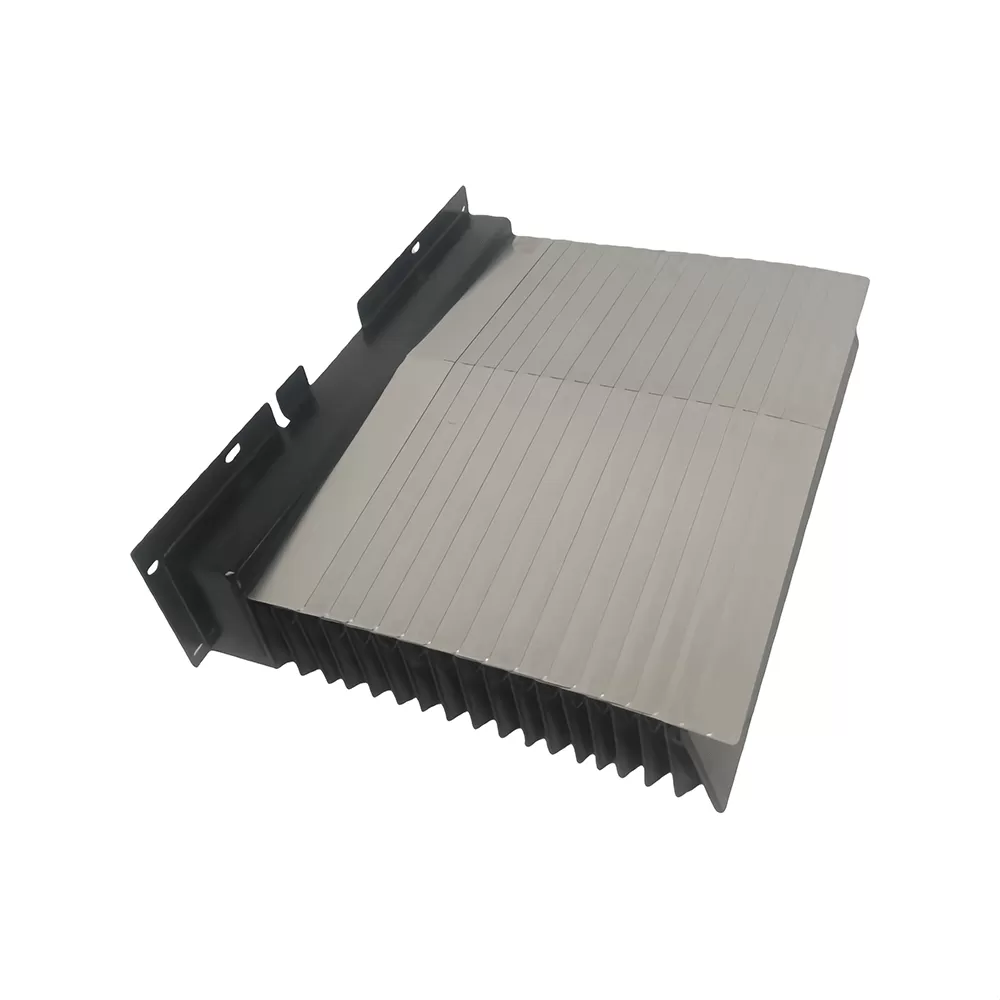
Dans la fabrication moderne, la précision d'un outil machine CNC dépend directement de l'intégrité de ses systèmes de guidage. Les guidages linéaires, les voies en boîte et les surfaces glissantes doivent maintenir un contact précis pour garantir l'exactitude du positionnement. Cependant, l'environnement d'usinage est intrinsèquement hostile, caractérisé par des copeaux métalliques chauds, de la poussière céramique abrasive et des fluides de refroidissement chimiquement agressifs miscibles à l'eau. Pour empêcher ces contaminants de migrer sous le chariot glissant, des essuie-glaces de haute qualité pour outils machine sont positionnés comme première ligne de défense.
Sans systèmes de nettoyage efficaces, les particules fines se mélangent à l'huile de lubrification des voies, transformant un lubrifiant propre en une pâte abrasive. Cette pâte provoque une usure rapide des voies de lit durcies par induction, entraînant des effets de collé-décollé, une perte de précision géométrique et, finalement, des reconstructions coûteuses. La mise en œuvre d'essuie-glaces de haute qualité pour outils machine est une pratique standard pour maintenir le temps de fonctionnement de la machine et protéger les investissements en capital à long terme.
La Mécanique de la Contamination et de l'Usure des Voies de Guidage
Le Mécanisme de l'Ingress des Copeaux
Lors des opérations de fraisage ou de tournage à grande vitesse, les déchets métalliques et les copeaux chauds sont projetés à grande vitesse. Lorsque ces copeaux atterrissent sur les voies de guidage exposées, ils présentent à la fois des dangers thermiques et mécaniques. Si un essuie-glace ne parvient pas à dévier ces copeaux, le chariot en mouvement les pousse le long de la piste. Les copeaux peuvent se coincer sous le bord de l'essuie-glace, créant de profondes rayures le long des surfaces de guidage usinées avec précision. Cette action compromet le film d'huile hydrodynamique nécessaire pour un mouvement fluide de l'axe, augmentant la friction et la charge du moteur.
Attaque Chimique et Dégradation des Élastomères
Les fluides de travail des métaux modernes sont des mélanges chimiques complexes contenant des tensioactifs, des additifs à pression extrême, des paquets biocides et des inhibiteurs de corrosion. Ces formulations peuvent être très agressives envers les élastomères standard. Lorsque des matériaux d'essuie-glace inappropriés sont exposés à ces fluides de refroidissement synthétiques ou semi-synthétiques, ils subissent souvent une dégradation hydrolytique, un gonflement ou un durcissement. Un bord d'essuie-glace durci perd son élasticité, créant des espaces qui permettent aux poussières fines et au liquide de refroidissement de passer. À l'inverse, un bord gonflé exerce une friction excessive sur le rail de guidage, essuyant le film de lubrifiant nécessaire et provoquant des conditions de glissement à sec.
Configurations de Conception Structurelle des Essuie-Glaces de Voie
Les machines industrielles utilisent différentes géométries de glissière, nécessitant des configurations spécifiques d'essuie-glaces pour gérer les exigences de grattage variées.
Essuie-Glaces en Élastomère Solide : Moulés en polyuréthane ou en caoutchouc nitrile, ceux-ci sont utilisés principalement sur des guides à billes ou à rouleaux linéaires en recirculation. Ils s'appuient sur l'élasticité inhérente du polymère pour maintenir une pression d'étanchéité constante contre le profil du rail.
Essuie-Glaces Enveloppés de Métal : Ceux-ci présentent une lèvre de grattage élastomérique liée ou enfermée dans une plaque de support en acier ou en aluminium. Le boîtier en métal fournit une rigidité structurelle, empêchant l'essuie-glace de se tordre ou de se déformer sous de lourdes charges de copeaux. Ils sont très adaptés aux applications de voies en boîte lourdes.
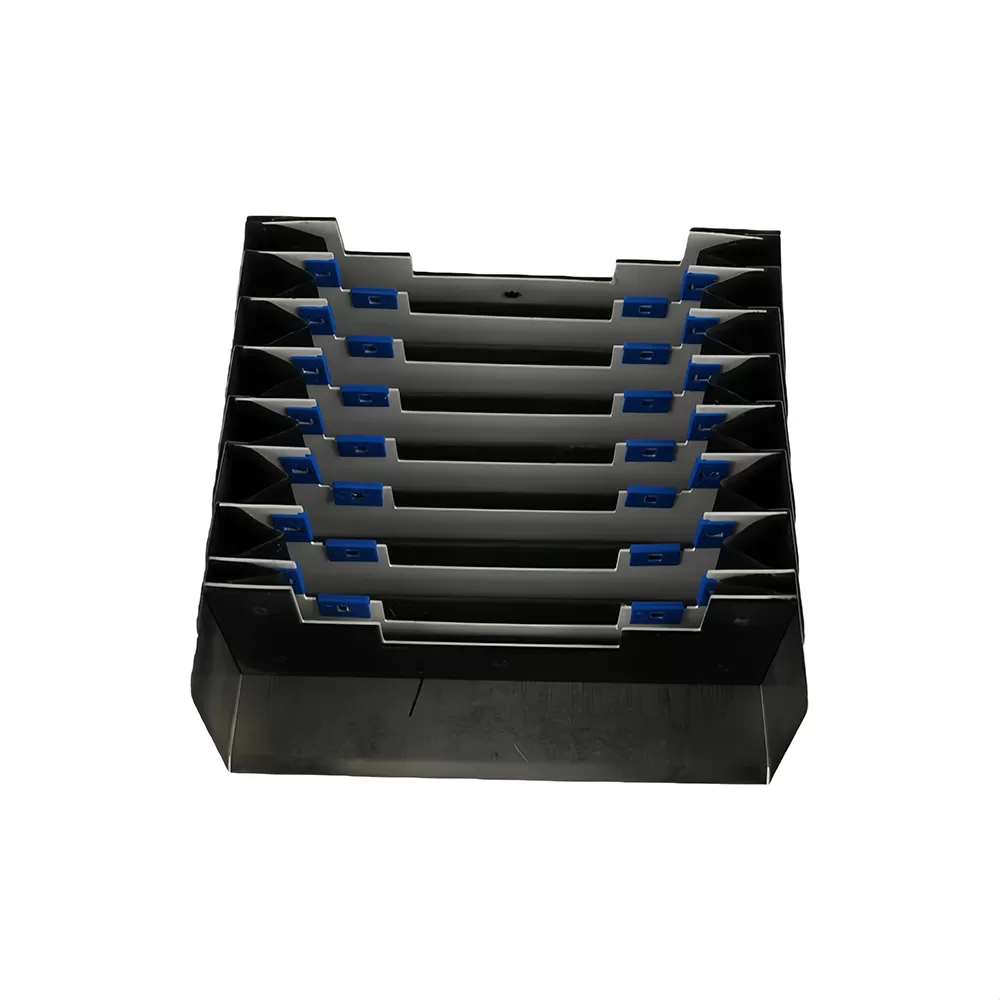
Essuie-Glaces Intégrés avec Couverture Télescopique : Positionnés sur les boîtes individuelles de couvertures de voie en acier télescopiques, ces essuie-glaces grattent les copeaux des panneaux en tôle métallique lorsqu'ils se replient et s'étendent. Ils nécessitent une haute résistance à l'abrasion et de faibles coefficients de friction pour éviter le blocage du système télescopique.
Systèmes à ressort et pré-tensionnés : Pour des glissières plus grandes et robustes, les essuie-glaces sont souvent équipés de grattoirs à ressort réglables. Cela permet aux techniciens de maintenance d'ajuster la force de contact au fil du temps, compensant l'usure progressive des lèvres.
Choix des matériaux : Équilibrer la résistance à l'usure et l'inertie chimique
Le choix du matériau de la lèvre de l'essuie-glace détermine la longévité et l'efficacité du système d'étanchéité. Les ingénieurs doivent analyser l'environnement de fonctionnement, la vitesse et la chimie du liquide de refroidissement avant de finaliser une spécification de matériau.
| Type de matériau | Dureté (Shore A) | Résistance chimique | Application principale |
|---|---|---|---|
| Polyuréthane (PU) | 85 - 95 | Excellent dans les huiles minérales ; modéré dans les liquides de refroidissement synthétiques | Guides linéaires à grande vitesse, environnements abrasifs |
| Caoutchouc nitrile (NBR) | 70 - 80 | Bonne résistance générale aux huiles ; sensible au vieillissement par ozone | Glissières à usage général, charges légères de copeaux |
| Fluorocarbone (FKM) | 75 - 85 | Résistance exceptionnelle aux produits chimiques agressifs et à haute température | Usinage lourd avec des liquides de refroidissement hautement alcalins |
| Laiton / Acier inoxydable (Grattoirs) | N/A (Métallique) | Excellent ; imperméable aux produits chimiques | Pré-essuyage des copeaux métalliques lourds et chauds avant la lèvre en élastomère |
Formulations de polyuréthane
Le polyuréthane haute performance est souvent le matériau préféré pour les applications exigeantes en raison de sa haute résistance à la traction et de sa résistance à la déchirure. Cependant, le polyuréthane standard est sensible à l'hydrolyse lorsqu'il est exposé à des liquides de refroidissement à base d'eau à des températures élevées. Des grades de polyuréthane spécialisés, résistants à l'hydrolyse, sont nécessaires pour prévenir le ramollissement prématuré du bord de grattage. Sous des charges de coupe lourdes, le choix des essuie-glaces pour machines-outils affecte directement la répétabilité de positionnement de l'axe, rendant des formulations de polyuréthane stables cruciales.
Intégration de grattoirs métalliques
Dans les scénarios d'usinage impliquant de la fonte, du laiton ou de l'acier, des copeaux chauds et tranchants peuvent fondre directement dans les essuie-glaces en plastique. Pour atténuer cela, un design à double lèvre est employé : une lame de grattoir métallique (généralement en laiton ou en acier ressort) est positionnée devant la lèvre en polyuréthane. La lame en métal élimine la majeure partie des copeaux chauds et des débris lourds, tandis que la lèvre en élastomère en arrière essuie les particules fines, le liquide de refroidissement et la poussière.
Profils et géométries personnalisés des essuie-glaces pour machines-outils
Les essuie-glaces linéaires standard ne s'adaptent pas à chaque conception de machine-outil personnalisée. Les glissières spécialisées, les glissières combinées en boîte et en V, et les rails géométriques non standards nécessitent des profils conçus sur mesure pour assurer un contact complet sur tout le périmètre.
Chez QUNHUI, nous utilisons des techniques de vulcanisation avancées pour lier des élastomères de haute qualité à des supports en acier rigides, fabriquant des essuie-glaces sur mesure qui s'adaptent exactement à des sections transversales complexes. La fabrication de moules personnalisés garantit que la lèvre d'essuyage maintient une pression uniforme sur des surfaces planes, verticales et inclinées, empêchant les espaces localisés qui pourraient laisser passer des particules fines. Une conception géométrique appropriée empêche les zones de haute pression localisées, qui pourraient autrement enlever le film d'huile vital de la surface de la glissière.
Pour les responsables de maintenance, le remplacement régulier des essuie-glaces pour machines-outils prévient le marquage coûteux des glissières durcies par induction. Lors de la conception de profils personnalisés, les ingénieurs doivent calculer la déflexion optimale de la lèvre en élastomère. Une déflexion trop faible entraîne une mauvaise performance d'essuyage, tandis qu'une déflexion trop importante augmente la friction, entraîne un phénomène de stick-slip et accélère l'usure tant de l'essuie-glace que des glissières de la machine.
Directives d'installation, d'alignement et de maintenance préventive
Même l'essuie-glace de la plus haute qualité échouera prématurément s'il est installé incorrectement. Un alignement et des protocoles de maintenance appropriés sont nécessaires pour maximiser la durée de vie de l'essuie-glace et du système de guidage.
Pré-tension et alignement
Lors du montage de nouveaux essuie-glaces, les techniciens doivent s'assurer d'une pré-tension uniforme sur toute la longueur de la lame. Un serrage inégal des vis de montage peut provoquer un cintrage de la plaque de support, créant des points de haute pression et des espaces. L'utilisation de clés dynamométriques et de séquences de serrage progressives est fortement recommandée. Le bord de grattage doit montrer une déviation uniforme et légère contre la surface de la manière.
Protocoles d'inspection réguliers
L'inspection des essuie-glaces doit être intégrée dans les listes de contrôle de maintenance préventive routinière. Les opérateurs doivent inspecter les essuie-glaces pour les signes de dégradation suivants :
Effilochage ou entaille du bord de nettoyage : Causé par des copeaux de métal aigus passant sous pression.
Durcissement ou fissuration : Une indication d'incompatibilité chimique avec le liquide de refroidissement de la machine.
Gonflement excessif : Causé par l'absorption de solvants ou d'huiles, entraînant une résistance au glissement élevée.
Accumulation de boue fine : Des débris s'accumulant derrière l'essuie-glace indiquent que le bord ne fait plus contact correctement.
Comment QUNHUI répond aux exigences de l'usinage à grande vitesse
Les machines-outils modernes fonctionnent à des vitesses de déplacement rapide élevées, dépassant souvent 60 mètres par minute. Ces vitesses génèrent une chaleur significative induite par la friction au niveau du bord de l'essuie-glace. QUNHUI développe des profils d'étanchéité spécialisés conçus pour résister à ces charges thermiques. Nos processus de fabrication utilisent des outils de vulcanisation de précision pour garantir un collage cohérent entre le support en acier et le composé de polyuréthane, empêchant la délamination sous des conditions d'accélération rapide et de cycles élevés.
De plus, QUNHUI effectue des tests de compatibilité des matériaux pour évaluer comment nos formulations d'élastomères réagissent avec les liquides de refroidissement industriels courants. Ces tests aident à garantir que nos produits conservent leurs propriétés mécaniques, leur flexibilité, et leur efficacité de grattage sur de longues périodes d'exploitation, réduisant la fréquence des arrêts de maintenance imprévus.
Liste de contrôle pour l'approvisionnement B2B
Lors de l'approvisionnement en essuie-glaces de remplacement ou de la conception de nouvelles machines, les équipes d'approvisionnement et d'ingénierie doivent évaluer les paramètres suivants :
Type de guidage : Guidage en boîte (plat/V) ou guidage linéaire à recirculation.
Chimie du liquide de refroidissement : Miscible à l'eau (huile soluble, semi-synthétique, synthétique) ou huile de coupe pure.
Charge et type de copeaux : Poussière abrasive fine (meulage), copeaux filandreux continus, ou copeaux lourds chauds (fraisage/tournage).
Vitesse opérationnelle : Taux d'alimentation maximum et vitesses de déplacement rapide.
Contraintes d'espace : Dimensions de l'enveloppe de montage et dépassement autorisé.
Conclusion et demande commerciale
La performance de tout machine-outil de haute précision repose sur la protection constante de ses éléments glissants et roulants. Sélectionner des essuie-glaces de haute durabilité est une stratégie rentable pour prévenir l'usure prématurée, maintenir les tolérances d'usinage et éviter les temps d'arrêt non planifiés. Un choix de matériaux approprié, des profils adaptés et une maintenance structurée sont les clés de la protection à long terme des guidages.
En tant que fabricant industriel établi, QUNHUI fournit des solutions de protection de manière conçues sur mesure pour vos configurations spécifiques de machines CNC. Que vous ayez besoin de joints de guidage linéaires standard ou de balais moulés sur mesure pour des géométries de boîte uniques, notre équipe d'ingénierie peut soutenir vos exigences. Veuillez contacter l'équipe d'ingénierie de QUNHUI aujourd'hui pour soumettre vos dessins techniques, demander une analyse de compatibilité des matériaux ou recevoir un devis détaillé pour vos besoins de production et de maintenance.
Questions Fréquemment Posées
Q1 : À quelle fréquence les balais de manière sur les machines CNC doivent-ils être remplacés ?
A1 : Les intervalles de remplacement dépendent fortement du cycle de service de la machine et de l'abrasivité des copeaux. Dans des environnements de haute production avec des opérations en double poste, les balais de manière doivent être inspectés mensuellement et généralement remplacés tous les 6 à 12 mois pour prévenir l'usure de la surface de guidage.
Q2 : Puis-je utiliser des balais en polyuréthane standard avec des fluides de refroidissement à base d'eau ?
A2 : Le polyuréthane standard est sujet à une dégradation hydrolytique lorsqu'il est continuellement exposé à des fluides de refroidissement à base d'eau chauds, ce qui peut entraîner un ramollissement et un effritement. Pour ces applications, il est nécessaire de spécifier une formulation de polyuréthane résistante à l'hydrolyse ou un élastomère fluorocarboné (FKM).
Q3 : Qu'est-ce qui cause l'effet stick-slip dans les glissières d'outils de machine, et les balais peuvent-ils le résoudre ?
A3 : L'effet stick-slip se produit lorsque la friction statique est supérieure à la friction dynamique, souvent causé par un manque de lubrification appropriée ou une pression de contact élevée due à des balais usés et gonflés. Le remplacement des balais dégradés et l'ajustement de la pré-tension de la lèvre peuvent restaurer une lubrification appropriée et aider à éliminer l'effet stick-slip.
Q4 : Pourquoi une lame de grattoir métallique est-elle utilisée aux côtés d'un balai en élastomère ?
A4 : Un grattoir métallique (généralement en laiton ou en acier inoxydable) est positionné devant le balai en élastomère pour dévier mécaniquement les copeaux métalliques chauds et tranchants qui pourraient sinon fondre ou déchirer la lèvre en élastomère plus douce. Le balai en élastomère suit ensuite pour essuyer la fine poussière et le liquide de refroidissement.
Q5 : Les balais de manière peuvent-ils être personnalisés pour des modèles d'outils de machine plus anciens ou obsolètes ?
A5 : Oui. Les processus de fabrication sur mesure permettent la production de balais de manière basés sur des échantillons physiques, des dessins CAO ou des schémas dimensionnels de boîtes plus anciennes ou obsolètes, garantissant que les machines anciennes peuvent être maintenues en service avec des normes d'étanchéité modernes.