

Les environnements de fabrication automatisée soumettent les alimentations électriques, les lignes hydrauliques et les conduits de données à des conditions d'accélération continue sévères et abrasives. Dans les centres d'usinage CNC multi-axes à grande vitesse, les portiques automatisés et les cellules robotiques industrielles, le routage interne doit maintenir l'intégrité structurelle à travers des millions de cycles de flexion continus. L'intégration d'une chaîne de traînage en nylon renforcé fournit la stabilité mécanique et la gestion spatiale nécessaires pour guider les conducteurs en mouvement sans induire de concentrations de stress localisées, d'emmêlements de câbles ou de fatigue prématurée du cœur.
Les fabricants de machines industrielles nécessitent des systèmes d'alimentation en énergie capables d'équilibrer la rigidité structurelle avec une flexibilité légère. Les polymères conçus, en particulier les polyamides de haute qualité, ont largement remplacé l'acier en feuille traditionnel dans les applications dynamiques légères à moyennes en raison de leurs rapports résistance/poids élevés, de leurs qualités auto-lubrifiantes et de leur neutralité chimique vis-à-vis des fluides de coupe et des lubrifiants industriels.
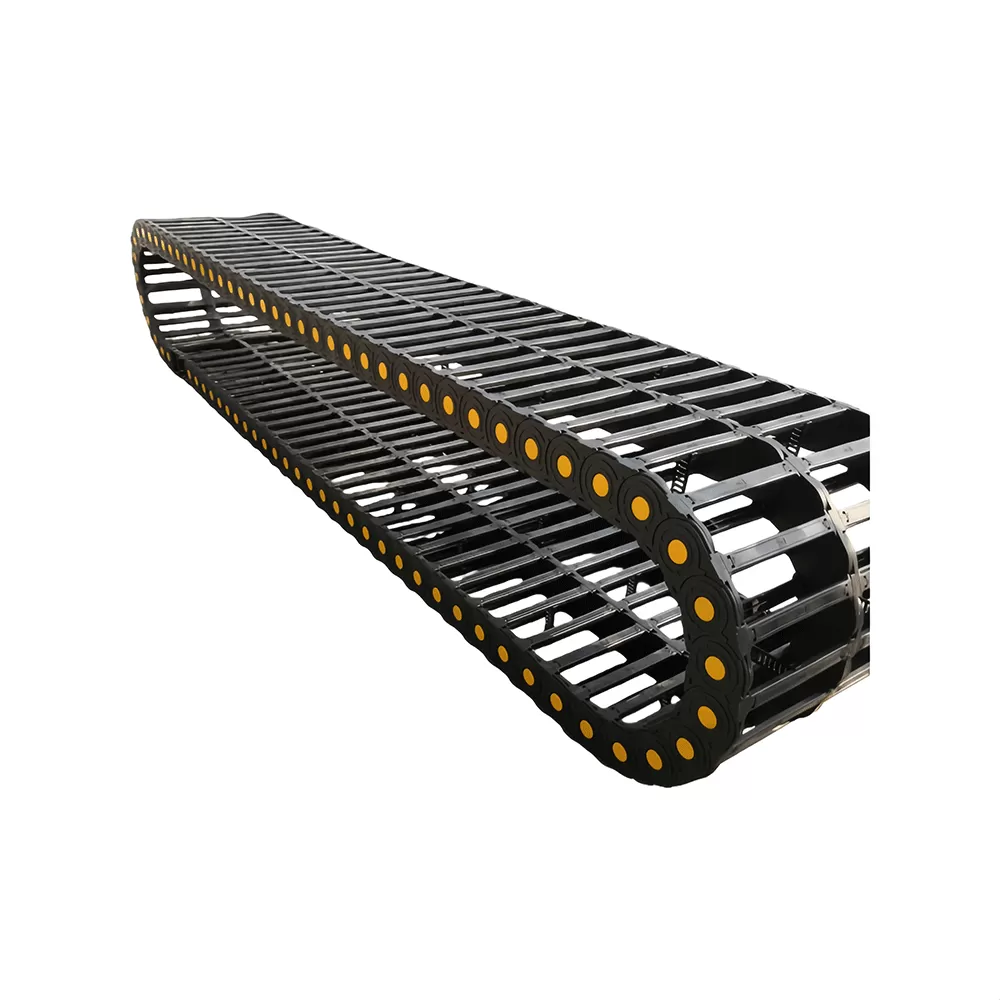
Composition Matérielle et Dynamiques des Polymères
La base de la fiabilité à long terme des pistes réside dans la science des matériaux polymères. Les plastiques standard se dégradent sous une tension cyclique constante, des variations thermiques et une exposition aux hydrocarbures. Les pistes industrielles lourdes utilisent du polyamide 66 (PA66) fortement modifié avec un renforcement en fibre de verre, généralement compris entre 15 % et 35 % en volume.
L'intégration de micro-fibres de verre augmente le module de traction, limite le fluage sous charge continue et élève les seuils de déflexion thermique. Le nylon non modifié présente des tendances hygroscopiques, absorbant l'humidité ambiante qui altère sa stabilité dimensionnelle et son module de flexion. Les composites PA66-GF conçus par des fabricants tels que QUNHUI maintiennent des tolérances dimensionnelles serrées et des propriétés d'amortissement mécanique sur une large gamme de températures, généralement de -40°C à +130°C.
Résistance à la traction à la limite d'élasticité : Le PA66 modifié de haute qualité offre des limites d'élasticité dépassant 150 à 180 MPa, résistant à la rupture par traction lors d'accélérations rapides des axes.
Résistance aux chocs et à l'abrasion : Les matrices renforcées de verre protègent contre les éraflures de surface causées par des copeaux de métal volants, de la poussière composite et des particules abrasives.
Coefficient de friction dynamique : Les additifs polymères auto-lubrifiants minimisent la friction aux pivots des maillons, réduisant le bruit opérationnel, l'usure interne et la perte de particules dans des environnements de fabrication propres.
Résistance chimique : L'inertie vis-à-vis des fluides de coupe synthétiques, des huiles de coupe, des fluides diélectriques et des solvants industriels courants empêche le ramollissement structurel ou la fragilisation sur des cycles de service de plusieurs années.
Paramètres Cinématiques et Calculs de Dimensionnement Structurel
La spécification de la bonne chaîne de traînage en nylon nécessite une vérification mathématique précise des forces physiques dynamiques, des dimensions mécaniques et des limites de déplacement de la machine. Un dimensionnement arbitraire conduit souvent à un affaissement de la chaîne non soutenu, à une cisaillement des goupilles ou à une rupture de la gaine du câble.
1. Calcul de la Longueur Totale de la Chaîne
Pour les configurations horizontales où l'extrémité fixe est positionnée au centre du déplacement, la longueur nominale de la chaîne ($L_k$) est déterminée en utilisant la distance de course de la machine ($S$) et le rayon de courbure choisi ($R$) :
Formule : $L_k = \frac{S}{2} + (\pi \times R) + (2 \times P)$
Où $P$ représente le pas de chaîne individuel. Lorsque l'extrémité fixe est décalée du centre de déplacement, la distance de déplacement différentielle doit être ajoutée directement au calcul de la longueur totale pour éviter une tension dynamique à pleine extension de l'axe.
2. Détermination du Rayon de Courbure Minimum
Le rayon de courbure ($R$) de l'assemblage est régi exclusivement par le conduit le plus épais ou le plus rigide logé dans la cavité. Dépasser les rayons de courbure minimum recommandés induit un cisaillement des brins conducteurs internes et un durcissement prématuré de la gaine.
Câbles d'Alimentation Électrique et de Contrôle : Le rayon de courbure du transporteur doit être d'au moins $7.5\times$ à $10\times$ le diamètre extérieur du câble ($d$).
Données Dynamiques et Lignes de Fibre Optique : Nécessitent un rayon de courbure interne de $10\times$ à $12.5\times$ le diamètre extérieur du câble.
Flexibles Hydrauliques et Pneumatiques : Doivent maintenir un rayon de courbure opérationnel de $10\times$ à $12\times$ le diamètre extérieur du flexible pour éviter la restriction de l'alésage et la fatigue des parois sous pressurisation interne du fluide.
3. Longueur Non Supportée et Limites de Charge Dynamique
La longueur non supportée ($F_L$) fait référence à la distance que la course supérieure du transporteur peut parcourir horizontalement sans toucher la course inférieure. Cette métrique est divisée en deux zones opérationnelles : le déplacement non supporté droit ($F_{Ls}$) où la chaîne affiche une déflexion nulle, et le déplacement non supporté affaissé ($F_{La}$) où une courbe descendante mesurable se produit sans compromettre la stabilité structurelle.
Dépasser le seuil de longueur non supportée maximum force la course supérieure à s'effondrer sur la course inférieure, créant une friction excessive, une usure abrasive, et une destruction accélérée des goupilles à des vitesses plus élevées. Lorsque les distances de déplacement dépassent la limite non supportée (souvent au-delà de 4 à 6 mètres selon le poids de remplissage), des gouttières de guidage et des semelles de glissement continues doivent être installées pour soutenir la course de retour.
Variations Structurelles : Cadre Ouvert versus Enceintes Complètement Enfermées
Les paramètres de conception de machine dictent si un cadre de barre transversale ouvert ou une configuration de conduit complètement scellée offre une performance supérieure à long terme.
Configurations de Cadre Ouvert (Type Pont)
Les transporteurs à cadre ouvert utilisent des barres transversales à ouverture rapide soit sur le rayon intérieur soit sur le rayon extérieur. Cette architecture ouverte facilite la dissipation thermique continue, empêchant l'accumulation de chaleur générée par des câbles d'alimentation à fort courant et des lignes hydrauliques à haute pression. De plus, les structures ouvertes simplifient les inspections visuelles, réduisent la masse totale en mouvement sur des moteurs linéaires à grande vitesse, et permettent un rétrofit rapide des câbles sans démonter l'ensemble de la piste de chaîne.
Tubes en Polymère Complètement Enfermés
Les environnements d'usinage produisant des flux continus de copeaux chauds, d'écailles de moulage, de grains abrasifs fins, ou d'éclaboussures de soudure nécessitent des conceptions de tubes en polymère complètement enfermés. Des couvercles emboîtables enfermés créent une barrière impénétrable qui éloigne les débris destructeurs des câbles dynamiques délicats. Les conceptions enfermées haute performance utilisent des joints de couvercle labyrinthiques qui bloquent les particules tout en maintenant un mouvement rotationnel fluide à travers chaque segment de maillon.
Protocoles de Disposition des Conduits et de Séparation de l'Intérieur de la Cavité
Le mouvement interne incontrôlé des câbles est un contributeur majeur à la défaillance prématurée du système. À l'intérieur d'un transporteur en mouvement, les câbles et les flexibles tentent naturellement de se tordre et de migrer à travers la cavité, créant des nœuds de friction, une abrasion de la gaine, et une défaillance du noyau.
Les ingénieurs doivent mettre en œuvre des protocoles de dégagement stricts pour garantir un mouvement dynamique libre à l'intérieur de la section transversale :
Marges de Dégagement : Maintenir toujours un dégagement radial minimum de 10 % à 15 % (ou au moins 1,5 à 2 mm) entre la surface extérieure de tout câble et la paroi de séparation adjacente ou la barre transversale.
Équilibrage de Masse : Distribuez le poids de manière symétrique sur la largeur de la chaîne. Les conduits d'alimentation plus lourds et les tuyaux hydrauliques en acier tressé doivent être sécurisés symétriquement près des plaques de liaison extérieures, tandis que les câbles de capteurs légers se trouvent dans la zone centrale. Cette distribution symétrique neutralise les forces de moment latéral et évite l'usure inégale des axes de pivot de la piste.
Partitionnement Vertical et Horizontal : Les conduits de diamètres extérieurs disparates ou de matériaux de gaine différents (tels que PUR, PVC et caoutchouc) ne doivent jamais être empilés lâchement les uns sur les autres. Des séparateurs verticaux rigides et des étagères horizontales doivent séparer chaque ligne en chambres dédiées, permettant une expansion axiale individuelle lors de la flexion continue.
Positionnement de l'Axe Neutre : Le serrage doit maintenir les câbles fermement à la fois au support de conduite mobile et au support de montage fixe à l'aide de peignes de soulagement de contrainte. Les conduits doivent flotter librement dans l'axe neutre de la boucle de chaîne, ni étirés de manière serrée contre le rayon de courbure interne ni écrasés vers l'extérieur contre la barre transversale extérieure.
Applications de Machines Industrielles à Haute Charge
Les machines-outils CNC modernes et les systèmes de manutention de matériaux imposent des défis mécaniques uniques qui nécessitent des configurations ciblées de porte-câbles.
Centres d'Usinage CNC à Cinq Axes
Dans les systèmes d'usinage vertical à 5 axes à grande vitesse, les vitesses d'alimentation peuvent dépasser 60 m/min avec des accélérations dépassant 1,5 g. Les forces dynamiques exercent une pression inertielle énorme sur chaque segment de liaison. L'utilisation d'une chaîne de traction en nylon conçue atténue les vibrations structurelles et résiste à l'allongement des maillons causé par des pics d'accélération instantanés, garantissant un positionnement d'axe répétable sans traînée induite par les câbles.
Systèmes de Découpe au Laser et au Plasma à Portique Lourd
Les portiques de découpe laser et thermique combinent de longs coups de déplacement (atteignant souvent 15 à 30 mètres) avec une contamination par des particules fines. Les systèmes d'alimentation en énergie haute performance fabriqués par QUNHUI intègrent des structures de pivot renforcées et des semelles en polymère à faible usure, permettant un mouvement fluide sur de longues distances sans déraillement structurel ni traînée de friction excessive.
Unités de Transfert de Presse et de Découpe Automatisées
Les presses de transfert automatisées génèrent des charges de choc mécaniques intenses et de fortes vibrations à basse fréquence à chaque cycle de machine. Les pistes mécaniques standard peuvent se desserrer ou se fissurer aux points de charnière dans ces conditions. Les matériaux PA66 modifiés pour l'impact, spécialement formulés, maintiennent l'intégrité des maillons, absorbant une énergie de choc élevée et préservant les lignes d'alimentation en air internes d'un pincement catastrophique.
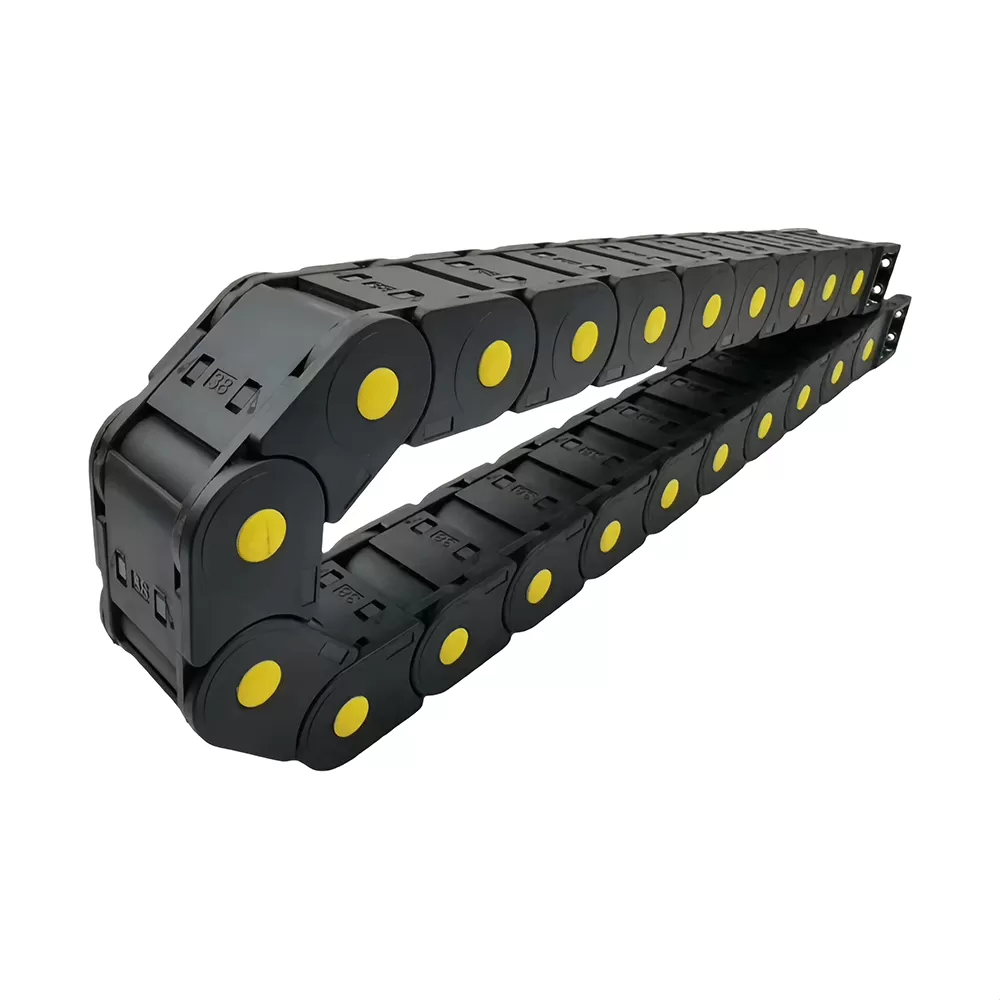
Modes de Défaillance, Analyse Diagnostique et Maintenance Mécanique
Les programmes de maintenance préventive nécessitent une connaissance approfondie des motifs d'usure progressive et des modes de défaillance cinématique dans les systèmes de porte-câbles en polymère.
1. Allongement des Axes de Pivot et Croissance du Pas
Le déplacement dynamique continu provoque une usure de friction microscopique progressive entre le goujon mâle et la douille femelle des maillons consécutifs. Au fil de millions de cycles, cette friction augmente la longueur de pas effective ($P$), provoquant un affaissement progressif de la chaîne. Une fois que l'expansion totale du pas dépasse les tolérances d'ingénierie nominales, le porte-câbles tombera en dessous des limites non supportées permises, nécessitant une inspection immédiate des goujons ou un remplacement modulaire des maillons.
2. Inclinaison latérale et torsion
Un poids de remplissage asymétrique ou un désalignement entre l'axe de la machine en mouvement et le support de base fixe génère des forces latérales. Ce désalignement se manifeste par un cintrage horizontal (inclinaison) ou une torsion de l'ensemble de la chaîne. Si non corrigé, l'inclinaison latérale force les plaques latérales des maillons de la chaîne à frotter de manière abrasive contre les parois du canal de guidage en métal, déclenchant une rupture prématurée des parois latérales.
3. Torsion de la gaine de câble
Lorsque des câbles multicœurs sont tirés au-delà de leurs limites élastiques ou installés avec un stress de torsion résiduel, les conducteurs internes se plient vers l'extérieur en un modèle ondulant connu sous le nom de torsion. Cette condition fait frotter la gaine du câble de manière agressive contre les diviseurs internes jusqu'à ce que la gaine extérieure se déchire. Un bon serrage de soulagement de contrainte et la vérification de l'espace libre dynamique préventent ce mode de destruction.
Questions Fréquemment Posées
Comment la température ambiante d'exploitation influence-t-elle la sélection des transporteurs en polymère ?
Les températures d'exploitation affectent directement l'élasticité et les propriétés de traction des polymères PA66. Des températures extrêmement basses (en dessous de -20°C) réduisent la ductilité du matériau, rendant les plastiques standard cassants et vulnérables aux fissures d'impact. Des températures d'exploitation élevées (dépassant +100°C) diminuent la rigidité globale et la résistance à la traction, augmentant le fléchissement non supporté. Des formulations de nylon spécialement composées, stabilisées thermiquement ou résistantes au froid doivent être spécifiées en fonction des conditions environnementales de la machine cible.
Qu'est-ce qui cause un bruit opérationnel excessif d'une chaîne d'énergie lors d'un déplacement rapide ?
Un bruit excessif est généralement causé par un impact non atténué entre les maillons lors de l'articulation, des dimensions de pas surdimensionnées se déplaçant à grande vitesse, ou des zones d'amortissement acoustique manquantes. Les conceptions modernes à grande vitesse intègrent des disques d'amortissement du bruit en élastomère dans les charnières des arrêts, absorbant l'énergie d'impact mécanique à chaque verrouillage des maillons en position et réduisant considérablement le niveau sonore.
Différents types de conduits peuvent-ils être placés dans la même cavité interne ?
Les lignes pneumatiques, les fils d'alimentation de moteur haute tension et les câbles de signal basse tension ne doivent jamais être mélangés dans un espace non partitionné. Les différences dans les coefficients de frottement de la gaine, les pressions d'expansion et les interférences électromagnétiques (EMI) dictent que les lignes de données blindées et les lignes d'alimentation doivent être séparées par des diviseurs verticaux en polymère rigide pour maintenir l'intégrité du signal électrique et éliminer l'usure mécanique de la gaine.
Comment obtenir un bon soulagement de contrainte au niveau des supports de montage ?
Le soulagement de contrainte doit isoler les forces dynamiques de la chaîne des connexions électriques internes. Les câbles doivent être fixés aux deux supports d'extrémité à l'aide de dents de soulagement de contrainte dédiées, de pinces de rail de profil ou de plaques de serre-câbles calibrées. Les conduits doivent être serrés fermement sans écraser les brins de cuivre internes, assurant que les forces dynamiques de poussée-tirage se transfèrent entièrement au support de montage de la chaîne plutôt qu'aux blocs de terminaison de la machine.
Quels paramètres dictent le passage d'une configuration de chaîne non supportée à une configuration glissante ?
La transition dépend du poids total de remplissage (kg/m) et de la distance de déplacement de la machine ($S$). Lorsque la longueur de course dépasse la capacité de charge mécanique définie par le tableau de charge non supportée du fabricant, la chaîne ne peut plus maintenir son trajet supérieur horizontalement. Dans ces applications à course prolongée, le trajet supérieur doit glisser en douceur sur le trajet inférieur à l'intérieur d'une gouttière de guidage à faible frottement dédiée.
Est-il possible de remplacer des liens modulaires endommagés sans remplacer l'ensemble du harnais ?
Oui. Les conceptions modulaires de haute qualité disposent de joints pivotants à emboîtement et de barres transversales ouvrables. En utilisant des tournevis plats standard ou des outils d'extraction spécialisés, des liens endommagés individuels ou des barres transversales de pont peuvent être déverrouillés et échangés sur site, minimisant ainsi le temps d'arrêt de la machine et évitant les coûts substantiels liés au tirage de nouveaux câbles.
Solutions techniques pour l'automatisation industrielle moderne
La fabrication d'outils de machine CNC de précision exige des composants de porte-câbles conçus pour une durabilité opérationnelle sans défaut. Un équilibre correct des calculs de remplissage dynamique, de l'intégrité des matériaux composites et des agencements de partitions intérieures structurées protège les axes linéaires de grande valeur et la robotique industrielle complexe contre les temps d'arrêt mécaniques non planifiés.
Si vous concevez un nouveau système de mouvement automatisé ou si vous devez remplacer un porte-câbles dynamique défaillant sur des machines de production existantes, soumettez vos paramètres d'exploitation mécanique, longueurs de course, poids de remplissage et profils de vitesse à l'équipe d'application d'ingénierie QUNHUI pour un examen dimensionnel complet et un devis compétitif.