
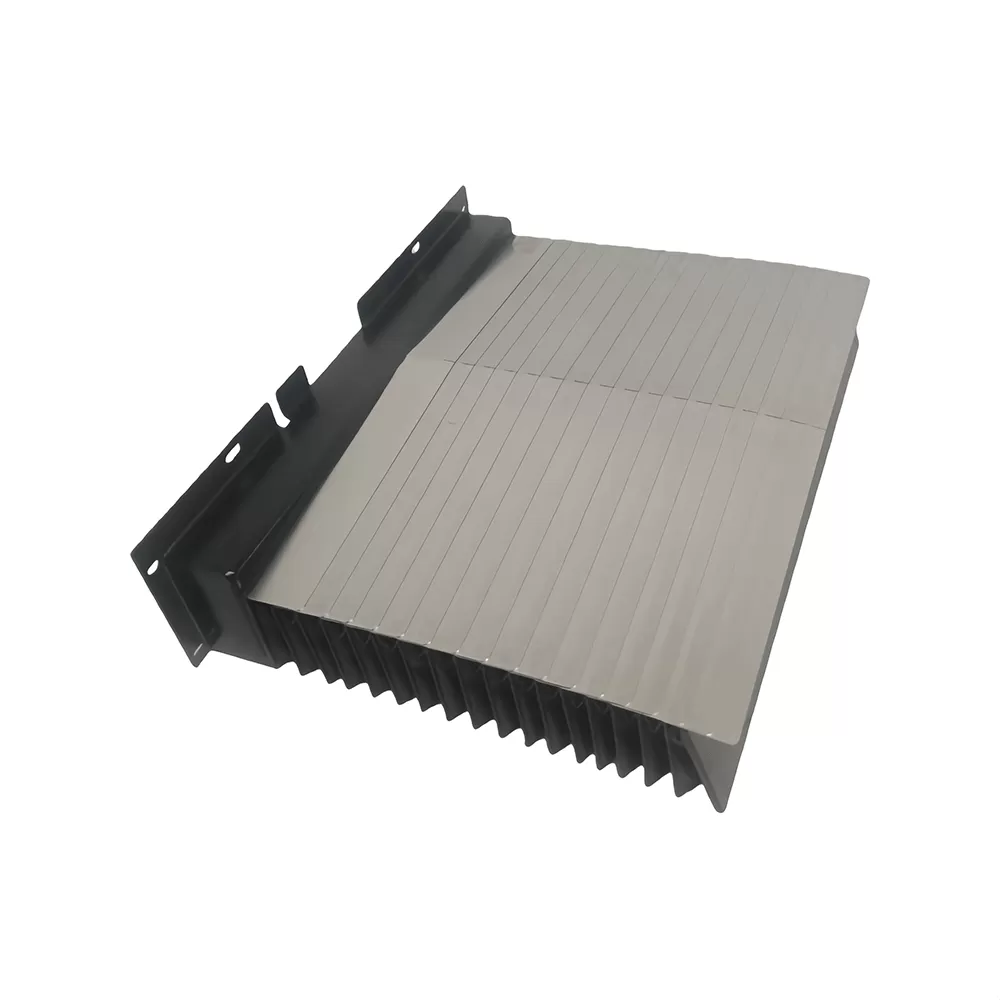
La fabrication industrielle moderne exige une haute précision, une accélération rapide des axes et un fonctionnement continu. Dans les centres d'usinage CNC, les perceuses à colonne et les systèmes de portique automatisés, les guidages linéaires, les vis à billes et les encodeurs de rétroaction sont vitaux pour la précision opérationnelle. Ces composants fonctionnent dans des environnements extrêmement hostiles remplis de copeaux de métal chaud, de poussière céramique abrasive et de fluides de refroidissement chimiques à haute pression. Sans protection robuste, ces matériaux étrangers peuvent causer des rayures superficielles immédiates, une usure prématurée et des temps d'arrêt coûteux des machines.
Pour prévenir une telle dégradation, une barrière physique durable est nécessaire pour isoler les mécanismes de mouvement sensibles de la zone d'usinage. Un couvercle en acier télescopique conçu sur mesure sert de première ligne de défense. Ces structures doivent résister à des cycles de haute vitesse continus tout en maintenant un joint étanche contre l'intrusion. QUNHUI conçoit et fabrique des systèmes de protection de voie robustes conçus pour répondre à ces exigences opérationnelles rigoureuses.
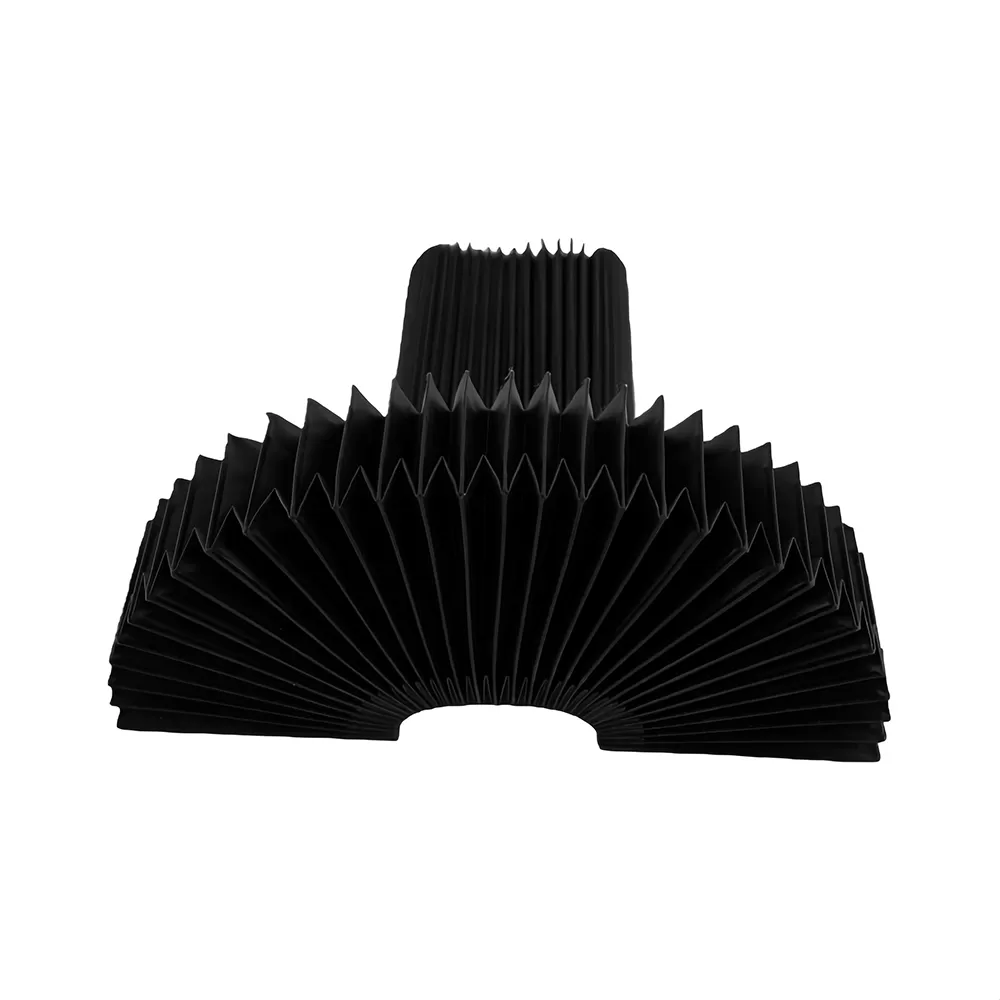
Anatomie structurelle des couvercles de voie industriels
Un couvercle en acier télescopique est un assemblage mécanique complexe composé de plusieurs sections de tôle imbriquées qui glissent les unes par rapport aux autres. Comprendre la fonction de chaque composant individuel est nécessaire pour sélectionner la configuration de protection appropriée.
Sections de boîte en acier
Les boîtes individuelles, ou plaques, forment la coque structurelle du couvercle. Ces sections sont généralement fabriquées à partir d'acier à haute résistance laminé à froid ou de feuilles d'acier inoxydable, avec des épaisseurs variant de 1,5 mm à 3,0 mm selon la taille de l'outil machine. L'acier inoxydable est souvent choisi pour les environnements caractérisés par des fluides de refroidissement corrosifs ou des niveaux d'humidité élevés, car il résiste à l'oxydation et à la corrosion. La géométrie de ces boîtes doit être précise ; même de légères déviations dans la planéité ou l'alignement parallèle peuvent provoquer des blocages lors des déplacements à grande vitesse.
Systèmes d'essuyage
Monté sur le bord avant de chaque boîte qui se chevauche, le système d'essuyage remplit un double rôle. Il nettoie la surface de la section intérieure adjacente pendant la compression et empêche les fluides de refroidissement et les copeaux micro-fins d'entrer dans l'espace intérieur. Les essuie-glaces se composent d'un profil en caoutchouc synthétique, tel que le polyuréthane, le caoutchouc nitrile butadiène (NBR) ou l'élastomère fluorocarboné (FKM/Viton), vulcanisé ou mécaniquement fixé à une bande de support en acier. Certains environnements difficiles impliquant des copeaux de laiton ou d'acier chauds et tranchants nécessitent l'intégration d'un pré-essuie-glace en laiton ou en acier inoxydable pour dévier les plus gros débris avant que la lèvre synthétique ne fasse contact.
Chaussures de guidage et rouleaux de support
Pour assurer un mouvement de glissement fluide le long des rails de guidage du lit de la machine, les sections en acier individuelles s'appuient sur des éléments de support. Les chaussures de guidage, usinées à partir de matériaux à faible friction comme le laiton, le bronze ou des polymères techniques (tels que l'UHMWPE ou le PTFE), sont fixées sous les boîtes. Pour des assemblages de couvercles plus grands et plus lourds, des rouleaux de support à roulements à aiguilles sont intégrés pour supporter le poids mort des plaques en acier, réduisant le coefficient de friction de glissement et empêchant les phénomènes de collant-glissant à des vitesses d'avance lentes.
Mécanismes d'amortissement et de liaison
À des vitesses de déplacement élevées, l'extension rapide des sections de couverture peut générer des forces d'impact substantielles à mesure que chaque segment atteint son maximum de course. Des dispositifs d'amortissement, tels que des pare-chocs en polyuréthane ou des coussins à ressort, sont placés aux points de contact pour absorber ces chocs cinétiques. Dans les centres d'usinage à grande vitesse, des liaisons de pantographe de type ciseaux sont installées sur la face inférieure de la couverture. Ces systèmes de liaison répartissent la longueur totale de course de manière uniforme sur toutes les sections simultanément, évitant ainsi les impacts soudains et minimisant le bruit.
Forces dynamiques et défis à grande vitesse
L'évolution rapide des entraînements à moteur linéaire a poussé les vitesses des axes CNC au-delà de 60 mètres par minute, avec des accélérations dépassant 1 à 2 G. Ces vitesses opérationnelles soumettent la couverture en acier télescopique à d'immenses contraintes mécaniques. Lorsque l'axe de la machine change rapidement de direction, les forces d'inertie agissant sur les plaques d'acier peuvent entraîner une déformation structurelle si la couverture n'est pas correctement équilibrée.
Les forces déséquilibrées entraînent souvent un phénomène connu sous le nom de lacet, où un côté d'une boîte en acier se rétracte plus rapidement que l'autre. Cette action de torsion fait que les patins de guidage se coincent contre les rails de guidage, entraînant une usure rapide des balais et une déformation potentielle de la tôle d'acier. Pour contrer ces forces, les couvertures à grande vitesse doivent être conçues avec un poids minimal sans compromettre la rigidité structurelle. L'utilisation d'alliages à haute résistance et à faible épaisseur associés à des pantographes de précision garantit que l'assemblage se déplace en parfaite synchronisation avec l'axe de la machine.
Une autre préoccupation dynamique est la gestion de la pression du liquide de refroidissement. Les machines modernes utilisent des systèmes de liquide de refroidissement haute pression (HPC) délivrant des fluides à des pressions allant jusqu'à 70 bars directement dans la zone de coupe. Ce spray de fluide intense peut trouver son chemin à travers des espaces microscopiques dans les joints des balais. Par conséquent, la géométrie du profil du balai doit comporter des lèvres d'étanchéité pré-tendues spécifiques conçues pour dévier les jets de liquide à grande vitesse loin des lignes de joint.
Profils d'application à travers diverses machines industrielles
Différents agencements de machines-outils présentent des défis environnementaux uniques, nécessitant des variations de conception distinctes pour le blindage protecteur.
Centres d'usinage horizontaux (HMC) : Les axes des machines horizontales sont soumis à des cascades continues de copeaux lourds tombant directement sur les surfaces horizontales de la couverture. Pour ces configurations, un profil de couverture en acier télescopique en pente ou en forme de "toit" est utilisé. Les surfaces inclinées permettent aux copeaux et au liquide de refroidissement de glisser naturellement par gravité, empêchant l'accumulation qui pourrait obstruer la rétraction.
Centres d'usinage verticaux (VMC) : Les axes verticaux nécessitent des couvertures qui fonctionnent en orientation verticale. Dans cette configuration, la gravité aide à l'expansion des sections supérieures mais résiste à leur compression lors du déplacement vers le haut. La couverture doit être conçue avec des contrepoids robustes ou des mécanismes de guidage pour éviter l'affaissement, garantissant que les lourdes boîtes en acier restent parallèles à la face de la colonne pendant le déplacement vertical.
Grandes perceuses à portique : Ces machines massives présentent des portées larges et de longues distances de déplacement, dépassant parfois 10 mètres. Le poids même des boîtes en acier dans ces applications nécessite des rails de guidage robustes et des roulements à rouleaux de haute capacité. Les couvertures sont souvent conçues avec des capacités de passage, comportant des cadres de support internes renforcés et des plaques de marche anti-dérapantes afin que les opérateurs puissent y marcher en toute sécurité lors des procédures de configuration.
Spécification de la protection personnalisée
Développer un couvercle télescopique en acier efficace nécessite des calculs précis et une compréhension approfondie des paramètres de fonctionnement spécifiques de la machine. Concevoir un système de remplacement ou un nouveau système implique d'analyser plusieurs variables dimensionnelles.
Le rapport entre la longueur maximale étendue (L-max) et la longueur minimale compressée (L-min) est un facteur limitant clé dans la conception du couvercle. Chaque section de boîte en acier supplémentaire augmente la longueur compressée en raison de l'épaisseur de la tôle métallique, du support de balai et des guides de jeu internes. Si l'espace disponible sur le lit de la machine est limité, les ingénieurs doivent maximiser le nombre de sections tout en minimisant la profondeur de chaque segment pour atteindre la longueur de course requise.
Les paramètres mécaniques qui doivent être évalués incluent :
Course Maximale : La distance de déplacement réelle du glissière de l'outil de machine.
Interface de Montage : Les dimensions physiques des plaques de support reliant le couvercle à la fois à la glissière mobile et au lit de machine stationnaire.
Vitesse et Accélération Maximales : Ces métriques dictent si un couvercle de style traînant simple est suffisant ou si un système de liaison pantographe complexe est nécessaire pour distribuer l'énergie cinétique.
Compatibilité du Matériau du Balai : La formulation chimique du fluide de refroidissement de la machine (soluble dans l'eau, synthétique ou huile pure) doit être croisée avec les propriétés de l'élastomère du balai pour éviter le gonflement ou la fragilisation.
QUNHUI utilise des logiciels de conception avancés pour simuler ces forces cinématiques, assurant que le couvercle télescopique en acier sur mesure maintienne son intégrité structurelle tout au long de millions de cycles opérationnels.
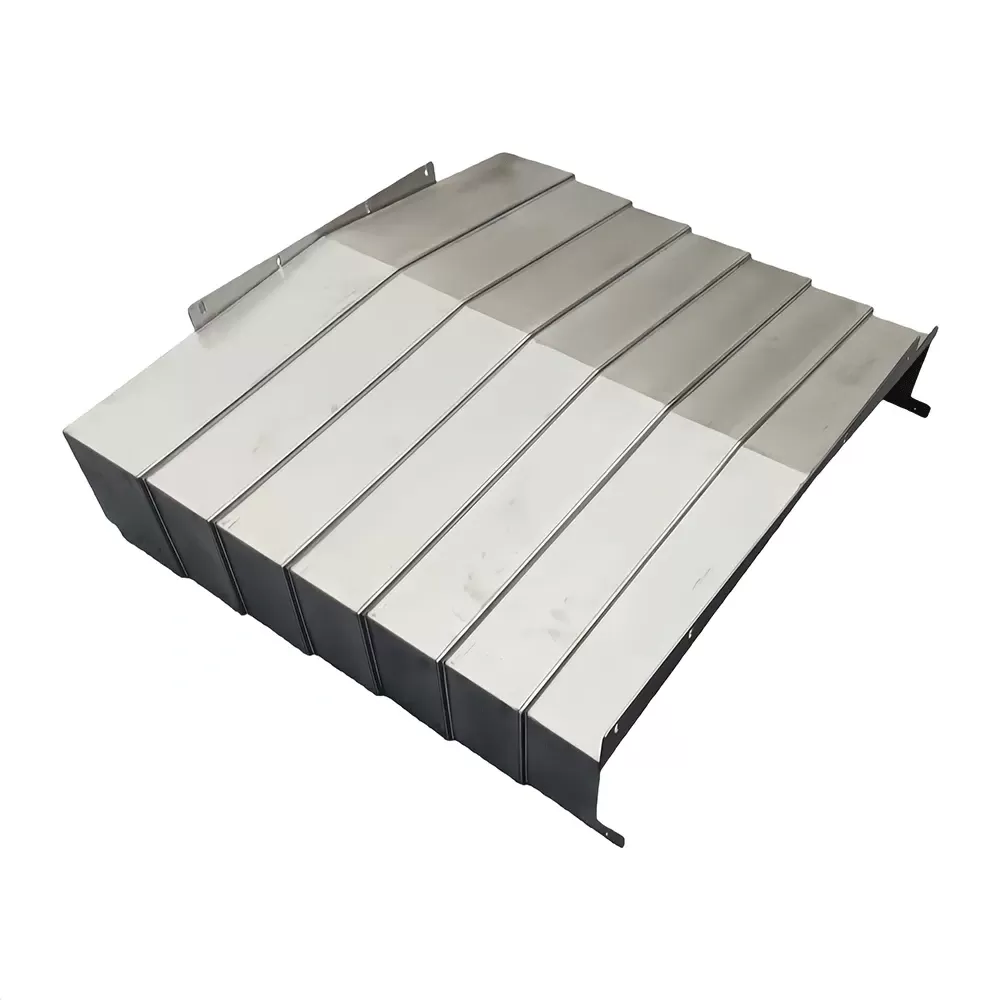
Maintenance Préventive et Rénovation
Malgré leur construction robuste, les couvercles télescopiques sont des éléments d'usure qui nécessitent une maintenance programmée pour atteindre leur durée de vie maximale. Mettre en œuvre une routine de maintenance structurée aide à prévenir des pannes catastrophiques qui peuvent interrompre les lignes de production.
Le nettoyage quotidien est la première ligne de défense. Les opérateurs doivent débarrasser les grandes nids de copeaux filandreux et les lourdes accumulations de boue abrasive des surfaces supérieures des couvercles avant de commencer un quart de travail. Lorsqu'ils sont laissés sur le couvercle, ces particules abrasives peuvent être tirées sous les lèvres du balai pendant la compression, rayant les surfaces métalliques hautement polies et détruisant le profil du balai.
Les inspections mensuelles doivent se concentrer sur l'état des lèvres du balai. Tout signe de déchirure, de durcissement ou de dégradation chimique indique qu'un remplacement du balai est nécessaire. De plus, les patins de guidage et les glissières en laiton doivent être vérifiés pour l'usure. Si les patins en laiton s'usent complètement, le contact acier sur acier entre le couvercle et les rails de guidage de la machine provoquera de graves rayures sur les surfaces de précision de la machine.
Périodiquement, l'ensemble du couvercle doit être retiré de la machine pour un nettoyage en profondeur, une vérification de l'alignement et le remplacement de tous les composants d'usure. Rénovation d'un couvercle légèrement déformé tôt est beaucoup plus rentable que de remplacer un couvercle complètement écrasé suite à une collision d'axe inattendue.
Questions Fréquemment Posées
Q1 : Quels matériaux sont généralement utilisés pour fabriquer un couvercle télescopique en acier ?
A1 : L'acier au carbone à haute résistance laminé à froid est standard pour les applications d'usinage général en raison de sa rigidité structurelle excellente et de sa résistance aux chocs. Pour les environnements impliquant des fluides de refroidissement corrosifs, des composés acides ou une humidité élevée, l'acier inoxydable est utilisé pour prévenir l'oxydation et assurer un mouvement télescopique lisse et sans rouille.
Q2 : Comment savoir quand les balais d'essuie-glace de ma couverture télescopique doivent être remplacés ?
A2 : Les essuie-glaces doivent être inspectés si vous remarquez un liquide de refroidissement qui fuit à l'intérieur de la couverture, des éclats fins s'accumulant sur les rails de guidage derrière la couverture, ou des signes visuels de fissures, de gonflement ou de déchirures le long du bord en polyuréthane. Dans des environnements de production typiques à plusieurs équipes, il est recommandé de remplacer les essuie-glaces tous les 12 à 18 mois.
Q3 : Une section de couverture en acier télescopique pliée ou bosselée peut-elle être réparée ?
A3 : Oui, des bosses mineures et des déformations structurelles peuvent souvent être réparées par des techniciens expérimentés spécialisés dans le redressage et l'alignement de la tôle. Cependant, si les caissons structurels sont gravement écrasés ou tordus à la suite d'une collision avec un outil à grande vitesse, il est nécessaire de remplacer les sections endommagées ou l'ensemble de l'assemblage pour éviter d'endommager les rails linéaires de la machine.
Q4 : Quel est le but principal d'un système de pantographe sur une couverture télescopique ?
A4 : Un pantographe, ou liaison en ciseaux, coordonne le mouvement de toutes les sections coulissantes afin qu'elles s'étendent et se rétractent à la même vitesse relative. Cela évite les impacts physiques brusques qui se produisent lorsque qu'une section tire sur la suivante, réduisant le bruit mécanique, les vibrations et le stress localisé lors des déplacements à grande vitesse.
Q5 : Comment les liquides de refroidissement synthétiques affectent-ils le choix des matériaux des essuie-glaces ?
A5 : Les liquides de refroidissement synthétiques et semi-synthétiques contiennent des additifs chimiques qui peuvent provoquer la dégradation, le gonflement ou la perte d'élasticité des caoutchoucs polyuréthane ou nitrile standard au fil du temps. Lorsque ces liquides de refroidissement sont utilisés, des élastomères spécialisés tels que le Viton (FKM) ou des formulations de polyuréthane chimiquement résistantes sont spécifiés pour garantir que les joints restent fonctionnels.
Q6 : Est-il possible de retrofitter une machine CNC existante avec une couverture en acier télescopique à marche ?
A6 : Oui, le retrofitting est possible. Cela nécessite de renforcer les nervures structurelles internes des sections en acier et d'incorporer des supports ou des rouleaux de guidage plus lourds pour supporter le poids d'un opérateur humain. Le lit de la machine doit également avoir suffisamment d'espace pour accueillir l'enveloppe physique plus grande d'un design de couverture renforcée à marche.
Contactez QUNHUI pour des solutions techniques
Protéger vos actifs de machines-outils nécessite des systèmes de protection de haute qualité adaptés à vos défis d'application spécifiques. Les ingénieurs de QUNHUI conçoivent des systèmes de couverture de protection sur mesure conçus pour répondre à vos contraintes d'espace précises, à vos paramètres de vitesse et à vos expositions environnementales. Notre équipe technique travaille en étroite collaboration avec vous pour concevoir, fabriquer et livrer des solutions durables qui minimisent les coûts de maintenance et prolongent la durée de vie opérationnelle de votre machinerie CNC. Pour demander une consultation technique, soumettre vos dessins dimensionnels, ou recevoir un devis détaillé pour un système de couverture en acier télescopique sur mesure, veuillez contacter notre département des ventes dès aujourd'hui.