
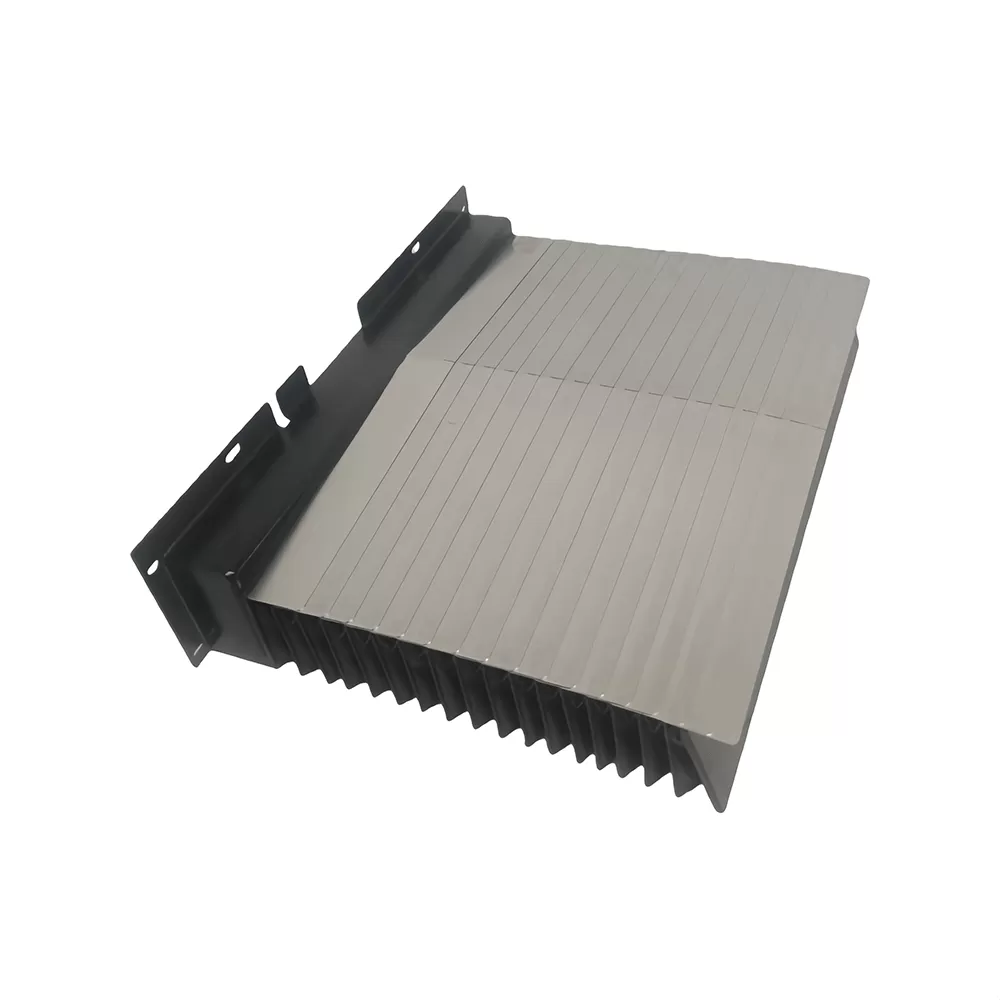
Les centres d'usinage CNC fonctionnent dans des conditions très exigeantes. Des vitesses de broche élevées, une livraison de liquide de refroidissement sous haute pression et une accélération rapide des axes génèrent un flux continu de copeaux métalliques chauds, de poussière abrasive et de brouillard chimique. Pour protéger les rails de guidage linéaires de précision, les vis à billes et les échelles en verre, les fabricants d'outils de machine s'appuient sur des capots télescopiques en acier robustes. Cependant, ces enceintes en acier protectrices ne sont efficaces que si les joints entre leurs segments télescopiques le sont également. Un composant clé pour maintenir cette protection est le balai de capot télescopique CNC, qui agit comme la barrière principale empêchant les particules et le liquide de refroidissement de pénétrer dans le fonctionnement interne de la machine.
En tant que spécialiste de la protection des machines, QUNHUI fournit des solutions d'étanchéité conçues pour résister à l'environnement difficile des installations de fabrication modernes. Cet article examine la conception mécanique, la science des matériaux et les stratégies opérationnelles pour optimiser ces systèmes de protection afin de minimiser les temps d'arrêt et de préserver la précision des outils de machine.
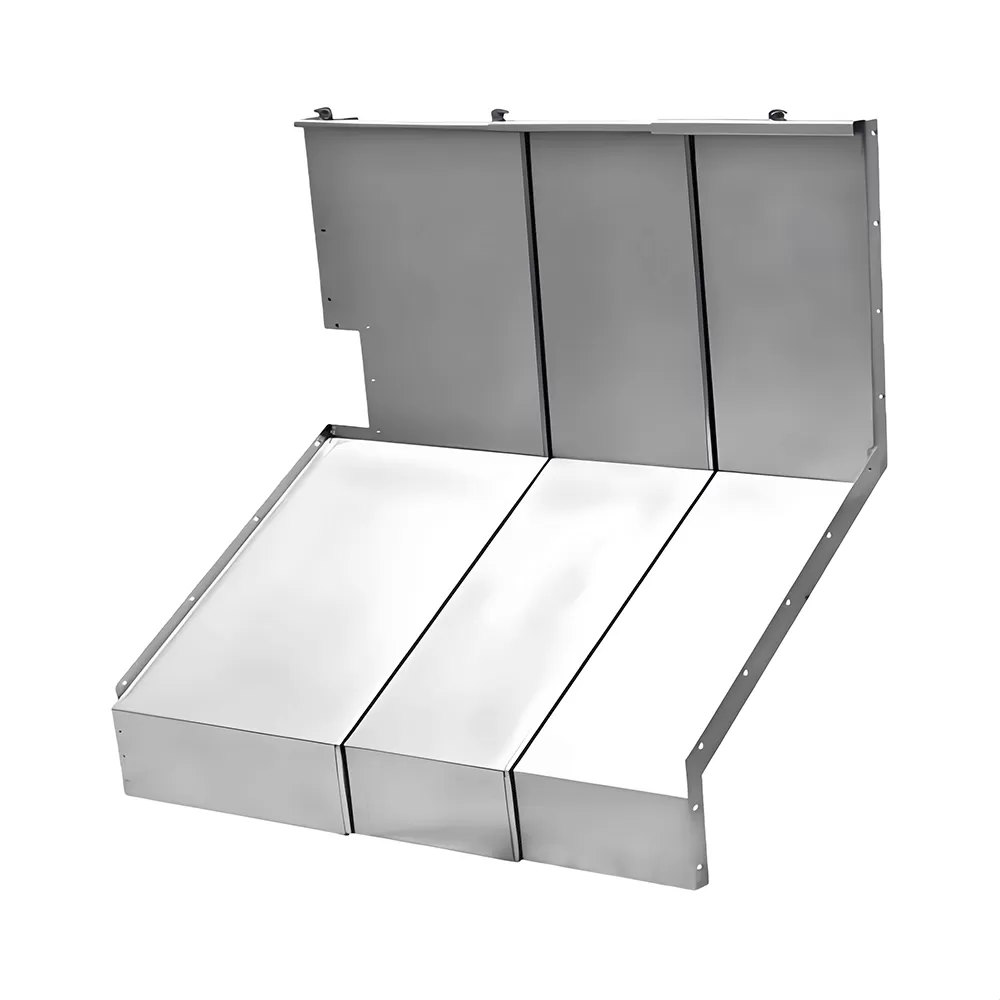
Le rôle mécanique des joints de capot télescopique
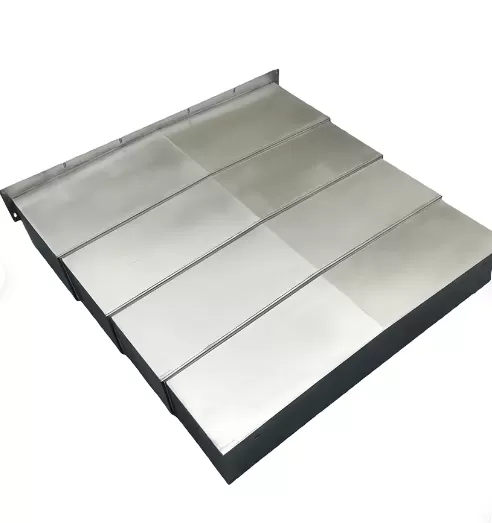
Les capots télescopiques se composent de boîtes en tôle emboîtées qui glissent les unes sur les autres lors du mouvement des axes. Lorsque l'axe de la machine se rétracte, ces boîtes se compressent ; lorsque l'axe s'étend, elles s'étendent. Pendant ce cycle dynamique, les surfaces en acier plates collectent un mélange de particules métalliques fines, de poussière de graphite, de médias abrasifs et de fluides de travail des métaux.
Sans un mécanisme de raclage actif, cette boue abrasive migrerait sous les plaques en acier pendant le cycle de compression. Une fois à l'intérieur de l'assemblage du capot télescopique, les contaminants se déposent rapidement sur les guidages linéaires et les vis à billes. Les conséquences d'une telle contamination incluent :
Usure abrasive accélérée sur les blocs de guidage linéaire et les surfaces de rail.
Dégradation des ensembles d'écrous de vis à billes, entraînant du jeu et une perte de précision de positionnement.
Contamination des encodeurs linéaires, provoquant des erreurs de rétroaction et des alarmes de machine.
Défaillance prématurée des graisses et huiles lubrifiantes en raison de la dilution par le liquide de refroidissement.
Pour prévenir ces défaillances, le balai doit exercer une pression de contact uniforme contre la surface en acier appariée. Cette pression doit être soigneusement équilibrée. Une pression de contact insuffisante permet au liquide de refroidissement et aux micro-copeaux de passer sous le joint. À l'inverse, une pression de contact excessive augmente la friction, entraînant des phénomènes de collage-glissement, des charges élevées sur les moteurs d'entraînement des axes et une usure accélérée du bord du balai en élastomère lui-même.
Science des matériaux : sélection d'élastomères pour environnements industriels
La durée de vie opérationnelle et l'efficacité d'étanchéité d'un balai dépendent fortement de la chimie polymère du bord d'étanchéité. Les opérations d'usinage modernes utilisent une large gamme de liquides de refroidissement, y compris des fluides synthétiques, semi-synthétiques et miscibles à l'eau, chacun contenant des additifs chimiques qui peuvent attaquer chimiquement certains élastomères.
Polyuréthane (PU)
Le polyuréthane est le matériau le plus couramment spécifié pour les racloirs industriels en raison de ses attributs mécaniques exceptionnels. Il offre une haute résistance à la traction, une résistance exceptionnelle à la propagation des déchirures et une résistance à l'abrasion supérieure contre les copeaux métalliques tranchants. Cependant, les polyuréthanes standard peuvent souffrir de dégradation hydrolytique lorsqu'ils sont exposés à des liquides de refroidissement chauds et solubles dans l'eau avec des valeurs de pH élevées. Pour ces applications, des grades de polyuréthane spécialisés résistants à l'hydrolyse sont nécessaires pour empêcher le matériau de ramollir, de gonfler ou de s'effriter avec le temps.
Caoutchouc Nitrile Butadiène (NBR)
NBR offre une excellente résistance aux lubrifiants et graisses à base d'huile minérale. Il maintient une bonne flexibilité sur une large plage de températures et est très rentable. Cependant, le NBR a une résistance à l'abrasion inférieure par rapport au polyuréthane, ce qui le rend moins adapté aux applications impliquant une génération de copeaux abrasifs en grande quantité, comme l'usinage de fonte à sec ou le fraisage à grande vitesse de composites abrasifs.
Élastomères Fluorocarbonés (FKM / Viton)
FKM est choisi pour des applications à haute température ou dans des environnements où des fluides de coupe synthétiques hautement agressifs sont utilisés. Il offre une résistance chimique exceptionnelle et conserve ses propriétés mécaniques sous contrainte thermique. En raison de son coût plus élevé et de sa résistance à la déchirure mécanique inférieure par rapport au polyuréthane, le FKM est généralement réservé aux environnements de traitement spécialisés où la compatibilité chimique est la préoccupation principale.
Anatomie et Profils Structurels des Essuie-Glaces de Chemin
Lors de la spécification d'un remplacement essuie-glace télescopique cnc, les ingénieurs mécaniques doivent prendre en compte la configuration structurelle de l'ensemble de l'essuie-glace. L'essuie-glace est généralement composé d'un profil de support de montage et de la lèvre élastomère active.
Les configurations structurelles tombent généralement dans trois catégories de conception :
Forme A (Essuie-Glaces Enveloppés) : Ce design présente un profil métallique (souvent en laiton, aluminium ou acier inoxydable) qui encapsule mécaniquement l'élastomère. Cet enveloppement offre une grande rigidité, protégeant la lèvre flexible des impacts directs de gros copeaux chauds et garantissant une distribution uniforme de la pression sur toute la largeur de la plaque télescopique.
Forme B (Essuie-Glaces Flexibles / Profilés) : Ceux-ci manquent d'un enveloppement métallique lourd et sont conçus pour des installations à espace restreint. Ils sont souvent collés directement au couvercle en acier ou maintenus en place par des bandes de serrage simplifiées. Ils offrent une excellente flexibilité pour des géométries courbes ou complexes.
Essuie-Glaces Pré-tendus : Conçus avec un biais mécanique intégré, ces essuie-glaces maintiennent une pression constante sur la surface glissante même lorsque l'élastomère s'use. Ce design compense les erreurs mineures d'alignement ou de déflexion dans les plaques d'acier télescopiques.
Grattoirs Précurseurs et Protection à Double Étape
Dans les applications d'usinage intensif, telles que le tournage d'acier à grande échelle ou le fraisage à haute capacité, une seule lèvre élastomère est souvent insuffisante. Des copeaux métalliques chauds et tranchants peuvent s'incorporer dans le polyuréthane, créant des micro-espaces qui permettent au liquide de refroidissement de passer.
Pour résoudre ce problème, un système de protection à double étape est mis en œuvre. Ce dispositif consiste en un grattoir précurseur en laiton ou en acier inoxydable monté devant l'essuie-glace en élastomère. Le grattoir métallique est réglé avec un léger jeu ou une très légère force de contact pour dévier physiquement les gros copeaux, les débris chauds et lourds. La lèvre élastomère secondaire suit ensuite pour essuyer le film liquide restant et la poussière micro-fine, garantissant une surface propre et sèche.
Défis Opérationnels : Usinage à Sec vs. Usinage à Humide
Les exigences opérationnelles imposées à un essuie-glace varient considérablement en fonction du processus d'usinage :
Environnements d'Usinage à Sec
Dans l'usinage à sec, en particulier de la fonte ou du graphite, le manque de lubrification par fluide augmente le coefficient de friction entre l'élastomère et la plaque de couverture en acier. Cela entraîne une génération rapide de chaleur au niveau de la lèvre de contact, ce qui peut provoquer des fissures thermiques et une usure accélérée. Les essuie-glaces utilisés dans ces applications nécessitent des composés polymères auto-lubrifiants ou des revêtements spécialisés pour réduire la friction et prévenir le mouvement de collé-décollé.
Environnements de Machinage Humide
Dans les applications de refroidissement à haute pression, le principal défi est l'intrusion de fluide. Le liquide de refroidissement pulvérisé à grande vitesse peut s'infiltrer à travers des joints usés ou des joints compromis. De plus, si une machine reste inactive pendant de longues périodes, le liquide de refroidissement piégé entre le bord du balai et le couvercle en acier peut entraîner une corrosion de crevasse localisée sur la plaque en acier, créant une surface rugueuse qui accélère l'usure du balai lors de l'opération suivante.
Maintenance, Identification de l'Usure et Remplacement
La maintenance préventive est cruciale pour éviter des pannes catastrophiques des composants. Le remplacement régulier du balai du couvercle télescopique CNC empêche l'accumulation de particules fines sous les plaques en acier, protégeant ainsi les guides et vis à billes de grande valeur à l'intérieur.
Le personnel de maintenance doit inspecter les couvercles télescopiques lors des arrêts planifiés, en se concentrant sur les indicateurs d'usure suivants :
Déformation du Bord : Gonflement, ramollissement ou courbure du bord en élastomère, généralement causé par une incompatibilité chimique avec le liquide de refroidissement de la machine.
Déchirure Mécanique : Éraflures ou coupures dans le profil du balai causées par des copeaux métalliques tranchants qui ont contourné les grattoirs précurseurs.
Traces sur les Couvercles en Acier : Lignes visibles de liquide de refroidissement ou de débris fins restant sur le couvercle en acier après un cycle de compression, indiquant une perte de pression de contact localisée.
Corrosion sous le Joint : Formation de rouille le long de la piste de montage, ce qui peut forcer le balai à s'éloigner de la plaque en acier et créer des chemins de fuite.
Des composants de haute qualité, tels que ceux fabriqués par QUNHUI, utilisent des techniques de collage avancées pour garantir que l'élastomère reste solidement attaché à son substrat métallique sous de fortes charges dynamiques, réduisant ainsi le risque de séparation mécanique soudaine pendant l'opération.
Coût Total de Possession et Analyse Économique
Bien que les balais soient des composants relativement peu coûteux par rapport aux broches, aux guides linéaires ou aux contrôleurs CNC, leur défaillance a des conséquences économiques disproportionnées. Si un système de guidage linéaire est contaminé, la réparation qui en résulte implique le démontage des axes de la machine, le remplacement des chariots de guidage, le re-affûtage ou le remplacement des rails, et la recalibration de la géométrie de la machine. Cela entraîne un temps d'arrêt non planifié important et des coûts de main-d'œuvre élevés.
Investir dans des systèmes de balais de couvercle télescopique CNC de haute qualité réduit les coûts de main-d'œuvre et garantit que les machines fonctionnent en continu avec une précision maximale. Les balais haute performance prolongent la durée de vie à la fois des couvercles en acier télescopiques et des composants de guidage de précision internes, entraînant un coût total de possession inférieur tout au long du cycle de vie de la machine-outil.
Questions Fréquemment Posées
Q1 : À quelle fréquence les balais de couvercle télescopique doivent-ils être inspectés et remplacés ?
A1 : L'inspection doit avoir lieu lors des nettoyages de maintenance de routine hebdomadaires. Dans des environnements de production à trois équipes standard, le remplacement complet est généralement recommandé tous les 12 à 18 mois, ou immédiatement si l'inspection visuelle révèle une déchirure de l'élastomère, un gonflement du matériau ou une fuite de fluide derrière les plaques de couverture.
Q2 : Quelle est la principale cause de défaillance prématurée des balais dans le machinage à grande vitesse ?
A2 : Les causes les plus courantes sont la dégradation chimique due à des additifs de liquide de refroidissement agressifs (hydrolyse) et les dommages physiques causés par des copeaux métalliques chauds et tranchants. L'usinage à sec à grande vitesse accélère également l'usure en raison de l'augmentation du frottement et du stress thermique au niveau du bord d'étanchéité si des matériaux à faible frottement appropriés ne sont pas sélectionnés.
Q3 : Les essuie-glaces peuvent-ils être remplacés sans retirer l'ensemble du couvercle télescopique ?
A3 : Oui, de nombreux designs modernes de couvercles télescopiques permettent un remplacement in-situ. Les essuie-glaces avec des cassettes métalliques à vis ou à glissière peuvent être remplacés directement sur la machine, ce qui permet d'économiser des heures de maintenance significatives. Cependant, un démontage complet du couvercle est recommandé de temps en temps pour nettoyer la boue accumulée à l'intérieur des boîtes internes.
Q4 : Pourquoi le phénomène de stick-slip se produit-il sur les couvercles télescopiques, et comment peut-il être résolu ?
A4 : Le stick-slip se produit lorsque le frottement statique du bord de l'essuie-glace sur la plaque de couverture en acier est significativement plus élevé que le frottement dynamique. Cela provoque un mouvement saccadé lors de vitesses d'axe lentes. Pour résoudre ce problème, il est nécessaire d'utiliser des composés élastomères à faible frottement (tels que des polyuréthanes modifiés), d'assurer un bon alignement du couvercle et d'appliquer de fines couches de lubrifiants compatibles.
Q5 : Comment les essuie-glaces à profil personnalisé se comparent-ils aux essuie-glaces droits standard ?
A5 : Les essuie-glaces droits sont économiques pour des bords simples et linéaires, mais nécessitent des découpes et des assemblages aux coins, ce qui peut introduire des chemins de fuite potentiels. QUNHUI se spécialise dans l'ingénierie de configurations moulées sur mesure qui fournissent un joint continu et sans couture sur toute la géométrie du système de couverture, empêchant l'infiltration aux jonctions de coins cruciales.
Sécurisez la performance de votre machine
Pour optimiser la protection de votre machine avec un essuie-glace de couvercle télescopique CNC durable adapté à vos conditions d'exploitation spécifiques, il est essentiel de coopérer avec un partenaire industriel expérimenté. Le choix des matériaux appropriés, la conception précise du profil et la construction mécanique robuste préviennent les temps d'arrêt coûteux et protègent vos investissements dans des équipements CNC de haute précision.
Veuillez contacter le département d'ingénierie de QUNHUI pour discuter des dimensions personnalisées, des exigences de compatibilité des matériaux ou de l'approvisionnement en gros pour votre installation de fabrication. Soumettez votre demande aujourd'hui pour recevoir des spécifications techniques détaillées et un devis adapté à vos besoins opérationnels.