
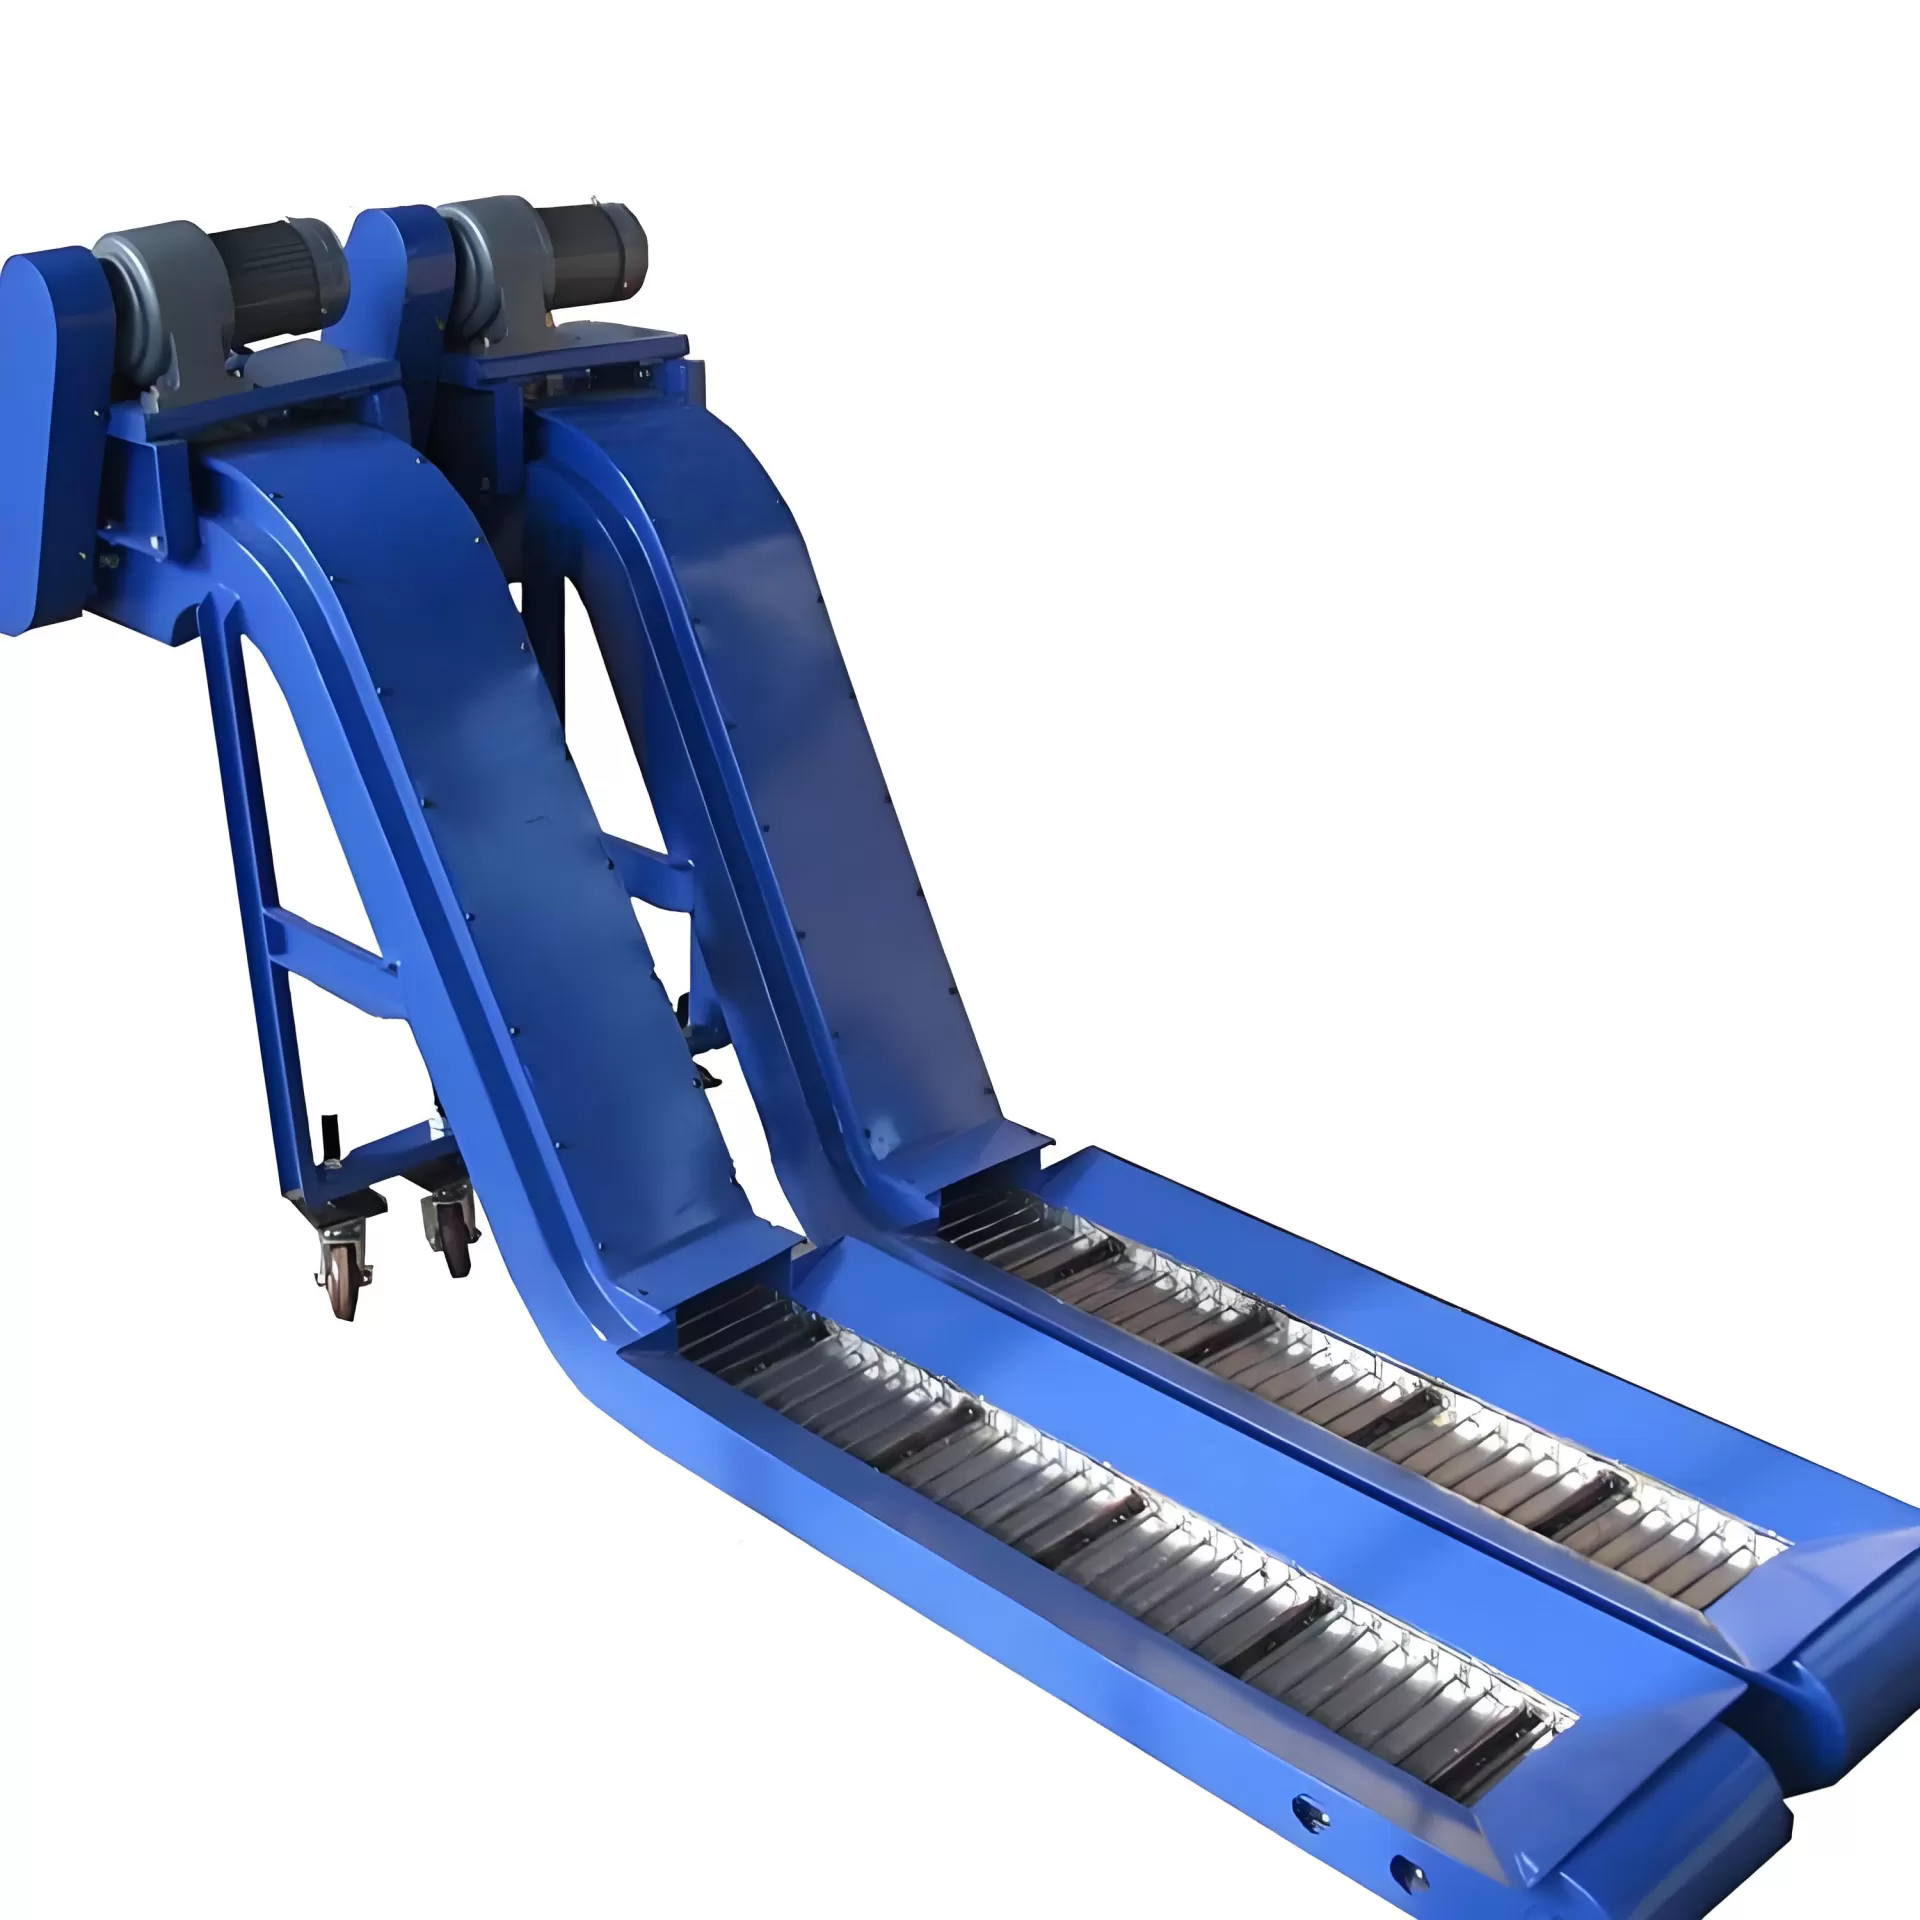
Les opérations d'enlèvement de métal en grande quantité nécessitent une gestion systématique des déchets pour maintenir des cycles de production continus. Les tours CNC automatisés, les fraiseuses et les centres d'usinage multi-axes génèrent d'importantes quantités de copeaux de métal, de tournures et de longs morceaux filandreux. Sans un système d'élimination efficace, ces matériaux de déchets s'accumulent dans l'enceinte de la machine, provoquant des problèmes d'expansion thermique, endommageant les finitions de surface finies et entraînant une usure prématurée des outils. L'incorporation d'un robuste convoyeur à bande à charnière de fabricants comme QUNHUI répond à ces préoccupations en extrayant en continu les déchets de la zone de coupe, garantissant un fonctionnement ininterrompu de la machine.
Dans les installations industrielles modernes, la gestion des déchets n'est plus une réflexion après coup mais un élément fondamental du flux de travail de production. Lorsque les centres d'usinage à grande vitesse fonctionnent à pleine capacité, le volume de copeaux de métal généré peut rapidement submerger les systèmes de filtration standard. Un système de convoyeur bien conçu fait plus que simplement déplacer les déchets ; il sert de première ligne de défense pour la récupération de liquide de refroidissement, la protection des outils et la propreté de l'espace de travail. En comprenant les principes mécaniques derrière ces systèmes, les responsables de production peuvent prendre des décisions éclairées qui influencent directement le temps de fonctionnement des machines et l'efficacité de la gestion des déchets.
Principes mécaniques des systèmes de convoyeurs à bande à charnière
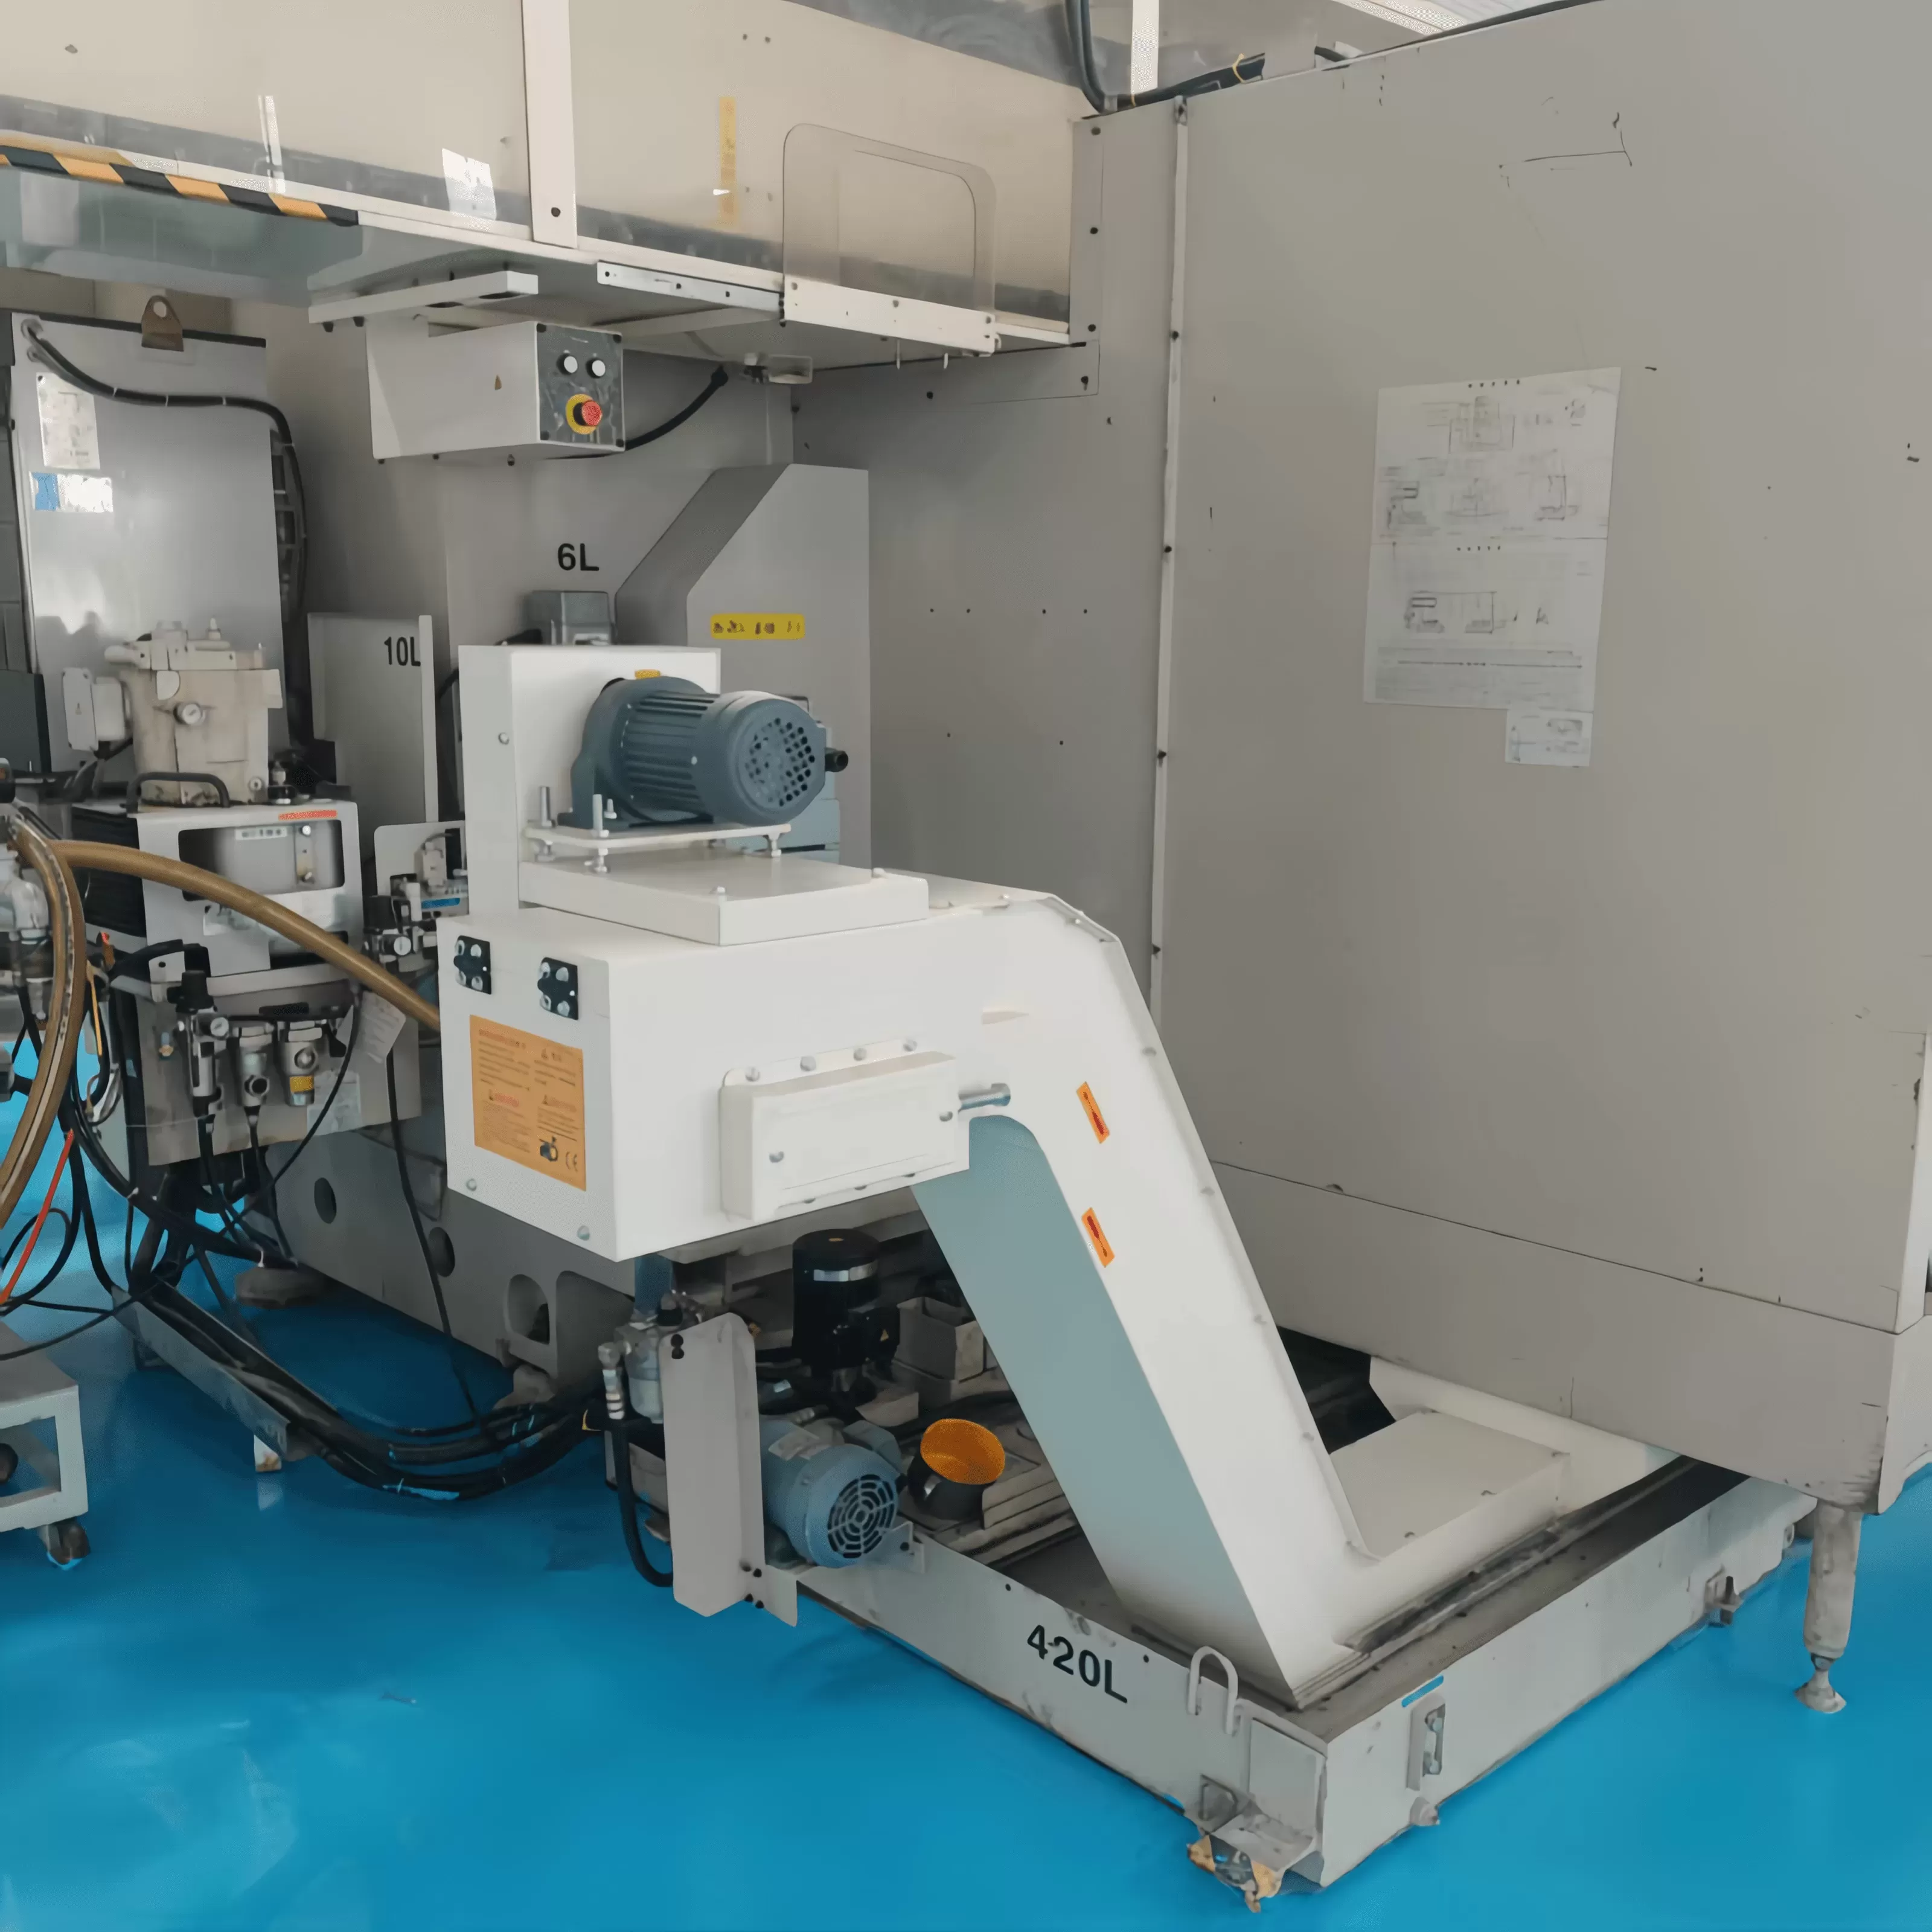
La fonction principale d'un convoyeur à bande à charnière repose sur une série de plaques en acier superposées reliées entre elles par des chaînes en acier robustes. Ces plaques forment une boucle continue qui se déplace le long de pistes résistantes à l'usure à l'intérieur du cadre du convoyeur. La conception de ces plaques de charnière individuelles est vitale, car elles doivent résister à l'action abrasive de fragments de métal tranchants ainsi qu'aux hautes températures associées aux copeaux de fraisage chauds directement issus de l'outil de coupe.
Pour s'adapter à différents volumes et tailles de déchets métalliques, ces convoyeurs sont conçus avec des pas de chaîne variés. Les normes industrielles courantes incluent :
31,75 mm (1,25 pouce) de pas : Convient aux petits tours CNC et aux centres d'usinage compacts où l'espace est limité et le volume de copeaux est léger à modéré.
38,1 mm (1,5 pouce) de pas : Le choix standard pour les machines de production de taille intermédiaire manipulant un mélange de courtes tournures et de déchets d'acier de taille moyenne.
50,8 mm (2,0 pouces) de pas : Conçu pour des applications lourdes, de grandes fraiseuses à portique et des installations centrales de traitement des copeaux qui gèrent de lourdes charges de déchets et de longues tournures imbriquées.
Le système d'entraînement se compose d'un moteur électrique associé à un réducteur pour fournir un couple élevé à faibles vitesses de rotation. Pour protéger l'assemblage d'entraînement mécanique des surcharges soudaines—comme lorsque un gros morceau de déchets se coince entre la bande et le cadre—un limiteur de couple mécanique ou un embrayage de sécurité est intégré. Cet appareil glisse immédiatement lorsqu'il rencontre un niveau de résistance prédéfini, empêchant les dommages structurels à la chaîne du convoyeur, aux pignons et à l'arbre du moteur.
Pour empêcher davantage les particules fines d'entrer dans la piste de chaîne interne, les plaques de charnière sont dotées d'ailes latérales emboîtables. Ces plaques latérales créent une barrière continue qui se déplace avec la bande, empêchant les copeaux de déborder sur les bords dans le mécanisme d'entraînement. Cette confinement est nécessaire pour maintenir l'intégrité structurelle des roulements internes et garantir un mouvement fluide sur de longs cycles de fonctionnement.
Surmonter les points de douleur courants dans le travail des métaux
Une des principales difficultés dans l'élimination des déchets métalliques est la morphologie variée des copeaux générés lors des différents processus d'usinage. Les tournures longues et enroulées provenant des opérations de tournage en acier tendent à former des masses emmêlées, souvent appelées "nids d'oiseaux". Ces structures imbriquées sont difficiles à transporter car elles ne s'écoulent pas facilement. Un convoyeur à bande plate standard échoue souvent dans ces conditions car le matériau imbriqué glisse en arrière sur la pente. Pour résoudre ce problème, le convoyeur à copeaux à bande articulée est équipé de crampons en acier surélevés ou de racleurs soudés directement à la surface de la bande à intervalles réguliers. Ces crampons s'accrochent aux déchets imbriqués, les tirant vers le haut de la pente vers la trémie de décharge.
La perte de liquide de refroidissement est un autre obstacle opérationnel qui impacte les budgets de fabrication B2B. Les copeaux métalliques transportent un volume significatif de fluide de coupe coûteux hors de l'outil machine en sortant. Lorsque les déchets sont déchargés humides, le coût de reconstitution du liquide de refroidissement augmente, et les réglementations environnementales concernant l'élimination des déchets deviennent plus difficiles à satisfaire. Pour atténuer cette perte de fluide, les cadres de convoyeur sont conçus avec des caractéristiques de drainage intégrées. Des plaques de charnière perforées peuvent être utilisées pour permettre au fluide de passer à travers la bande de retour dans le réservoir de liquide de refroidissement de la machine tout en retenant les déchets métalliques solides. La section inclinée du convoyeur, souvent appelée "zone de déshydratation", permet à la gravité de tirer le liquide vers le bas du cadre avant que les copeaux n'atteignent le bac de collecte.
L'usure mécanique due aux matériaux abrasifs raccourcit également la durée de vie des équipements de manutention des copeaux standard. Des matériaux tels que la fonte, les alliages de silicium-aluminium et les aciers à outils trempés génèrent des particules fines hautement abrasives. À mesure que ces particules passent à travers le convoyeur, elles agissent comme des agents de meulage sur les surfaces en acier standard. Pour contrer cette usure abrasive, QUNHUI utilise des rails en acier trempé et des bandes d'usure remplaçables dans les zones à forte friction. Grâce à un durcissement localisé de l'intérieur du cadre, l'espérance de vie globale du cadre du convoyeur est prolongée, réduisant ainsi les frais de maintenance et les arrêts de production imprévus.
Comparer les technologies de Convoyeur à copeaux
Le choix du style de convoyeur correct dépend en grande partie du matériau usiné et de la forme des copeaux résultants. Bien que le convoyeur à bande articulée soit très polyvalent, le comparer à d'autres conceptions aide à clarifier ses domaines d'application idéaux :
| Type de Convoyeur | Types de Matériaux Idéaux | Adéquation de la Forme des Copeaux | Capacité de Filtration du Liquide de Refroidissement |
|---|---|---|---|
| Convoyeur à Bande Articulée | Acier, Aluminium, Laiton, Acier Inoxydable | Tournures longues, copeaux enroulés, déchets de taille moyenne | Modérée (Drainage par gravité / Plaques perforées) |
| Convoyeur à Liens Traînants | Fonte, Laiton Fin, Débris d'Aluminium | Particules fines, copeaux cassés, boue | Élevée (Souvent associé à des filtres à tambour) |
| Convoyeur Magnétique | Matériaux ferreux uniquement (Acier, Fer) | Petits copeaux, débris fins, poussière de perçage | Excellente (Sépare les fines du fluide de manière magnétique) |
Comme l'indique cette comparaison, le système à bande articulée sert de solution polyvalente excellente pour les ateliers traitant plusieurs matériaux et divers travaux d'usinage. Sa robustesse mécanique lui permet de traiter de grands volumes de déchets qui pourraient facilement bloquer un convoyeur à traînant ou contourner complètement un système magnétique.
Intégration et systèmes de contrôle d'automatisation
Dans les environnements de production modernes, la surveillance manuelle des équipements auxiliaires est impraticable. Par conséquent, il est nécessaire d'intégrer le système de gestion des copeaux avec le contrôleur principal de la machine CNC ou un réseau PLC central. En connectant le panneau de contrôle du convoyeur à l'outil de machine, le convoyeur peut être programmé pour fonctionner uniquement lorsque la broche est active, ou pour fonctionner à intervalles réguliers. Ce mode opérationnel réduit la consommation d'énergie et minimise l'usure des pièces mobiles.
Les capteurs jouent un rôle clé dans la gestion automatisée des copeaux. Les capteurs de proximité inductifs sont fréquemment montés près du pignon d'entraînement pour surveiller la vitesse de rotation. Si un bourrage se produit et que l'embrayage de sécurité glisse, le capteur détecte la chute de la vitesse du convoyeur tandis que le moteur continue de tourner. Ce décalage de vitesse déclenche un signal d'alarme immédiat au contrôleur CNC, arrêtant le programme d'usinage pour éviter une accumulation supplémentaire de copeaux ou des dommages potentiels à l'enveloppe de travail. De plus, des capteurs de niveau placés au-dessus du bac de décharge des déchets peuvent alerter les manutentionnaires lorsque le conteneur de collecte atteint sa capacité, prévenant les situations de débordement.
Procédures de maintenance pour une fiabilité à long terme
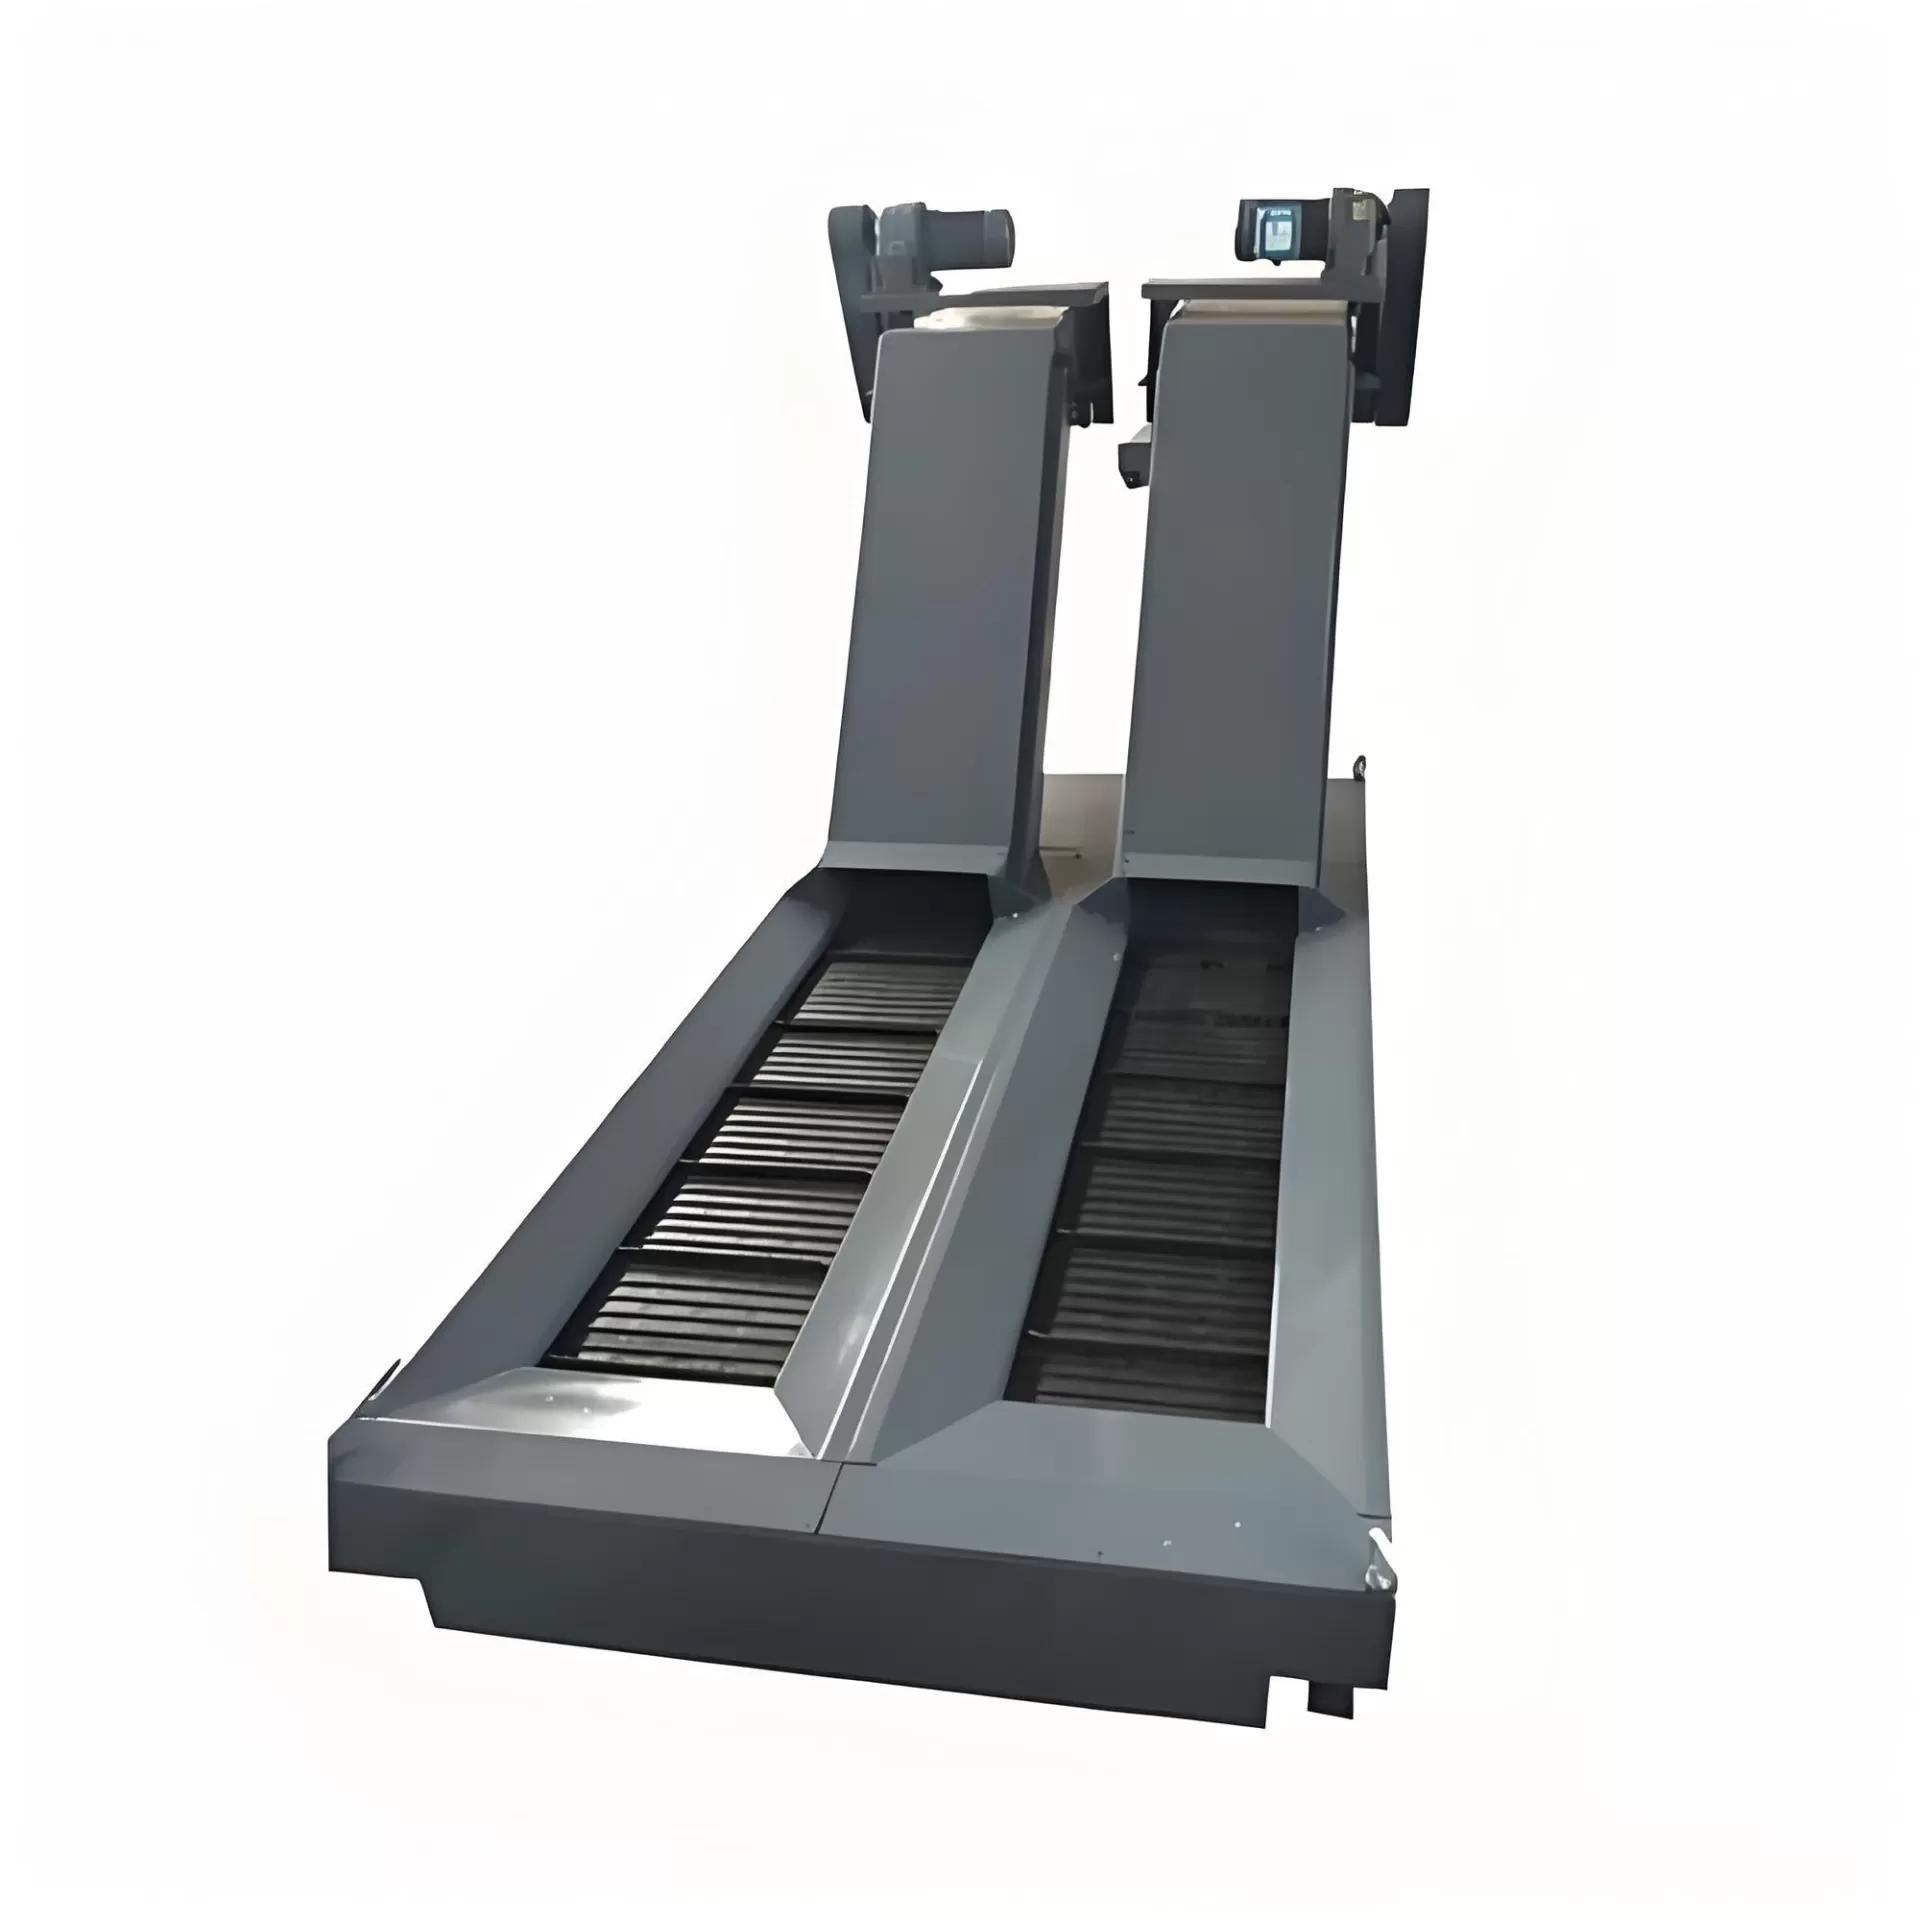
Pour garantir un fonctionnement constant et protéger l'investissement en capital dans un convoyeur à bande articulée, le personnel de maintenance doit suivre des procédures d'entretien structurées. Bien que ces systèmes soient conçus pour des environnements industriels difficiles, des inspections régulières empêchent les problèmes mineurs de se transformer en pannes mécaniques majeures.
Tout d'abord, la tension de la chaîne doit être vérifiée périodiquement. Au fil du temps, la tension constante et l'usure des goupilles de maillon de chaîne provoqueront un étirement de la bande. Une bande lâche peut s'accumuler à l'intérieur de la courbe inférieure du cadre, entraînant une usure prématurée de la piste et un bourrage potentiel. La plupart des conceptions de convoyeurs incluent des boulons de tension réglables près de l'extrémité de décharge, permettant au personnel de maintenance de tirer l'arbre d'entraînement vers l'avant pour restaurer la tension correcte.
Deuxièmement, la lubrification de l'ensemble chaîne d'entraînement et pignon est requise. Bien que le fluide de refroidissement à l'intérieur de la machine fournisse certaines propriétés lubrifiantes, il lave souvent les graisses dédiées. L'utilisation de lubrifiants spécialisés étanches sur les chaînes d'entraînement et le maintien des niveaux d'huile dans le réducteur principal assure un transfert de puissance mécanique fluide et un fonctionnement silencieux. Le retrait régulier des sédiments fins du fond du réservoir du convoyeur empêche l'accumulation de boue dense qui peut restreindre le mouvement de la bande.
Questions Fréquemment Posées
Q1 : Quel est l'avantage principal d'un convoyeur à bande articulée par rapport à un convoyeur à chaîne traînante ?
A1 : L'avantage principal est la capacité à gérer de longs copeaux métalliques filandreux et imbriqués qui, autrement, s'enrouleraient autour des maillons de traînée et causeraient des blocages structurels. La surface plate et crantée de la bande articulée supporte et transporte de grandes masses de déchets irréguliers beaucoup plus efficacement qu'un système de traînée basé sur un grattoir.
Q2 : Un convoyeur à bande articulée peut-il gérer des copeaux de fonte ?
A2 : Bien qu'il puisse déplacer des copeaux de fonte, ce n'est pas le choix idéal pour l'usinage de fonte pure. La fonte produit de petites particules fines très abrasives qui peuvent passer à travers les charnières de la bande, se déposant au fond du cadre du convoyeur et provoquant une usure accélérée des pistes de chaîne. Pour la fonte, un convoyeur de type traînant ou un convoyeur magnétique est généralement plus approprié.
Q3 : Comment l'embrayage de sécurité intégré prévient-il les dommages lors d'un bourrage ?
A3 : L'embrayage de sécurité, ou limiteur de couple, agit comme un fusible mécanique. Lorsque le convoyeur rencontre une résistance qui dépasse un seuil fixé, l'embrayage glisse, désengageant l'entraînement du moteur de l'arbre à pignons. Cette action arrête immédiatement le mouvement de la bande tandis que le moteur continue de tourner en toute sécurité, prévenant la surchauffe du moteur et évitant l'étirement ou la rupture des maillons de la chaîne.
Q4 : Quels matériaux de bande sont recommandés pour le traitement de copeaux à haute température ?
A4 : Pour les copeaux à haute température, tels que ceux générés lors de l'usinage à sec du titane ou du tournage de l'acier lourd, des bandes en acier au carbone à haute résistance ou des bandes en acier allié traité thermiquement sont recommandées. Ces matériaux préviennent la déformation thermique des plaques de charnière et maintiennent l'alignement structurel sous des charges thermiques intenses.
Q5 : Comment l'angle de pente du convoyeur affecte-t-il l'évacuation des copeaux ?
A5 : L'angle d'inclinaison, généralement compris entre 30 et 60 degrés, détermine à la fois la hauteur de l'évacuation et l'efficacité de la récupération du liquide de refroidissement. Un angle plus raide économise de l'espace au sol mais peut nécessiter des crampons plus hauts pour empêcher les copeaux ronds ou lourds de redescendre le long de la bande. Un angle plus faible facilite un meilleur écoulement du liquide de refroidissement assisté par gravité avant que les déchets n'atteignent la trémie d'évacuation.
Partenaire avec QUNHUI pour des solutions de gestion des déchets fiables
Choisir le système d'évacuation des déchets approprié est une décision vitale pour améliorer la productivité de l'atelier et protéger les actifs d'usinage de haute précision. L'équipe d'ingénierie de QUNHUI conçoit des solutions de convoyeur sur mesure adaptées aux contraintes spatiales spécifiques, aux types de matériaux et aux volumes de production de votre installation de fabrication. Pour une évaluation détaillée de votre configuration de machine-outil et une proposition personnalisée, contactez notre département commercial. Soumettez vos spécifications de projet et vos dessins mécaniques à notre division d'ingénierie pour commencer le processus d'intégration.