

Las máquinas herramienta de precisión exigen una defensa sin concesiones contra entornos operativos hostiles. El polvo fino de rectificado, las emulsiones químicas agresivas y las virutas de metal incandescentes amenazan continuamente los rieles lineales, los husillos de bolas de precisión y los codificadores magnéticos. Cuando los componentes lineales fallan, las máquinas pierden precisión de posicionamiento, lo que provoca colisiones catastróficas de herramientas y costosas reclamaciones de garantía.
Los fuelles estándar, listos para usar, rara vez sobreviven a las severas tasas de ciclo y a las restricciones espaciales de los sistemas CNC personalizados. Los fabricantes de máquinas necesitan componentes diseñados específicamente alrededor de envolventes cinemáticas particulares. En QUNHUI, fabricamos sistemas de protección de máquinas de alto rendimiento adaptados a perfiles dinámicos complejos. Si está desarrollando una nueva plataforma de mecanizado o renovando un eje lineal existente, envíe sus planos técnicos a nuestro equipo de ingeniería para un análisis de factibilidad rápido y una cotización directa.

1. El papel fundamental de las cubiertas antipolvo acordeón flexibles en la fiabilidad de CNC
Las guías lineales funcionan con tolerancias medidas en micras individuales. Una sola viruta de acero endurecido atascada entre un bloque corredizo y un riel puede destruir los rodamientos de bolas de recirculación en minutos. Según los recursos técnicos de SME (Society of Manufacturing Engineers), la contaminación mecánica sigue siendo una de las principales causas raíz del deterioro prematuro de los husillos de bolas y de los conjuntos de guías lineales.
Una cubierta antipolvo acordeón flexible bien diseñada actúa como una barrera dinámica y continua. Protege la cinemática estructural sin restringir el movimiento del eje. Mientras que las cubiertas telescópicas tradicionales de chapa metálica manejan grandes volúmenes de viruta, añaden un peso recíproco considerable, generan ruido acústico y consumen una longitud significativa de la bancada cuando se comprimen.
En contraste, una cubierta de fuelles para CNC moderna ofrece una relación de extensión a compresión superior. Al utilizar textiles técnicos diseñados y refuerzos internos rígidos de PVC o poliuretano, las barreras de estilo acordeón aíslan los componentes de precisión de los contaminantes, minimizando al mismo tiempo la inercia mecánica en los motores lineales dinámicos.
2. Anatomía de un fuelle acordeón: cómo funciona la mecánica
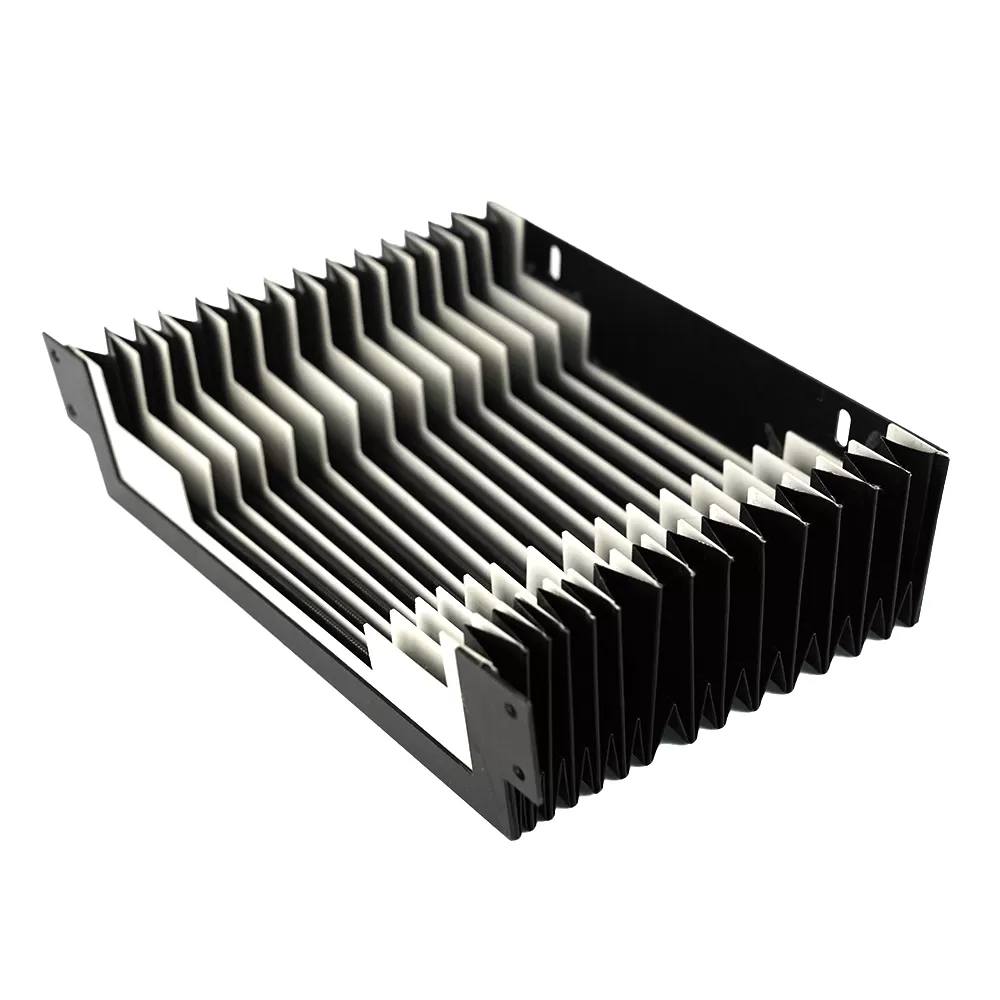
Comprender la construcción de los fuelles ayuda a los ingenieros de diseño mecánico a identificar los puntos débiles estructurales desde el principio de la fase de modelado CAD. Una cubierta antipolvo acordeón flexible estándar consta de tres elementos principales:
- La carcasa exterior (textil técnico): Un tejido recubierto y de alta resistencia a la tracción, seleccionado específicamente por su resistencia a la exposición mecánica, térmica y química. Los recubrimientos comunes incluyen poliuretano (PU), cloruro de polivinilo (PVC) y fluoroelastómeros.
- Refuerzos esqueléticos internos: Placas rígidas fabricadas de PVC, polipropileno o aluminio estampado. Estos esqueletos estructurales definen los perfiles de pliegue exteriores, evitan que el tejido se colapse hacia adentro contra las superficies guía en movimiento, y mantienen la geometría bajo vacío o variaciones de presión.
- Placas terminales y bridas de montaje: Bridas de precisión metálicas o compuestas que se atornillan directamente a la fundición fija y al carro del eje móvil. Crean una junta estructural hermética o resistente a líquidos.
Estos componentes se unen de forma permanente mediante uno de dos procesos principales: soldadura térmica (inducción continua de alta frecuencia) o costura industrial reforzada con cintas selladoras vulcanizadas. La soldadura térmica fusiona el textil directamente con el refuerzo interno, formando una junta continua y estanca a fluidos que resiste la inundación continua de refrigerante líquido sin delaminación del adhesivo.
3. Parámetros de ingeniería clave para el diseño de fuelles acordeón personalizados
Especificar un fuelle acordeón personalizado requiere cálculos cinemáticos precisos. Nunca trate las fundas de guía como adornos decorativos secundarios. Debe tener en cuenta su volumen comprimido y sus límites dinámicos en las camas estructurales de la máquina desde el primer día.
Relación de carrera y restricciones espaciales
Cada fuelle consume una longitud física de carrera. El diseño debe adaptarse a tres dimensiones distintas:
- Longitud extendida ($L_{max}$): El estiramiento dinámico máximo del eje más los márgenes de sobrecarrera de seguridad.
- Longitud comprimida ($L_{min}$): La altura de pila sólida de todos los pliegues, refuerzos internos y zapatas guía compactados cuando el eje se retrae hasta su posición de origen o límite inverso.
- Longitud de carrera ($S$): Calculada como:
S = L_{max} - L_{min}
La relación de compresión determina con qué eficiencia la funda utiliza el espacio. En general, una profundidad de pliegue más estrecha produce una altura de pila comprimida mayor para la misma extensión total. Si la envolvente de la cama de su máquina es compacta, nuestro equipo en QUNHUI puede ajustar el paso del pliegue y el grosor del refuerzo para alcanzar la longitud comprimida mínima absoluta requerida sin sacrificar la durabilidad del textil.
Velocidad, aceleración e inercia dinámica
Los centros de mecanizado modernos impulsados por motores lineales frecuentemente alcanzan velocidades superiores a 90 m/min y aceleraciones que superan los 2G. Cuando un eje invierte su dirección de forma violenta, los pliegues estándar experimentan fuerzas de inercia intensas. Los pliegues se comprimen de manera irregular, causando lo que los ingenieros llaman "golpeteo del fuelle" o aleteo errático.
Para operar de forma confiable a altas velocidades dinámicas, las fundas acordeón contra el polvo necesitan tijeras pantógrafo internas o bandas guía equalizadoras de tensión. Estos enlaces mecánicos garantizan que cada pliegue individual se abra y cierre de manera uniforme a lo largo de toda la carrera de desplazamiento, evitando la fatiga localizada del material.
Orientación de montaje: gestión de la deflexión y la gravedad
La dirección del movimiento de la máquina altera radicalmente el perfil de esfuerzo en el conjunto:
- Instalación Horizontal: Las cubiertas tienden a hundirse en carreras largas. Sin deslizadores de soporte en el borde inferior o varillas guía, el esqueleto interior arrastrará contra el riel guía, acelerando el desgaste.
- Instalación Vertical: Los pliegues corren el riesgo de pandearse bajo su propio peso. Los ejes verticales de alta velocidad requieren una distribución equilibrada del peso, cuerdas de suspensión internas o tensores de contrapliegue.
- Instalación en Riel Transversal / Inclinada: Las virutas y el refrigerante pesado pueden asentarse en los pliegues. La geometría del pliegue debe presentar superficies de desviación angulares para que los contaminantes se deslicen naturalmente hacia los transportadores de viruta.
4. Guía de Selección de Materiales: Adaptando la Cubierta al Entorno de la Máquina
Los entornos de las máquinas herramienta varían drásticamente según la operación de corte. El mecanizado en seco de grafito o hierro fundido genera abrasivos finos. El fresado de titanio arroja cintas incandescentes y afiladas como navajas bajo chorros de refrigerante a alta presión. Los tejidos textiles deben cumplir con estrictos estándares físicos, como los métodos de prueba estándar ASTM D751 para tejidos recubiertos, para resistir la rotura, el desgarro y la permeación química.
| Combinación de Materiales | Ventajas Principales | Resistencia Térmica | Mejores Aplicaciones |
|---|---|---|---|
| Poliéster / Nylon con Poliuretano (PU) | Flexibilidad excepcional, resistencia al aceite y resistencia a la tracción superior a lo largo de millones de ciclos. | -30°C a +90°C | Protección general contra el polvo para guías lineales, CNC de carpintería, automatización de pick-and-place. |
| Base de Aramida (Kevlar) con Silicona / Neopreno | Alta resistencia a la perforación, no inflamable, resiste salpicaduras de soldadura y virutas calientes. | -50°C a +260°C | Mesas de corte láser, antorchas de plasma, celdas de soldadura de alta temperatura. |
| Tejido de Poliamida Recubierto de PVC | Rentable, excelente estabilidad química frente a fluidos de corte y refrigerantes sintéticos. | -20°C a +80°C | Centros estándar de fresado húmedo, rectificadoras de superficie, máquinas de medición por coordenadas (CMM). |
| Fuelle Blindado (Tejido de PU + Láminas de Acero Inoxidable) | Combina la flexibilidad del tejido con la defensa impenetrable de placas de acero entrelazadas y tensadas por resorte. | Hasta +400°C (en la superficie del escudo metálico) | Taladradoras horizontales de uso pesado, tornos con grandes volúmenes de viruta. |
Para instalaciones especializadas, los fabricantes de máquinas deben consultar las medidas de seguridad descritas en estándares como la ISO 23125 para la seguridad de máquinas herramienta, asegurando que las barreras protectoras externas impidan que las virutas escapen y protejan al personal de mantenimiento de las zonas de aplastamiento.
5. Opciones de Guía y Montaje para Fuelles de Máquinas Herramienta CNC
Asegurar la cubierta firmemente al bastidor de la máquina herramienta es tan crítico como la elección del textil en sí. Un montaje inadecuado puede inducir torsiones, provocando desgarros prematuros en los pliegues de las esquinas.
Mecanismos de Guía Internos
Para eliminar la fricción directa contra las guías endurecidas, los ingenieros integran guías internas en los refuerzos:
- Patines de buje de PTFE o POM: Zapatas sintéticas de baja fricción que se desplazan suavemente sobre el hombro de apoyo del raíl lineal.
- Rodillos guía montados sobre rodamientos: Ideales para velocidades de desplazamiento rápido superiores a 60 m/min. Los rodillos eliminan la fricción de deslizamiento, reduciendo la carga térmica del motor y la vibración.
- Barras estabilizadoras internas: Varillas guía endurecidas que atraviesan orificios de holgura troquelados con precisión en los esqueletos de PVC, manteniendo el fuelle alineado a lo largo de tramos extendidos.
Interfaces de montaje
El método de conexión estándar implica placas de extremo de aluminio o acero cortadas con láser que coinciden con el patrón de pernos del carro de la máquina. En entornos de alto mantenimiento, los diseñadores integran cada vez más velcro industrial resistente de gancho y bucle o clips de liberación rápida tipo cam-lock. Estos sistemas permiten a los operadores desprender la cubierta antipolvo, inspeccionar el conjunto del carro lineal y volver a encajar la cubierta en su posición sin desmontar el herraje mecánico.
6. Errores de diseño comunes que cometen los fabricantes de CNC (y cómo evitarlos)
Durante décadas fabricando fuelles tipo acordeón personalizados, los ingenieros de QUNHUI han visto cómo pequeños descuidos estructurales desencadenan fallos catastróficos. Estas son las trampas más frecuentes que debe evitar:
Trampa 1: Olvidar el desplazamiento de aire del eje
Una cubierta antipolvo flexible de acordeón actúa como un gigantesco pulmón dinámico. Cuando el eje retrocede a alta velocidad, el volumen interno se colapsa instantáneamente. Sin un alivio de aire adecuado, la cubierta genera una fuerte presión positiva, se infla hacia afuera o se desgarra de sus pernos de montaje.
Por el contrario, la extensión rápida produce un vacío que atrae el fuelle hacia adentro contra los husillos de bolas en rotación. Incorpore siempre filtros respiraderos internos, rejillas de escape de malla metálica o zonas de ventilación micro-porosa diseñadas en superficies no expuestas a salpicaduras para igualar continuamente las diferencias barométricas.
Trampa 2: Profundidad de pliegue insuficiente y fatiga en las esquinas
Elegir una profundidad de pliegue reducida ahorra espacio en la bancada de la máquina, pero obliga al textil a doblarse en ángulos agudos. La flexión pronunciada concentra el esfuerzo mecánico precisamente en las costuras soldadas. A lo largo de millones de ciclos, el recubrimiento se agrieta, el líquido se filtra y las láminas internas de PVC se deterioran. Mantenga un radio de pliegue adecuado según las especificaciones de resistencia a la flexión del fabricante del textil.
Trampa 3: Diseñar bolsas de líquido que retienen el refrigerante
Al diseñar cubiertas para entornos de refrigerante por inundación, evite las superficies horizontales muertas. El refrigerante se acumula sobre los pliegues estáticos, depositando lodo microfino y virutas finas. A medida que el charco se evapora, las sales residuales se endurecen, haciendo que el tejido se rigidice hasta desgarrarse. Diseñe los pliegues con un techo a dos aguas (forma de gablete) o instale un ángulo continuo e inclinado que canalice los líquidos hacia los canales de recuperación.
Preguntas Frecuentes (FAQ)
P1: ¿Cómo calculo con precisión la longitud comprimida ($L_{min}$)
para una cubierta antipolvo de acordeón flexible personalizada?
R1: La
longitud de pila comprimida depende de tres elementos: el grosor de la tela, el
grosor del refuerzo interno y las dimensiones de la brida de montaje. El cálculo
principal es: L_{min} = (Número de pliegues × [Grosor de la Tela × 2 +
Grosor del Refuerzo]) + Grosores de la Brida. Añada siempre un margen de seguridad
del 10% al cálculo para evitar que el fuelle llegue mecánicamente al tope durante
el sobrerrecorrido del eje.
P2: ¿Cuándo debo elegir un fuelle de láminas de acero blindado en lugar
de un fuelle textil estándar?
R2: Use fuelles blindados
cuando los rieles lineales enfrenten cargas pesadas de viruta, virutas afiladas de
acero inoxidable o titanio, o viruta caliente que supere los 100°C. Las placas
superpuestas de acero inoxidable desvían los impactos abrasivos y los picos térmicos,
mientras que el cuerpo textil flexible debajo proporciona un sellado completo contra
refrigerantes líquidos y polvo particulado fino.
P3: ¿Cómo evitan los respiraderos de aire internos que los fuelles se rompan
durante el mecanizado de alta velocidad?
R3: El movimiento
de carrera a alta velocidad provoca una rápida expansión y compresión volumétrica.
Sin ventilación, el aire atrapado crea presión positiva durante la compresión,
reventando las costuras, o vacío negativo durante la extensión, arrastrando la tela
hacia los componentes giratorios de la máquina. Los respiraderos de aire o puertos de
respiración filtrados igualan la presión atmosférica interna y externa sin problemas
durante los cambios de dirección rápidos.
P4: ¿Puede una cubierta antipolvo de acordeón flexible resistir refrigerantes
sintéticos de CNC solubles en agua?
R4: Sí, pero la
selección del material es fundamental. Los adhesivos estándar se disuelven cuando se
exponen a refrigerantes sintéticos alcalinos agresivos. Para entornos de corte húmedo,
especifique poliuretano o poliéster recubierto de PVC soldado térmicamente de alta
frecuencia de forma continua. La fusión térmica crea una costura impenetrable sin pegamento,
evitando la penetración de fluidos y el deterioro interno de la cartulina.
P5: ¿Qué holgura debo diseñar entre el perfil interno del fuelle y el riel
lineal?
R5: Mantenga una holgura radial mínima de 5 mm a 10 mm
entre el borde interno de la cartulina de refuerzo y cualquier componente mecánico fijo o
móvil. Si la máquina opera con alta vibración o tramos horizontales sin soporte largos,
aumente esta holgura a 15 mm o instale zapatas guía internas de baja fricción para eliminar
el contacto directo.
7. Ingeniería de Protección Confiable para Sistemas CNC Modernos
Una cubierta antipolvo de acordeón flexible confiable protege las guías de precisión y los husillos de bolas de su máquina. Especificar la geometría interna correcta, elegir telas base resilientes e incorporar las curvas de aceleración cinemática en sus modelos iniciales de bastidor de máquina mejora directamente el Tiempo Medio Entre Fallos (MTBF) y protege la reputación de su marca en la fabricación de herramientas de precisión.
No comprometa el rendimiento dinámico con piezas genéricas de catálogo. QUNHUI colabora directamente con fabricantes de máquinas CNC, desarrolladores de automatización e integradores de robótica en todo el mundo para diseñar soluciones de cubierta de vía de máquina herramienta totalmente personalizadas y listas para producción. Contacte hoy a nuestros ingenieros de ventas técnicas para discutir sus perfiles de movimiento, descargar plantillas de montaje CAD personalizadas, o solicitar una cotización detallada para su próxima construcción de máquina.