
.webp)
Dans les environnements de découpe de métal à fort volume, la gestion du volume continu de déchets métalliques est un aspect fondamental du maintien du temps de fonctionnement des machines-outils. Alors que les fraiseuses, les tours et les centres d'usinage multi-axes fonctionnent à des vitesses de broche et des débits plus élevés, le volume de copeaux produits augmente de manière exponentielle. Sans un système efficace de transporteur de copeaux cnc, ce matériau de déchets s'accumule rapidement à l'intérieur de l'enveloppe d'usinage, menaçant la durée de vie des outils, la qualité de finition de surface et la sécurité de l'opérateur.
Les opérations industrielles dépendent d'une évacuation systématique de ces matériaux pour éviter les arrêts imprévus. Les ingénieurs de conception de QUNHUI se concentrent sur la création de solutions robustes pour l'évacuation des copeaux qui s'intègrent directement aux unités de contrôle des machines existantes, permettant une élimination automatisée et continue des déchets. Comprendre la dynamique mécanique de la génération de copeaux et les mécanismes de transport spécifiques disponibles permet aux responsables de production de sélectionner la configuration correcte pour leurs processus de fabrication spécifiques.

Mécanique de la génération de copeaux et rôle du transporteur de copeaux CNC
L'usinage de différents matériaux—comme l'acier à haute résistance, l'aluminium structurel ou la fonte—produit des géométries de copeaux diverses. De longs nids de copeaux d'acier se comportent différemment de la poussière abrasive de fonte fine ou des rubans d'aluminium collants. Chaque type de matériau de déchets nécessite une approche mécanique distincte pour le déplacer de l'enveloppe de travail de la machine vers le bac de collecte.
Les déchets accumulés peuvent provoquer des interférences physiques avec le changeur d'outils, les couvercles de guidage des axes et la pièce elle-même. Le fraisage à grande vitesse génère de la chaleur, qui est transférée aux copeaux. Si ces copeaux chauds restent en contact avec le lit de la machine, l'expansion thermique peut compromettre la précision géométrique de la machine-outil. Un transporteur de copeaux cnc bien configuré résout ce problème en éliminant continuellement les déchets porteurs de chaleur de l'enceinte de la machine, stabilisant ainsi l'environnement thermique du centre d'usinage.
Impact sur la durée de vie du liquide de refroidissement et la qualité des pièces
En dehors des interférences mécaniques, l'accumulation de copeaux dégrade directement le liquide de coupe. Lorsque de fins copeaux restent en suspension dans le réservoir de liquide de refroidissement, ils agissent comme un milieu abrasif lorsqu'ils sont recirculés à travers la pompe à liquide de refroidissement. Ce liquide abrasif accélère l'usure des outils et peut rayer la surface des composants finis.
Les systèmes de convoyeurs intégrés présentent souvent des mécanismes de filtration intégrés. En séparant les déchets métalliques solides du liquide le plus tôt possible, le système prolonge la durée de vie opérationnelle du liquide de refroidissement, réduit la fréquence de remplacement des filtres et préserve l'intégrité de surface des pièces usinées de haute précision.
Classification des technologies de transporteurs de copeaux CNC
Le choix du mécanisme de transport correct dépend principalement du matériau à couper et des paramètres de coupe. Les ingénieurs de QUNHUI classifient ces systèmes de manutention de matériaux en trois configurations principales, chacune adaptée à des types spécifiques de déchets industriels.
Convoyeurs à bande en acier articulée
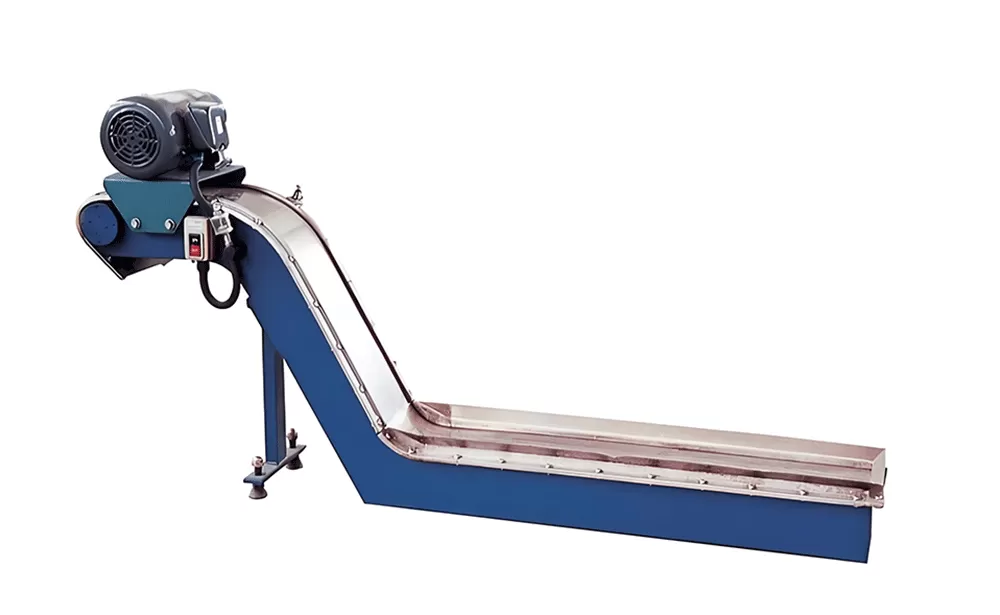
Les systèmes à bande en acier articulée représentent la configuration la plus courante dans les centres de fraisage et de tournage lourds. Ces systèmes utilisent une série de plaques en acier liées entre elles pour former une bande continue.
Applications principales : Gros copeaux d'acier, estampages, fonte et gros copeaux enroulés.
Principe mécanique : Les déchets métalliques tombent directement sur les plaques en acier, qui transportent le matériau le long d'une rampe inclinée jusqu'à la hauteur de décharge.
Limitations : Les copeaux fins et la poussière poudreuse peuvent passer à travers les interstices entre les plaques articulées, se déposant au fond du cadre du convoyeur et nécessitant un nettoyage manuel au fil du temps.
Convoyeurs à raclette et à chaîne traînante
Pour les applications où les matériaux fins sont courants, un convoyeur à raclette ou à chaîne traînante est plus approprié.
Applications principales : Poussière de fonte, copeaux de laiton, débris d'aluminium courts et particules fines.
Principe mécanique : Ce design utilise une série de barres de raclette montées entre deux brins de chaîne. Les lames de raclette raclent le fond du boîtier du convoyeur, poussant les particules fines déposées vers le haut de la pente.
Avantage opérationnel : Cette méthode est très efficace pour empêcher les particules fines de se déposer dans le réservoir de liquide de refroidissement, car l'action de raclage continue garde le sol du convoyeur propre.
Systèmes de convoyeurs magnétiques
Les systèmes de transport magnétiques éliminent le besoin d'une courroie mobile externe à l'intérieur du cadre du convoyeur, s'appuyant plutôt sur des aimants permanents internes.
Applications principales : Copeaux de métal ferreux, fines de perçage, et petits composants en acier.
Principe mécanique : Des aimants montés sur une boucle de chaîne se déplacent sous une plaque en acier inoxydable non magnétique stationnaire. Les copeaux ferreux sont attirés vers la plaque et glissent le long de la surface extérieure, suivant le chemin des aimants internes jusqu'au point de décharge.
Avantage opérationnel : Comme il n'y a pas de pièces mobiles externes à attraper ou à bloquer, ces unités présentent des taux d'usure extrêmement faibles et nécessitent un entretien minimal.
Défis d'ingénierie et solutions personnalisées en gestion des déchets
Les conceptions de convoyeurs standard prêtes à l'emploi ont souvent du mal sous de lourdes charges industrielles ou lors de la coupe de matériaux exotiques comme le titane et les superalliages à base de nickel. Les conceptions standard peuvent souffrir d'un étirement prématuré de la chaîne, de blocages de courroie, et d'usure structurelle.
Prévention des blocages de courroie et de l'usure des composants
Lorsque des tournures d'acier enroulées forment des nids denses, elles peuvent se coincer entre la courroie du convoyeur et le boîtier extérieur. Cela crée une forte résistance mécanique qui peut griller le moteur d'entraînement ou casser la chaîne d'entraînement.
Pour atténuer cela, QUNHUI intègre des limiteurs de couple électroniques et une logique de contrôle de marche arrière automatique dans nos configurations de convoyeurs à copeaux cnc. Si un blocage se produit, le contrôleur détecte le pic de courant dans le moteur, inverse brièvement la courroie pour dégager l'obstruction, puis reprend le fonctionnement vers l'avant. Des plaques d'usure durcies sont également installées dans les zones à forte friction le long du chemin du convoyeur pour prolonger la durée de vie structurelle.
Gestion des débris d'aluminium et de l'évacuation du liquide de refroidissement
L'aluminium est léger et a tendance à flotter à la surface des fluides de coupe plutôt que de se déposer sur la courroie du convoyeur. De plus, le volume élevé de liquide de refroidissement utilisé dans l'usinage de l'aluminium peut balayer les copeaux fins au-delà du convoyeur et dans le réservoir principal.
La mise en œuvre d'un système à double zone composé d'un tambour de pré-filtration et d'un convoyeur à raclette secondaire permet au fluide de s'écouler complètement avant que les copeaux ne soient déchargés. Cette configuration minimise l'évacuation du liquide de refroidissement, gardant le fluide de coupe coûteux à l'intérieur de la machine plutôt que de le laisser couler dans la benne à déchets.
Intégration et automatisation du système de contrôle
Un convoyeur à copeaux CNC moderne n'est pas simplement un accessoire auxiliaire ; c'est un sous-système intégré de l'outil machine CNC. La coordination du fonctionnement du convoyeur avec le panneau de contrôle CNC améliore à la fois l'efficacité énergétique et la fiabilité du système.
Modes de fonctionnement intelligents
Le fonctionnement continu du convoyeur n'est pas toujours nécessaire, surtout lors des configurations ou des coupes de finition légères. Un fonctionnement constant augmente la consommation d'énergie et accélère l'usure des composants.
Fonctionnement en cycle intermittent : Le convoyeur peut être programmé pour fonctionner pendant une durée spécifique après un certain nombre de cycles d'usinage, ou synchronisé avec le signal de mise en marche de la broche.
Contrôle de vitesse variable : L'incorporation de variateurs de fréquence permet à la vitesse du convoyeur de correspondre au taux d'enlèvement de matière. Les opérations de dégrossissage à alimentation rapide déclenchent une vitesse de bande plus rapide, tandis que les passes de finition utilisent une vitesse plus lente pour économiser de l'énergie.
Verrous de sécurité et diagnostics
L'intégration de capteurs de sécurité prévient les dommages mécaniques et protège les opérateurs. Les circuits d'arrêt d'urgence sont directement liés au contrôleur CNC principal, garantissant que si le convoyeur subit une défaillance mécanique ou une surcharge, le cycle d'usinage se met immédiatement en pause. Cela empêche la machine de continuer à couper du métal et d'enfouir la broche dans des copeaux non évacués.
Métriques de sélection pour des applications industrielles personnalisées
La spécification du bon convoyeur à copeaux CNC nécessite une analyse détaillée de l'environnement de fabrication. Les responsables d'usine doivent évaluer plusieurs paramètres avant de finaliser la conception d'un système.
Propriétés des matériaux et volume de production
Les propriétés physiques du matériau de la pièce à usiner dictent le style du convoyeur. Ferreux contre non ferreux, résistance à la traction et forme des copeaux (longs et filandreux, courts et granuleux, ou poussière fine) sont les principaux déterminants. De plus, le taux d'enlèvement de matière maximum (mesuré en centimètres cubes par minute) détermine la capacité volumétrique requise du convoyeur.
Taux de circulation de liquide de refroidissement et besoins en filtration
Les centres d'usinage modernes à grande vitesse utilisent souvent des systèmes de refroidissement à haute pression délivrant du liquide à des débits dépassant 100 litres par minute. Le boîtier du convoyeur doit être conçu pour gérer ce débit volumétrique sans inondation. L'intégration de filtres à mailles, de séparateurs cycloniques ou de filtres à bande en papier directement dans le réservoir du convoyeur garantit que le liquide renvoyé à la machine est exempt de microparticules.
Géométrie de l'atelier et hauteur de décharge
La disposition physique du sol de production influence la configuration du convoyeur. La hauteur de décharge doit s'aligner avec la hauteur des bacs de collecte des déchets de l'usine ou des systèmes centraux de traitement des copeaux. De plus, l'angle de l'inclinaison doit être soigneusement calculé ; un angle trop raide peut provoquer le glissement des copeaux humides vers l'arrière, tandis qu'un angle peu prononcé augmente l'emprise de l'outil machine.
Protocoles de maintenance pour une fiabilité durable
Pour garantir qu'un convoyeur à copeaux CNC fonctionne de manière fiable sur un programme de production multi-quarts, une routine de maintenance préventive structurée est nécessaire.
Inspections quotidiennes : Les opérateurs doivent vérifier les bruits inhabituels, surveiller les niveaux de liquide de refroidissement dans le réservoir de récupération et inspecter visuellement la goulotte de décharge pour détecter les obstructions.
Lubrification Hebdomadaire : Les chaînes de transmission, les tendeurs et les roulements nécessitent une lubrification régulière pour éviter l'usure prématurée et la corrosion due à l'exposition aux fluides de coupe miscibles à l'eau.
Ajustements Mensuels de Tension de Courroie : Avec le temps, les courroies en acier et les chaînes s'étirent sous charge. Ajuster les vis de tension empêche la courroie de glisser des pignons d'entraînement ou de traîner de manière inégale contre le boîtier.
Demande Directe et Solutions d'Ingénierie Personnalisées
Chaque installation de fabrication fait face à des défis uniques lors de la gestion des matériaux de rebut et de la pureté du liquide de refroidissement. Les solutions standard répondent rarement aux exigences spécifiques de la production à volume élevé et multi-quarts. QUNHUI conçoit des systèmes de filtration industrielle et de gestion des déchets sur mesure, conçus pour s'intégrer dans vos flux de travail CNC existants.
Pour discuter de vos spécifications d'outils de machine spécifiques, des exigences en volume de copeaux ou des contraintes de disposition au sol, contactez notre département d'ingénierie. Notre équipe fournit des évaluations de conception détaillées, des dessins personnalisés et des configurations de système adaptées à vos objectifs de production. Envoyez-nous votre demande aujourd'hui pour recevoir une proposition de spécifications détaillées et un devis.
Questions Fréquemment Posées
Q1 : Quelles sont les principales différences entre un convoyeur à courroie à charnière et un convoyeur à raclette pour l'élimination des copeaux ?
A1 : Un convoyeur à courroie à charnière dispose d'une boucle continue de plaques en acier articulées qui transportent des copeaux solides et plus gros, tels que des tournures en acier longues ou des pièces moulées lourdes, en montée. Un convoyeur à raclette utilise des barres métalliques fixées à des chaînes doubles pour traîner de petits copeaux fins, tels que de la poussière de fonte, des particules de laiton ou des copeaux d'aluminium courts, le long du fond du boîtier du convoyeur. Alors que les courroies à charnière sont susceptibles de laisser passer de petites particules à travers les espaces entre les plaques, les systèmes à raclette sont conçus pour garder la surface inférieure dégagée de débris fins.
Q2 : Comment fonctionne un convoyeur à copeaux magnétique sans courroie visible ?
A2 : Un convoyeur magnétique utilise de puissants aimants permanents montés sur une chaîne d'entraînement continue située entièrement à l'intérieur d'un boîtier en acier inoxydable scellé et stationnaire. Les copeaux et particules ferreux qui tombent sur la plaque extérieure en acier inoxydable sont attirés par le champ magnétique. Au fur et à mesure que la chaîne interne se déplace, les aimants glissent les débris ferreux le long de la feuille extérieure jusqu'au point de décharge. Comme il n'y a pas de pièces mobiles externes exposées aux déchets abrasifs, l'usure mécanique est minimisée.
Q3 : Pourquoi l'intégration de la filtration de liquide de refroidissement est-elle importante dans un système de convoyeur à copeaux CNC ?
A3 : Lors de la coupe de métal, de fines particules contournent souvent les courroies de convoyeur de base et se déposent dans le réservoir de liquide de refroidissement. Si ces micro-copeaux sont recirculés, ils peuvent endommager les pompes haute pression, obstruer les buses de liquide de refroidissement et rayer les pièces à usiner. L'intégration de mécanismes de filtration, tels que des filtres à tambour autonettoyants ou des séparateurs magnétiques, directement dans le système de convoyeur garantit que le liquide de refroidissement propre est renvoyé à la machine, préservant la durée de vie des outils et améliorant les finitions de surface.
Q4 : Comment les limiteurs de couple protègent-ils le moteur du convoyeur contre les dommages mécaniques ?
A4 : Un limiteur de couple est un mécanisme de protection intégré dans l'assemblage d'entraînement. Lorsqu'un blocage physique se produit—comme un grand amas de copeaux coincé entre la courroie et le cadre—le limiteur de couple détecte la résistance soudaine. Il glissera mécaniquement ou déclenchera un capteur électronique pour couper immédiatement l'alimentation du moteur d'entraînement. Cette action empêche la chaîne de se casser, protège le moteur de la surchauffe et alerte l'opérateur via le panneau de contrôle CNC.
Q5 : Un convoyeur à puces à commande numérique peut-il gérer à la fois des
puces en aluminium et en acier ?
A5 : Oui, mais le système
doit être configuré avec soin. Les puces en acier sont lourdes et se déposent
rapidement, tandis que les puces légères en aluminium ont tendance à flotter et
nécessitent une filtration spécialisée pour éviter qu'elles ne se lavent dans le
réservoir de liquide de refroidissement. Un système à double usage combine
généralement une ceinture articulée pour les grandes pièces en acier avec un
filtre à tambour à mailles fines et un mécanisme de raclage pour attraper les
particules d'aluminium flottantes, garantissant ainsi une polyvalence dans les
différentes séries de production de matériaux.