
.webp)
In hochvolumigen Metallbearbeitungsumgebungen ist das Management des kontinuierlichen Volumens von Metallabfällen ein grundlegender Aspekt zur Aufrechterhaltung der Betriebszeit von Werkzeugmaschinen. Da Fräsmaschinen, Drehmaschinen und Mehrachsen-Bearbeitungszentren mit höheren Spindeldrehzahlen und Vorschubgeschwindigkeiten betrieben werden, steigt das Volumen an Spänen exponentiell an. Ohne ein effizientes Späneförderer cnc-System sammelt sich dieses Abfallmaterial schnell innerhalb des Bearbeitungsbereichs an, was die Werkzeuglebensdauer, die Oberflächenqualität und die Sicherheit des Bedieners gefährdet.
Industrielle Betriebe sind auf eine systematische Evakuierung dieser Materialien angewiesen, um ungeplante Stillstände zu vermeiden. QUNHUI-Designingenieure konzentrieren sich darauf, robuste Späneentsorgungslösungen zu schaffen, die direkt mit bestehenden Maschinensteuerungen integriert sind, um eine automatisierte, kontinuierliche Abfallentsorgung zu ermöglichen. Das Verständnis der mechanischen Dynamik der Spänebildung und der verfügbaren spezifischen Transportmechanismen ermöglicht es den Produktionsleitern, die richtige Konfiguration für ihre spezifischen Fertigungsprozesse auszuwählen.

Mechanik der Spänebildung und die Rolle des Späneförderer CNC
Die Bearbeitung verschiedener Materialien – wie hochfestem Stahl, strukturellem Aluminium oder Gusseisen – führt zu unterschiedlichen Spänegeometrien. Lange, faserige Stahlspäne verhalten sich anders als feiner, abrasiver Gusseisenspäne oder klebrige Aluminiumbänder. Jeder Typ von Abfallmaterial erfordert einen spezifischen mechanischen Ansatz, um es vom Maschinenarbeitsbereich in den Sammelbehälter zu bewegen.
Angesammelter Abfall kann physische Störungen mit dem Werkzeugwechsler, den Achsenabdeckungen und dem Werkstück selbst verursachen. Hochgeschwindigkeitsfräsen erzeugt Wärme, die auf die Späne übertragen wird. Wenn diese heißen Späne in Kontakt mit dem Maschinenbett bleiben, kann die thermische Ausdehnung die geometrische Genauigkeit der Werkzeugmaschine beeinträchtigen. Ein gut konfiguriertes chip conveyor cnc löst dieses Problem, indem es kontinuierlich die wärmeführenden Späne aus dem Maschinengehäuse entfernt und so die thermische Umgebung des Bearbeitungszentrums stabilisiert.
Auswirkungen auf die Lebensdauer des Kühlmittels und die Teilequalität
Abgesehen von mechanischen Störungen verschlechtert sich die Qualität des Schneidöls direkt durch die Ansammlung von Spänen. Wenn feine Späne im Kühlmittelreservoir schweben, wirken sie als abrasives Medium, wenn sie durch die Kühlmittelpumpe zirkuliert werden. Dieses abrasive Fluid beschleunigt den Werkzeugverschleiß und kann die Oberfläche von fertigen Bauteilen zerkratzen.
Integrierte Fördersysteme verfügen häufig über eingebaute Filtrationsmechanismen. Durch die frühzeitige Trennung der festen metallischen Abfälle von der Flüssigkeit verlängert das System die Betriebsdauer des Kühlmittels, reduziert die Häufigkeit des Filterwechsels und bewahrt die Oberflächenintegrität von hochpräzise bearbeiteten Teilen.
Klassifizierung der Chip Conveyor CNC-Technologien
Die Wahl des richtigen Transportmechanismus hängt in erster Linie vom bearbeiteten Material und den Schneidparametern ab. QUNHUI-Ingenieure kategorisieren diese Materialhandhabungssysteme in drei Hauptkonfigurationen, die jeweils für spezifische Arten von industriellen Abfällen geeignet sind.
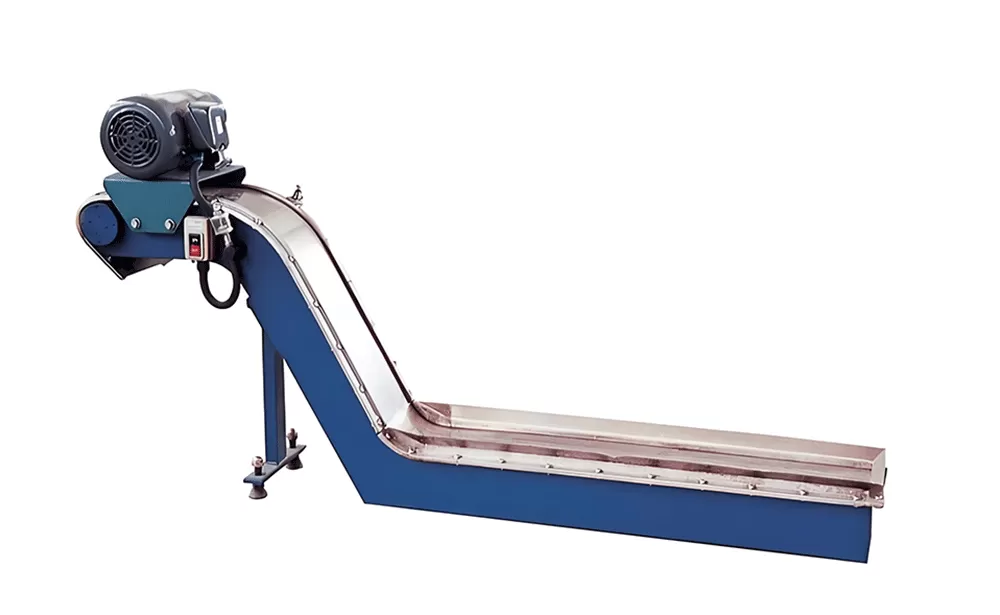
Gelenkige Stahlbandförderer
Gelenkige Stahlbandsysteme stellen die häufigste Konfiguration in schwerlastfähigen Fräs- und Drehzentren dar. Diese Systeme nutzen eine Reihe von Stahlplatten, die miteinander verbunden sind, um ein kontinuierliches Schleifenband zu bilden.
Primäre Anwendungen: Schwere Stahlspäne, Stanzteile, Gussstücke und große, lockige Späne.
Mechanisches Prinzip: Der Metallabfall fällt direkt auf die Stahlplatten, die das Material auf eine geneigte Rampe zur Entladehöhe befördern.
Einschränkungen: Feine Späne und staubige Partikel können durch die Lücken zwischen den Schwenkplatten schlüpfen, sich am Boden des Förderrahmens absetzen und im Laufe der Zeit manuelle Reinigung erfordern.
Schaber- und Ziehkettenförderer
Für Anwendungen, bei denen feine Materialien häufig vorkommen, ist ein Schaber- oder Ziehkettenförderer geeigneter.
Primäre Anwendungen: Gusseisenstaub, Messingspäne, kurze Aluminiumschnitzel und feine Partikel.
Mechanisches Prinzip: Dieses Design verwendet eine Reihe von Schabern zwischen zwei Kettensträngen. Die Schaberklingen schaben entlang des Bodenbodens des Fördergehäuses und schieben die abgesetzten feinen Partikel den Anstieg hinauf.
Betrieblicher Vorteil: Diese Methode ist äußerst effektiv, um zu verhindern, dass feine Partikel im Kühltank abgelagert werden, da die kontinuierliche Schabebewegung den Förderboden sauber hält.
Magnetförderanlagen
Magnettransportsysteme beseitigen die Notwendigkeit eines externen beweglichen Gurtes im Förderrahmen und verlassen sich stattdessen auf interne Permanentmagnete.
Primäre Anwendungen: Eisenmetallschnipsel, Bohrfeilen und kleine Stahlkomponenten.
Mechanisches Prinzip: Magnete, die an einer Ketten-schleife montiert sind, bewegen sich unter einem stationären, nicht-magnetischen Edelstahlblech. Die eisenhaltigen Späne werden zum Blech hingezogen und gleiten entlang der äußeren Oberfläche, dem Weg der internen Magnete zum Entladepunkt folgend.
Betrieblicher Vorteil: Da es keine externen beweglichen Teile gibt, die sich verfangen oder klemmen können, weisen diese Einheiten extrem niedrige Verschleißraten auf und erfordern minimale Wartung.
Ingenieurtechnische Herausforderungen und maßgeschneiderte Lösungen im Schrottmanagement
Standardisierte Förderer-Designs haben oft Schwierigkeiten unter schweren industriellen Lasten oder beim Schneiden exotischer Materialien wie Titan und nickel-basierten Superlegierungen. Standarddesigns können unter vorzeitigem Kettendehnen, Gurtklemmen und strukturellem Verschleiß leiden.
Verhinderung von Gurtklemmen und Komponentenverschleiß
Wenn sich lockere Stahlspäne zu dichten Nestern formen, können sie sich zwischen dem Förderband und dem äußeren Gehäuse verkeilen. Dies erzeugt einen hohen mechanischen Widerstand, der den Antriebsmotor überhitzen oder die Antriebskette brechen kann.
Um dies zu mildern, integriert QUNHUI elektronische Drehmomentbegrenzer und automatische Rücklaufsteuerung in unsere Chipförderer-CNC-Konfigurationen. Wenn ein Klemmen auftritt, erkennt der Controller den aktuellen Anstieg im Motor, kehrt das Band kurz um, um das Hindernis zu beseitigen, und setzt dann den Vorwärtsbetrieb fort. Gehärtete Verschleißplatten werden auch in hochbelasteten Bereichen entlang des Förderpfades installiert, um die strukturelle Lebensdauer zu verlängern.
Verwaltung von Aluminiumschnitzeln und Kühlschmierstoffabtrag
Aluminium ist leicht und hat die Tendenz, auf der Oberfläche von Schneidflüssigkeiten zu schwimmen, anstatt sich auf dem Förderband abzusetzen. Darüber hinaus kann das hohe Volumen an Kühlschmierstoff, das bei der Aluminiumbearbeitung verwendet wird, feine Späne am Förderer vorbeischwemmen und in den Haupttank gelangen.
Die Implementierung eines Dual-Zonen-Systems, das aus einer Vorfiltrations-Trommel und einem sekundären Schaberförderer besteht, ermöglicht es, dass die Flüssigkeit gründlich abfließt, bevor die Späne abgegeben werden. Diese Konfiguration minimiert den Kühlschmierstoffabtrag, indem sie die teure Schneidflüssigkeit innerhalb der Maschine hält, anstatt sie in die Schrotttonne tropfen zu lassen.
Integration und Automatisierung des Steuersystems
Ein moderner Chipförderer CNC ist nicht nur ein Hilfszubehör; er ist ein integriertes Teilsystem der CNC-Werkzeugmaschine. Die Koordination des Betriebs des Förderers mit dem CNC-Bedienfeld verbessert sowohl die Energieeffizienz als auch die Systemzuverlässigkeit.
Intelligente Betriebsmodi
Ein kontinuierlicher Betrieb des Förderers ist nicht immer notwendig, insbesondere während der Einrichtung oder bei leichten Nachbearbeitungen. Ständiges Laufen erhöht den Energieverbrauch und beschleunigt den Verschleiß der Komponenten.
Intermittierender Zyklusbetrieb: Der Förderer kann programmiert werden, um nach einer festgelegten Anzahl von Bearbeitungszyklen für eine bestimmte Dauer zu laufen oder mit dem Spindel-ein-Signal synchronisiert zu werden.
Variabler Geschwindigkeitsregelung: Die Integration von Frequenzumrichtern ermöglicht es, die Fördergeschwindigkeit an die Materialabtragsrate anzupassen. Hochgeschwindigkeits-Rohbearbeitungen lösen eine schnellere Bandgeschwindigkeit aus, während Feinbearbeitungen eine langsamere Geschwindigkeit nutzen, um Energie zu sparen.
Sicherheitsverriegelungen und Diagnosen
Die Integration von Sicherheits-sensoren verhindert mechanische Schäden und schützt die Bediener. Not-Aus-Schaltungen sind direkt mit dem Haupt-CNC-Controller verbunden, sodass der Bearbeitungszyklus sofort pausiert, wenn der Förderer einen mechanischen Fehler oder eine Überlastung erfährt. Dies verhindert, dass die Maschine weiterhin Metall schneidet und die Spindel in nicht evakuiertem Spänen vergräbt.
Auswahlmetriken für maßgeschneiderte industrielle Anwendungen
Die Spezifizierung des richtigen Chipförderers CNC erfordert eine detaillierte Analyse der Fertigungsumgebung. Fabrikleiter sollten mehrere Parameter bewerten, bevor sie ein Systemdesign abschließen.
Materialeigenschaften und Produktionsvolumen
Die physikalischen Eigenschaften des Werkstückmaterials bestimmen den Förderertyp. Eisenhaltig versus nicht-eisenhaltig, Zugfestigkeit und Späneform (langfaserig, kurzgranular oder feiner Staub) sind die hauptsächlichen Bestimmungsfaktoren. Darüber hinaus bestimmt die maximale Materialabtragsrate (gemessen in Kubikzentimetern pro Minute) die erforderliche volumetrische Kapazität des Förderers.
Kühlmittelströme und Filtrationsbedürfnisse
Moderne Hochgeschwindigkeits-Bearbeitungszentren nutzen häufig Hochdruck-Kühlsysteme, die Flüssigkeiten mit Raten von über 100 Litern pro Minute liefern. Das Gehäuse des Förderers muss so gestaltet sein, dass es diesen volumetrischen Fluss ohne Überflutung bewältigen kann. Die Integration von Maschenfiltern, Zyklonabscheidern oder Papierbandfiltern direkt in den Förderertank stellt sicher, dass die zur Maschine zurückgeführte Flüssigkeit frei von Mikropartikeln ist.
Werkstattboden-Geometrie und Entladehöhe
Die physikalische Anordnung des Produktionsbodens beeinflusst die Konfiguration des Förderers. Die Entladehöhe muss mit der Höhe der Abfallbehälter oder zentralen Späneverarbeitungssysteme der Fabrik übereinstimmen. Darüber hinaus muss der Neigungswinkel sorgfältig berechnet werden; ein zu steiler Winkel kann dazu führen, dass nasse Späne zurückrutschen, während ein flacher Winkel den Platzbedarf der Werkzeugmaschine erhöht.
Wartungsprotokolle für nachhaltige Zuverlässigkeit
Um sicherzustellen, dass ein Chipförderer CNC über einen Mehrschicht-Betriebszeitraum zuverlässig arbeitet, ist eine strukturierte präventive Wartungsroutine erforderlich.
Tägliche Inspektionen: Die Bediener sollten auf ungewöhnliche Geräusche achten, die Kühlmittelstände im Rückgewinnungstank überwachen und den Entladebereich visuell auf Verstopfungen überprüfen.
Wöchentliche Schmierung: Antriebsketten, Spannvorrichtungen und Lager benötigen regelmäßige Schmierung, um vorzeitigem Verschleiß und Korrosion durch Kontakt mit wasserlöslichen Schneidflüssigkeiten vorzubeugen.
Monatliche Riemenspannungsanpassungen: Im Laufe der Zeit dehnen sich Stahlriemen und -ketten unter Last. Das Einstellen der Spannschrauben verhindert, dass der Riemen von den Antriebszahnrädern abrutscht oder ungleichmäßig gegen das Gehäuse zieht.
Direkte Anfrage und maßgeschneiderte Ingenieurlösungen
Jede Fertigungseinrichtung steht vor einzigartigen Herausforderungen bei der Verwaltung von Schrottmaterial und der Reinheit des Kühlmittels. Standardlösungen gehen selten auf die spezifischen Anforderungen der Hochvolumen-, Mehrschichtproduktion ein. QUNHUI entwirft maßgeschneiderte industrielle Filtrations- und Schrottmanagementsysteme, die in Ihre bestehenden CNC-Workflows integriert werden können.
Um Ihre spezifischen Maschinenwerkzeugspezifikationen, Spänevolumenanforderungen oder Einschränkungen des Grundrisses zu besprechen, kontaktieren Sie unsere Ingenieurabteilung. Unser Team bietet detaillierte Entwurfsbewertungen, maßgeschneiderte Zeichnungen und Systemkonfigurationen, die auf Ihre Produktionsziele zugeschnitten sind. Senden Sie uns noch heute Ihre Anfrage, um ein detailliertes Spezifikationsangebot und einen Kostenvoranschlag zu erhalten.
Häufig gestellte Fragen
Q1: Was sind die Hauptunterschiede zwischen einem
Scharnierband und einem Schaberförderer zur Späneentsorgung?
A1:
Ein Scharnierbandförderer verfügt über eine kontinuierliche Schleife aus
gelenkigen Stahlplatten, die größere, feste Späne, wie lange Stahlspäne oder
schwere Gussteile, ansteigend transportiert. Ein Schaberförderer verwendet
Metallstangen, die an doppelten Ketten befestigt sind, um feine, kleine Späne,
wie Gusseisenstaub, Messingpartikel oder kurze Aluminiumschnitzel, entlang des
Bodenbodens des Fördergehäuses zu ziehen. Während Scharnierbänder dazu neigen,
kleine Partikel durch Plattenlücken fallen zu lassen, sind Schabersysteme so
konstruiert, dass die Unterseite frei von feinem Schmutz bleibt.
Q2: Wie funktioniert ein magnetischer
Späneförderer ohne sichtbares Band?
A2:
Ein magnetischer Förderer nutzt leistungsstarke Permanentmagneten, die auf einem
kontinuierlichen Kettenantrieb montiert sind, der vollständig innerhalb eines
versiegelten, stationären Edelstahlgehäuses liegt. Eisenhaltige Späne und
Partikel, die auf die äußere Edelstahlplatte fallen, werden durch das
Magnetfeld angezogen. Während sich die interne Kette bewegt, schieben die
Magneten die eisenhaltigen Abfälle entlang des äußeren Blechs zum
Entladepunkt. Da keine externen beweglichen Teile dem abrasiven Schrott
ausgesetzt sind, wird der mechanische Verschleiß minimiert.
Q3: Warum ist die Integration der Kühlmittelfiltration in ein
Späneförderer-CNC-System wichtig?
A3: Beim
Metallschneiden umgehen feine Partikel oft einfache Förderbänder und setzen sich
im Kühlmittelreservoir ab. Wenn diese Mikro-Späne recirculiert werden, können
sie Hochdruckpumpen beschädigen, Kühlmitteldüsen verstopfen und Werkstücke
verkratzen. Die Integration von Filtrationsmechanismen, wie selbstreinigenden
Trommelfiltern oder magnetischen Separatoren, direkt in das Fördersystem
stellt sicher, dass sauberes Kühlmittel an die Maschine zurückgeführt wird, was
die Werkzeuglebensdauer erhält und die Oberflächenbearbeitung verbessert.
Q4: Wie schützen Drehmomentbegrenzer den Fördermotor vor
mechanischen Schäden?
A4: Ein Drehmomentbegrenzer
ist ein Schutzmechanismus, der in die Antriebseinheit integriert ist. Wenn es zu
einem physischen Stau kommt – wie zum Beispiel ein großes Nest von Spänen, das
zwischen dem Riemen und dem Rahmen eingeklemmt ist – erkennt der
Drehmomentbegrenzer den plötzlichen Widerstand. Er wird entweder mechanisch
durchrutschen oder einen elektronischen Sensor auslösen, um die Stromversorgung
zum Antriebsmotor sofort zu unterbrechen. Diese Maßnahme verhindert, dass die
Kette reißt, schützt den Motor vor Überhitzung und warnt den Bediener über das
CNC-Bedienfeld.
Q5: Kann ein einzelner Chipförderer CNC sowohl Aluminium- als auch Stahlspäne verarbeiten?
A5: Ja, aber das System muss sorgfältig konfiguriert werden. Stahlspäne sind schwer und setzen sich schnell ab, während leichte Aluminiumspäne dazu neigen, zu schwimmen, und eine spezielle Filtration benötigen, um zu verhindern, dass sie in den Kühlmitteltank gespült werden. Ein Mehrzwecksystem kombiniert typischerweise ein klappbares Band für große Stahlbearbeitungen mit einem Feinstfiltertrommel und einem Schabermodul, um schwimmende Aluminiumpartikel aufzufangen, was Vielseitigkeit bei verschiedenen Materialproduktionsläufen gewährleistet.