
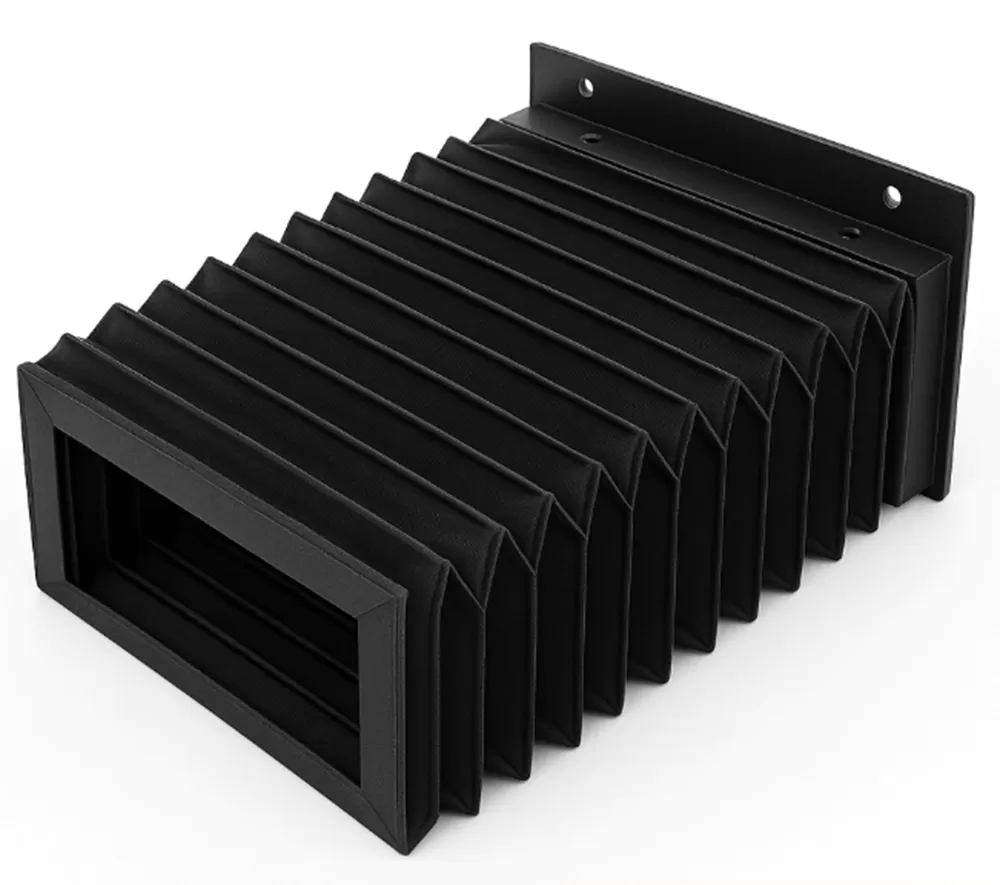
Dans la fabrication moderne de haute précision, maintenir l'intégrité structurelle et la précision opérationnelle des machines-outils CNC est un défi constant. Parmi les différents composants conçus pour protéger ces systèmes complexes, les couvercles de guidage télescopiques en acier servent de bouclier principal pour les guidages linéaires, les vis à billes et les encodeurs. Cependant, la performance de ces couvercles de protection dépend fortement d'un petit mais vital composant : le système de balai. En effet, l'efficacité opérationnelle des essuies de couvercle de guidage cnc influence directement la durée de vie des composants de guidage internes de la machine en empêchant l'entrée de particules abrasives, de copeaux métalliques chauds et de fluides de refroidissement chimiquement actifs.
Cette analyse examine les fonctions mécaniques, les compositions matérielles, les facteurs de dégradation et les procédures d'entretien associées aux essuies de couvercle de guidage. Elle fournit également des conseils pour les départements d'approvisionnement et d'ingénierie cherchant à minimiser le temps d'arrêt de la machine grâce à une sélection correcte des composants.
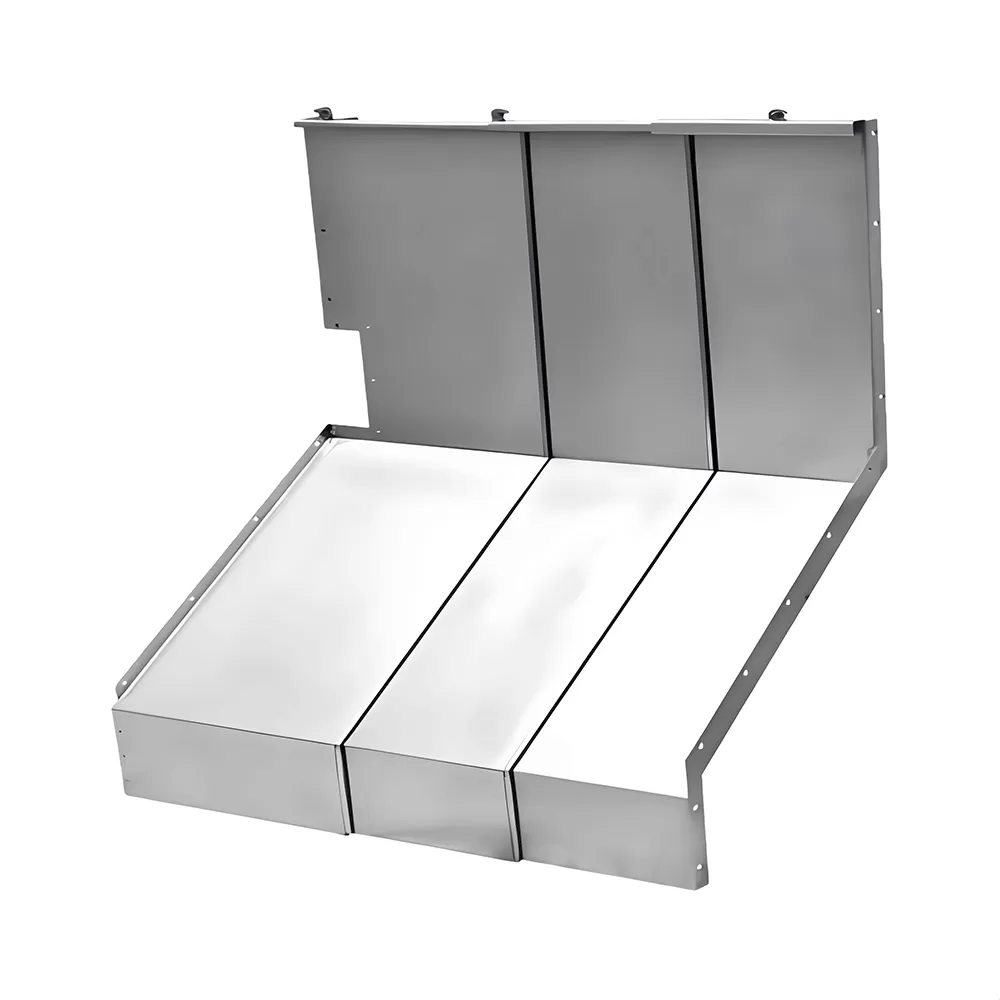
La Mécanique de la Protection des Guidages
Les couvercles de guidage télescopiques se composent de plusieurs feuilles d'acier superposées qui se compressent et s'étendent à mesure que la machine avance le long de ses axes. Lorsque ces plaques glissent les unes sur les autres, un écart existe naturellement entre les sections superposées. Sans un mécanisme de scellement, de fines copeaux métalliques, de la poussière abrasive et des fluides de refroidissement liquides pénétreraient facilement ces espaces, contaminant les guidages linéaires de haute précision et les vis à billes en dessous.
C'est ici que le balai entre en jeu. Monté sur le bord avant de chaque segment télescopique, le balai maintient une pression continue et uniforme contre la surface de la plaque précédente. L'action mécanique implique plusieurs processus spécifiques :
Action de Grattage : Lorsque la boîte télescopique se rétracte, le bord du balai pousse physiquement les débris plus gros, tels que des copeaux d'acier chaud, d'aluminium ou de fonte.
Action de Scellement : Pendant l'expansion et la rétraction, le profil en élastomère du balai agit comme un racloir, essuyant la fine poussière, les particules de carbone et les fluides de coupe liquides.
Prétension : Pour fonctionner correctement, le balai doit maintenir un niveau précis de pression de contact (prétension) contre la plaque de couverture en acier. Trop peu de pression permet aux fines particules de passer en dessous ; trop de pression augmente la friction, accélérant l'usure du balai et demandant plus de puissance aux moteurs d'entraînement de l'axe.
Science des Matériaux : Élastomères et Racleurs
Le choix des matériaux appropriés pour les essuies de couvercle de guidage CNC dépend de l'environnement opérationnel spécifique de la machine. Un profil de balai se compose généralement d'un cadre de support rigide (en acier, acier inoxydable ou laiton) et d'un bord de nettoyage flexible en élastomère spécialisé. Dans les environnements avec de lourdes charges de copeaux, un racleur en métal supplémentaire est souvent monté devant le bord en élastomère.
Polyuréthane (PU)
Le polyuréthane est l'élastomère le plus couramment utilisé pour les applications d'usinage standard. Il offre des propriétés mécaniques exceptionnelles, y compris une haute résistance à l'abrasion, une résistance à la déchirure et une élasticité. Typiquement formulé avec une dureté Shore A entre 80 et 90, le polyuréthane résiste efficacement à l'usure due à la friction de glissement. Cependant, le polyuréthane standard peut se dégrader lorsqu'il est exposé à certains fluides de refroidissement solubles dans l'eau ou à des lubrifiants synthétiques à base d'esters sur de longues périodes, entraînant une hydrolyse ou un gonflement.
Caoutchouc Nitrile Butadiène (NBR)
Pour les applications où les fluides de refroidissement et les lubrifiants à base d'huile minérale sont dominants, le NBR est un choix très efficace. Le NBR offre une excellente résistance aux huiles et aux graisses, maintenant ses propriétés structurelles sans gonflement excessif. Cependant, sa résistance à l'usure mécanique et sa résistance à la déchirure sont généralement inférieures à celles du polyuréthane, ce qui le rend moins adapté aux environnements à forte abrasion avec des copeaux secs et tranchants.
Caoutchouc Fluorocarboné (FKM / Viton)
Lorsque les machines CNC fonctionnent à des températures élevées ou utilisent des fluides de refroidissement synthétiques et des solvants chimiques hautement agressifs, le FKM est préféré. Il offre une stabilité thermique supérieure et une résistance chimique. La principale limitation du FKM est son coût élevé et sa résistance à la déchirure mécanique légèrement inférieure par rapport au polyuréthane, ce qui signifie qu'il est généralement réservé aux environnements chimiques et thermiques exigeants.
Systèmes à Double Composant et Renforcés en Métal
Pour répondre aux défis combinés des copeaux chauds et de l'étanchéité liquide, de nombreux systèmes avancés utilisent une approche multi-étapes. Un pré-grattoir en laiton ou en acier inoxydable est monté sur le bord avant pour dévier les gros copeaux chauds qui pourraient fondre ou couper un élastomère. Juste derrière ce grattoir en métal se trouve une lèvre en polyuréthane flexible pour essuyer les micro-particules restantes et le fluide de refroidissement. Des fabricants comme QUNHUI se spécialisent dans la fabrication de ces profils d'étanchéité multicouches pour garantir une protection maximale dans des conditions de coupe diverses.
Facteurs de Dégradation Environnementale
Comprendre comment les essuie-glaces échouent est nécessaire pour prévenir des temps d'arrêt imprévus des machines. L'environnement à l'intérieur d'un centre d'usinage CNC est hautement destructeur, soumettant les composants à un stress physique et chimique simultané.
1. Usure Tribologique et Abrasion
Le contact glissant continu entre la lèvre en élastomère et le couvercle en acier entraîne une perte de matériau progressive. Cette usure est accélérée lorsque de fines particules abrasives—telles que la poussière céramique, les micro-copeaux de fonte ou le grain de meule—se retrouvent incrustées dans la lèvre de l'essuie-glace, transformant l'essuie-glace lui-même en un outil abrasif capable de rayer les couvercles en acier.
2. Dégradation Thermique
Lors des opérations de fraisage et de tournage intensifs, les copeaux métalliques emportent une partie significative de la chaleur générée pendant la coupe. Lorsque ces copeaux chauds (souvent dépassant 300°C) atterrissent directement sur les couvercles et glissent contre l'essuie-glace pendant le mouvement des axes, ils peuvent provoquer une fusion ou un durcissement localisé de la lèvre en élastomère. Une fois durcie, la lèvre perd sa flexibilité et ne peut plus sceller contre la plaque en acier.
3. Attaque Chimique et Hydrolyse
Les fluides de travail modernes sont des mélanges chimiques complexes contenant des tensioactifs, des émulsifiants, des biocides et des inhibiteurs de corrosion. Les fluides de refroidissement à base d'eau peuvent provoquer l'hydrolyse du polyuréthane—une réaction chimique où les molécules d'eau rompent les chaînes polymères. Cela entraîne un ramollissement de l'élastomère, une perte de sa résistance structurelle et, finalement, un effritement.
Profils et Géométries Personnalisés
Étant donné que les couvercles télescopiques sont conçus sur mesure pour des outils de machine spécifiques, la conception des essuie-glaces de couvercle de chemin CNC nécessite une attention particulière à la géométrie. Il n'existe pas de profil standard unique qui convienne à chaque machine. Les essuie-glaces doivent s'adapter à différentes épaisseurs de plaque, transitions angulaires et contraintes d'espace à l'intérieur de l'enveloppe de la machine.
Les configurations géométriques courantes incluent :
Essuie-glaces plats : Profils linéaires simples utilisés pour des segments de couvercle droits, horizontaux ou verticaux. Ils sont souvent boulonnés ou soudés par points aux plaques de couverture.
Essuie-glaces en coin moulés : Les couvercles télescopiques ont des coins et des angles aigus. Les essuie-glaces linéaires standard ne peuvent pas sceller ces transitions efficacement. Les coins moulés sont conçus pour correspondre exactement au profil de la boîte de couvercle, empêchant le liquide de refroidissement de contourner les joints aux articulations.
Profils miniatures : Utilisés dans des machines CNC compactes ou des tours de type suisse où l'espace est très limité et les plaques télescopiques ont un dégagement minimal.
Pour répondre à ces besoins divers, les équipes d'ingénierie s'appuient souvent sur des fabricants spécialisés. Par exemple, QUNHUI développe des profils d'essuie-glaces conçus sur mesure adaptés à des géométries d'axes spécifiques, garantissant que même des configurations télescopiques complexes maintiennent une intégrité d'étanchéité complète tout au long de leur plage de déplacement.
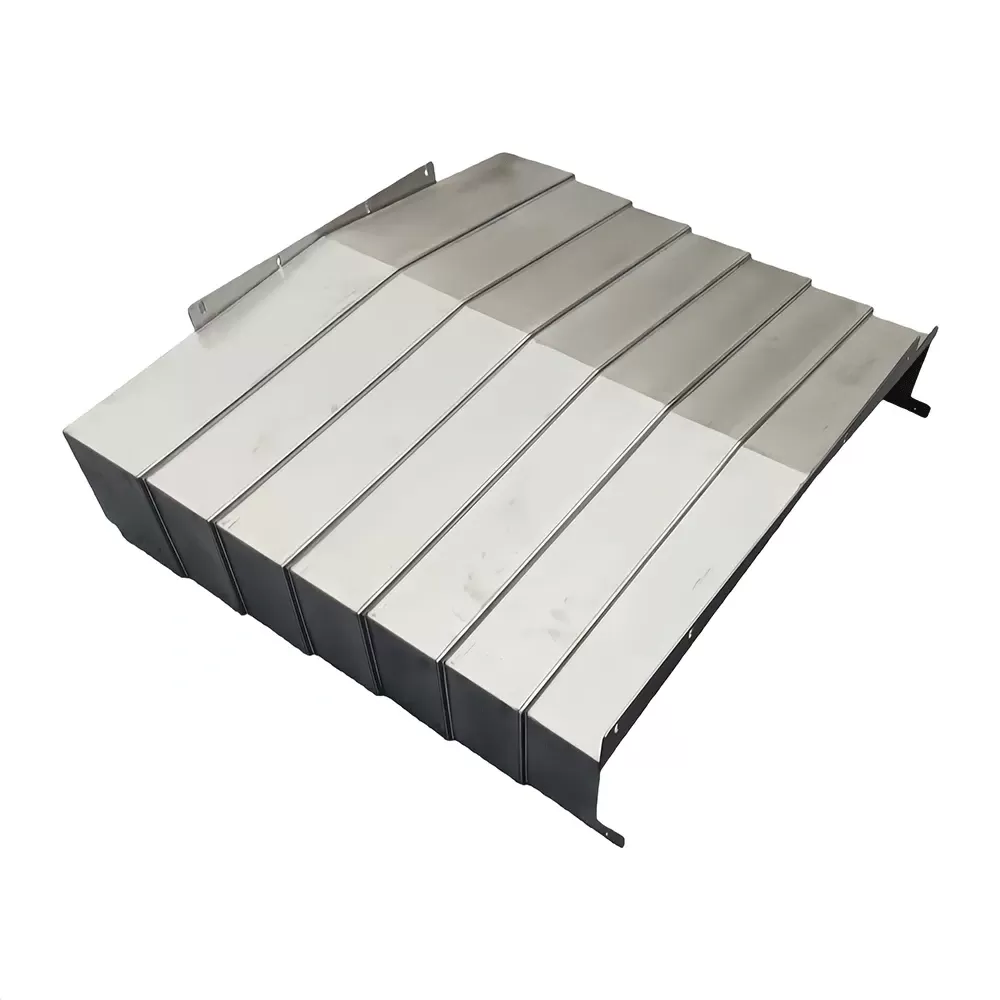
Protocoles de maintenance, d'inspection et de remplacement
Les essuie-glaces sont des éléments d'usure et doivent être considérés comme des composants consommables dans un programme de maintenance préventive. Ne pas remplacer les essuie-glaces usés des couvercles de guidage CNC est une cause fréquente de défaillance prématurée des guides linéaires, ce qui peut coûter des milliers de dollars en pièces de rechange et en main-d'œuvre.
Indicateurs d'inspection
Lors des cycles de maintenance de routine, les techniciens doivent inspecter les couvercles de guidage pour les signes d'avertissement suivants :
Fuite de liquide de refroidissement : La présence de liquide de coupe ou de boue fine sur les surfaces intérieures des plaques télescopiques indique que le bord de l'essuie-glace ne maintient plus une pression de contact adéquate ou s'est dégradé chimiquement.
Déformation physique : Inspectez visuellement le bord en élastomère pour des signes de gonflement, de fissures, de déchirures ou de durcissement permanent.
Couvercles de guidage rayés : Des lignes ou des rainures usées dans les plaques télescopiques en acier suggèrent que des particules abrasives se sont incrustées dans le bord de l'essuie-glace ou qu'un pré-grattoir en métal est devenu désaligné.
Bruit ou vibrations : Un grincement aigu ou un mouvement saccadé pendant le déplacement de l'axe peut indiquer des essuie-glaces secs et usés qui causent une friction excessive de glissement contre les plaques en acier.
Étapes de remplacement
Lors du remplacement des essuie-glaces, il faut veiller à maintenir l'alignement des plaques de couvercle télescopique :
Démontage : Retirez soigneusement les segments de couvercle télescopique de la machine-outil et séparez les boîtes.
Nettoyage : Nettoyez soigneusement toutes les surfaces métalliques, en enlevant l'ancienne graisse, les résidus de liquide de refroidissement séché et les copeaux de métal.
Retrait : Retirez l'ancien essuie-glace. Selon la conception, cela peut impliquer de dévisser des boulons de montage, de percer des rivets ou de glisser l'essuie-glace hors d'un canal de retenue.
Installation du nouvel essuie-glace : Coupez le nouveau profil d'essuie-glace à la longueur exacte requise. Pour les coins en onglet, assurez-vous d'angles de coupe précis pour éviter les espaces. Si vous utilisez des styles à souder, utilisez un soudage par points à basse température pour éviter de déformer la plaque de couvercle en acier.
Ajustement de la pré-tension : Montez l'essuie-glace de manière à ce que le bord en élastomère soit légèrement comprimé contre la surface d'accouplement. Cette pré-tension doit être uniforme sur toute la largeur du couvercle.
Lubrification et réassemblage : Appliquez une fine couche de lubrifiant pour machine sur les surfaces glissantes avant de réassembler les boîtes télescopiques. Cette lubrification initiale aide à protéger le nouveau bord en élastomère pendant ses premiers cycles de fonctionnement.
Collaboration avec les fournisseurs et contrôle de la qualité
Pour les responsables des achats industriels, l'approvisionnement en pièces de rechange de haute qualité est crucial pour l'efficacité opérationnelle à long terme. Les essuie-glaces de rechange de mauvaise qualité échouent souvent prématurément en raison de formulations d'élastomères inférieures, entraînant des coûts de maintenance globaux plus élevés malgré un prix d'achat initial plus bas.
Collaborer avec des fabricants établis comme QUNHUI garantit que les composants de rechange sont produits selon des tolérances dimensionnelles précises et utilisent des composés d'élastomères conçus pour résister aux fluides de coupe synthétiques modernes. Lors de l'approvisionnement en essuie-glaces, il est fortement recommandé de fournir au fournisseur des dessins détaillés, des informations sur les types de liquides de refroidissement spécifiques utilisés dans l'établissement, et des données typiques de charge de copeaux pour garantir que le profil de matériau sélectionné correspond aux exigences de l'application.
Questions Fréquemment Posées
Q1 : À quelle fréquence les essuie-glaces de couverture de chemin CNC doivent-ils être remplacés ?
A1 : L'intervalle de remplacement varie considérablement en fonction du cycle de service de la machine, du type de matériau usiné et de la chimie du liquide de refroidissement. Dans les environnements de haute production fonctionnant trois équipes, les essuie-glaces doivent être inspectés mensuellement et généralement remplacés tous les 6 à 12 mois. Dans des applications de salle d'outils plus légères, ils peuvent durer plusieurs années.
Q2 : Puis-je utiliser du matériau en bande de caoutchouc standard pour fabriquer mes propres essuie-glaces de couverture de chemin ?
A2 : Il n'est généralement pas recommandé. Les feuilles de caoutchouc commercial standard manquent de la résistance à l'abrasion spécifique, de la dureté Shore et de la résistance chimique nécessaires pour résister aux copeaux métalliques chauds et aux liquides de refroidissement industriels. De plus, les bandes commerciales n'ont pas les profils de support métallique préformés nécessaires pour maintenir une pré-tension correcte et uniforme sur les plaques d'acier.
Q3 : Quelle est la différence entre les essuie-glaces en polyuréthane et en NBR en termes de résistance chimique ?
A3 : Le NBR offre une excellente résistance aux huiles minérales et aux graisses mais a une résistance modérée aux liquides de refroidissement à base d'eau et une résistance à l'usure mécanique inférieure. Le polyuréthane offre une résistance mécanique supérieure, une résistance à la déchirure et une capacité de grattage, mais les formulations standard peuvent souffrir de dégradation hydrolytique lorsqu'elles sont continuellement exposées à des fluides de coupe chauds et solubles dans l'eau.
Q4 : Pourquoi des pré-grattoirs en métal sont-ils utilisés aux côtés des essuie-glaces en élastomère ?
A4 : Les pré-grattoirs en métal (souvent en laiton ou en acier inoxydable) agissent comme une barrière primaire. Ils dévient les gros copeaux métalliques tranchants et chauds avant qu'ils n'atteignent le bord flexible en élastomère. Cela empêche les copeaux chauds de faire fondre ou de couper le matériau d'étanchéité plus doux, qui reste pour essuyer la poussière plus fine et le liquide de refroidissement.
Q5 : Des profils personnalisés sont-ils nécessaires lors du remplacement des essuie-glaces de couverture de chemin cnc usés sur des machines plus anciennes ?
A5 : Oui, car les machines plus anciennes ou héritées présentent souvent des conceptions de couverture télescopique propriétaires avec une géométrie et des jeux spécifiques. Les profils d'essuie-glaces standard disponibles dans le commerce peuvent ne pas fournir la hauteur de montage ou la pré-tension correctes, entraînant soit une étanchéité insuffisante, soit une friction excessive. Fournir des dessins originaux ou des échantillons en coupe à un fabricant personnalisé garantit un ajustement correct.
Demander une consultation technique
Protéger votre investissement en machines CNC nécessite des composants fiables conçus pour des environnements industriels exigeants. Si votre établissement rencontre des pannes fréquentes de couverture de chemin, une usure accélérée des guides linéaires, ou des problèmes d'entrée de liquide de refroidissement, notre équipe d'ingénierie peut vous aider. Contactez-nous dès aujourd'hui pour discuter de vos défis d'usinage spécifiques, soumettre vos dessins de profil personnalisés, et recevoir un devis détaillé pour des solutions de remplacement adaptées à vos exigences opérationnelles.