

Pour les responsables de production et les fabricants d'outils, le couvre-guide est rarement un achat anodin. Il doit résister aux copeaux chauds provenant du tournage de l'Inconel, à la poussière abrasive de graphite ou au liquide de refroidissement sous pression qui trouve chaque ouverture. Un échec entraîne des dommages au guide, un dérèglement des axes et un temps d'arrêt imprévu — des coûts qui dépassent rapidement le prix du couvre-guide lui-même. Ce guide se concentre sur les critères de sélection technique, les modèles d'usure et les solutions de rétrofit qui maintiennent les guides linéaires opérationnels dans des environnements à 3 équipes. Nous intégrons des données de terrain provenant de lignes automobiles et aérospatiales à fort volume, en faisant référence aux conceptions QUNHUI où des renforts spécifiques à l'application s'appliquent.
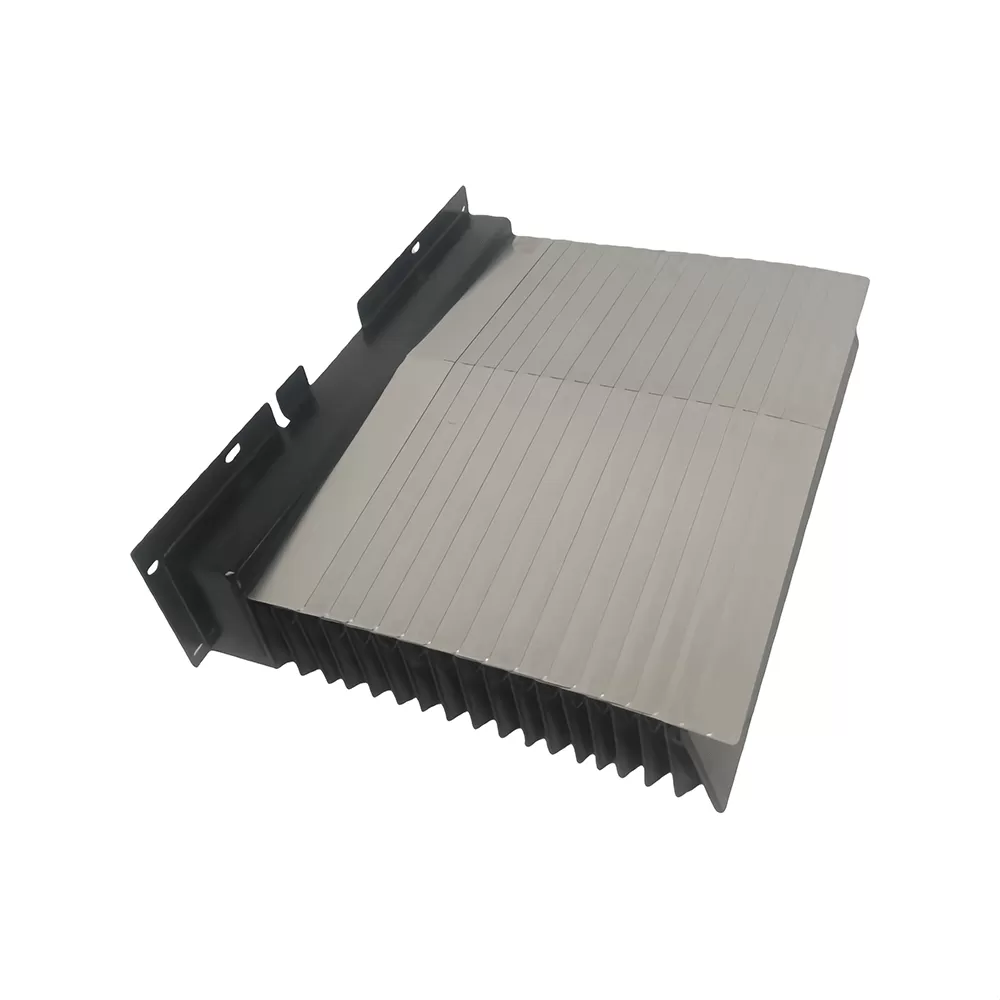
1. Pourquoi les Enveloppes Standards Échouent dans l'Usinage Moderne
Les centres CNC d'aujourd'hui fonctionnent à des vitesses de broche plus rapides et avec des matériaux plus durs qu'il y a une décennie. Les flux de copeaux qui en résultent sont plus tranchants, plus chauds et plus chimiquement actifs. Les bottes en accordéon standard ou les simples couvercles en acier télescopiques laissent souvent entrer des particules par des ouvertures latérales ou par fatigue des bords des essuie-glaces. Sur une période de six mois, l'abrasion microscopique augmente le frottement roulant de 18 à 22 % (tests d'usure internes), provoquant des pics de charge de servo et des erreurs de positionnement. Un couvre-guide cnc conçu spécifiquement doit faire face à trois menaces simultanées : la déformation thermique du couvre-guide lui-même, la pression hydraulique des buses dirigées et la vibration harmonique des déplacements rapides (30+ m/min).
Les opérateurs rapportent fréquemment que l'accumulation de copeaux sous le couvre-guide provoque les pannes les plus soudaines. Lorsque les copeaux se compriment contre la bride avant, le couvre-guide se déforme ou l'essuie-glace s'extrude. Ce n'est pas un problème de lubrification — c'est un problème de géométrie de conception. Le profil du couvre-guide a besoin de brise-copeaux ou de superpositions en escalier qui expulsent le matériau plutôt que de le piéger.
2. Types de Construction de Noyau pour Différents Contaminants
La sélection d'un couvre-guide cnc commence par la taille des particules, le type de liquide de refroidissement et le débattement des axes. Ci-dessous, les principales classifications industrielles avec des limites de performance.
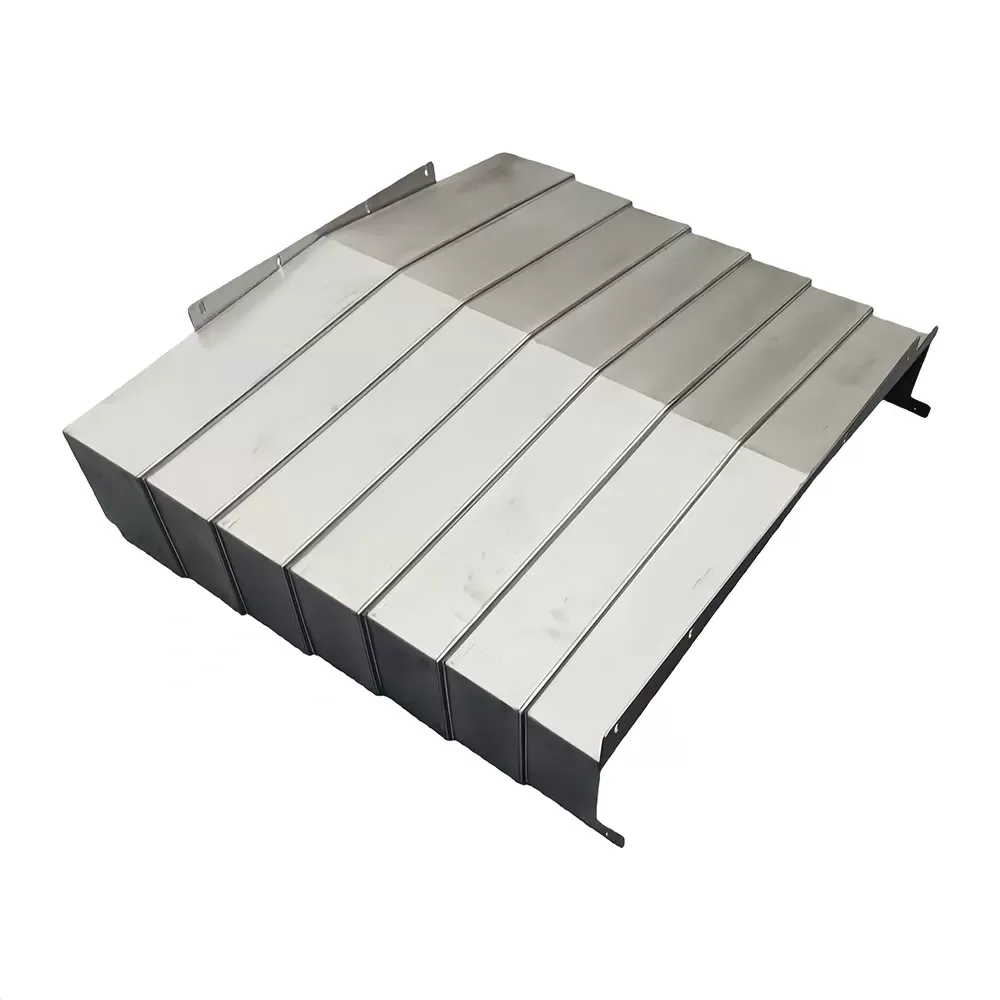
2.1 Couvercles en Acier Télescopiques (Style Boîte)
Idéal pour : Copeaux ferreux lourds, débris de stamping, gros grains de moulage.
Limite : Les portées non supportées >2,5 m nécessitent des rouleaux intermédiaires ; bruit à haute accélération.
Étanchéité : Joints labyrinthes avec essuie-glaces en polymère — protection contre l'entrée typique IP4X à IP5X.
Matériau : ST52 ou acier inoxydable 304 pour les liquides de refroidissement corrosifs.
2.2 Couvercles à Soufflet / Couvercles Accordéon (Tissu Revêtu d'Élastomère)
Idéal pour : Graphite, composites de bois, usinage à sec, faible élévation de température.
Limite : Pas résistant aux copeaux chauds (>120°C) ou aux huiles de coupe chlorées.
Étanchéité : Géométrie de pli avec raidisseurs internes ; peut atteindre IP6X si les bords sont collés.
Mode de défaillance : Fatigue des plis aux points de charnière après 500k cycles.
2.3 Couvercles de Style Hybrid Armor
Plates-formes en acier + segments de charnière en élastomère. Utilisés dans de grandes fraiseuses à portique où la vibration et la poussière fine sont présentes.
Application typique : fraiseuses à alésage de type sol avec un déplacement de l'axe X de 6 m ou plus.
Chaque type a ses compromis. Par exemple, l'acier télescopique offre une haute résistance aux impacts de copeaux mais ajoute une masse mobile (inertie) à l'entraînement de l'axe. Pour les rétrofits sur des machines plus anciennes, les soufflets en tissu sont plus légers mais nécessitent une inspection fréquente. QUNHUI fournit une matrice de décision basée sur le cycle de service de la machine, aidant les ingénieurs d'usine à éviter de sur-spécifier (coût) ou de sous-spécifier (échec).
3. Paramètres Dimensionnels Critiques pour le Succès de la Rénovation
Lors du remplacement d'un cnc way cover endommagé, trois mesures déterminent l'ajustement et la fonction :
Longueur comprimée : Doit dégager les interrupteurs de fin de course et les buses de lubrification à la position de repos.
Longueur étendue : Une trop grande extension tire la dernière plaque de son guide – entraînant le détachement du couvercle.
Dégagement latéral : Distance entre le mur latéral du couvercle et le rail adjacent. Trop serré cause des frottements ; trop large invite l'entrée de copeaux.
Les conceptions avancées intègrent un ajustement via des trous de montage fendus ±5mm. Pour les machines de meulage de haute précision (tolérances inférieures à 3µm), même l'expansion thermique du couvercle doit être compensée. Des fabricants comme QUNHUI proposent des balais de précharge qui maintiennent une force de contact constante à travers des variations de température de -10°C à 60°C sur le sol de l'atelier.
4. Systèmes de Balais et Exclusion des Contaminants
Le balai est la première ligne de défense. Le polyuréthane (PU) 85 Shore A est standard pour l'usinage général. Pour les céramiques abrasives ou les fibres de carbone, remplacez par du PU rempli de Teflon ou du caoutchouc imprégné de bronze. Trois configurations de balais dominent :
Bord simple : Protection de base contre les copeaux secs ; permet aux copeaux de tomber.
Bord double avec purge d'air : Pour la poussière fine – l'air comprimé circule entre les bords, poussant les particules vers l'extérieur.
Balai magnétique : Utilisé sur les copeaux ferreux ; une bande magnétique collecte les particules d'acier avant qu'elles n'abîment le joint.
La durée de vie du balai est directement corrélée à la finition de surface des plaques glissantes du couvercle. Une finition rectifiée (Ra ≤0.8µm) prolonge la durée de vie du balai de 300 % par rapport aux plaques finies en fraisage. De nombreux fournisseurs sautent cette étape pour réduire les coûts, mais la micro-fuite qui en résulte accélère l'usure des rails.
5. Défis Spécifiques à l'Industrie et Solutions Ingénierées
Différents environnements de production imposent des contraintes uniques. Voici des cas concrets des secteurs automobile et des équipements lourds.
5.1 Refroidissement Haute Pression (70 bar+) – Coinçage Hydraulique
Dans le perçage de trous profonds et le tournage dur, les jets de liquide de refroidissement peuvent soulever les plaques de couvercle, forçant le fluide en dessous. Les joints à lèvres standard échouent. Solution : Plaques à pas emboîtées avec un canal de drainage qui soulage la pression. Les tests montrent une réduction de 90 % de la migration du fluide lors de l'utilisation d'un labyrinthe à double chambre. Le couvercle doit également résister à la corrosion des liquides de refroidissement sulfurés – l'acier inoxydable 316 ou l'aluminium anodisé est obligatoire.
5.2 Poussière de Graphite et de Fibre de Carbone – Adhésion Électrostatique
Une fine poussière conductrice s'accumule sur les surfaces de guidage et peut court-circuiter les câbles de capteur. Les soufflets standard permettent à la poussière de s'accumuler dans les plis. Solution : Un couvercle télescopique lisse avec une sangle de mise à la terre continue et un revêtement à faible friction (infusé de MoS₂). La géométrie du couvercle doit éliminer les rebords horizontaux où la poussière peut se déposer.
5.3 Usinage à Haute Température (Titane, Alliages de Nickel)
Les températures des copeaux atteignent 600°C. Même un contact bref avec un couvercle en acier provoque un recuit localisé. Solution : Couvercles à double paroi avec un espace d'air – une plaque intérieure dévie les copeaux, une plaque extérieure reste froide. Alternativement, des soufflets recouverts de fibres céramiques avec un bouclier thermique radiatif. QUNHUI a fourni de tels systèmes à double paroi pour les fabricants de pales aérospatiales où la température de surface du couvercle doit rester en dessous de 60°C pour protéger les lignes de lubrification automatique.
6. Indicateurs de Maintenance et Remplacement Prédictif
Attendre des dommages visibles sur un cnc way cover est une erreur. Utilisez ces signes précoces pour planifier la rénovation :
Augmentation du courant d'axe (surveiller via les paramètres d'entraînement) – souvent dû à un blocage de la plaque de couvercle.
Augmentation de la consommation de liquide de refroidissement – suggère un fluide passant par le couvercle dans le carter de base.
Traces d'essuie-glace après un passage propre – des particules sont incrustées sous le bord.
Bruit de glissement inhabituel lors de mouvements rapides – roulements de guidage usés à l'intérieur du couvercle.
La maintenance proactive remplace les couvercles tous les 8 000 à 10 000 heures de fonctionnement dans des environnements de copeaux lourds. Pour le meulage de précision, remplacez à 5 000 heures ou lorsque des fuites d'essuie-glace apparaissent. Une inspection approfondie comprend le retrait du couvercle et la mesure de la contamination des rails de guidage avec un test de chiffon blanc – tout résidu sombre indique une défaillance du joint.
7. Coût-Bénéfice des Couvercles Personnalisés vs. Standards
Des couvercles standards prêts à l'emploi sont disponibles pour des modèles de machines courants (Haas, DMG MORI, Mazak). Cependant, si votre machine a des accessoires auxiliaires (modifications de convoyeurs à copeaux, systèmes de mesure laser), un couvercle standard peut nécessiter une découpe sur site – ce qui compromet l'étanchéité. Les couvercles conçus sur mesure ajoutent 20 à 30 % au coût initial mais réduisent les temps d'arrêt en éliminant les points faibles d'adaptation. Pour les lignes de production à fort volume (≥2 équipes), les conceptions personnalisées se rentabilisent en 4 mois en fonction de l'évitement de l'usure des guides et du remplacement des roulements.
Caractéristiques personnalisées à spécifier :
Lame de raclage de copeaux intégrée (acier hardox) pour les copeaux d'aluminium collants.
Bandes de brosses latérales pour les machines avec échelles linéaires montées sur le bord.
Trappes d'accès pour nettoyage manuel sans retirer le couvercle.
Lors de la commande de remplacements, fournissez toujours la longueur comprimée et étendue du couvercle d'origine, ainsi que des photos des motifs d'usure. Un fournisseur spécialisé comme QUNHUI peut rétroconcevoir des couvercles obsolètes provenant de machines japonaises ou européennes où les dessins originaux sont perdus.
8. Erreurs d'Installation Qui Réduisent la Durée de Vie du Couvercle
Même un couvercle de haute qualité échoue prématurément s'il est mal monté. Les erreurs de terrain les plus courantes :
Rails mal alignés : Les éléments roulants du couvercle (ou patins glissants) doivent être parallèles à l'axe de la voie dans une tolérance de 0,2 mm/m. Un montage diagonal crée une charge inégale et une déchirure de l'essuie-glace.
Fixations trop serrées : Cela déforme la bride de montage, créant un espace pour l'entrée des copeaux.
Protection des câbles manquante : Dans les centres d'usinage, le couvercle partage souvent l'espace avec des porte-câbles. Sans séparateur, les câbles abrasent les plaques latérales du couvercle.
Ignorer les espaces d'expansion : Les couvercles sur les machines à axe long nécessitent un montage flottant à une extrémité – un fixage rigide aux deux extrémités provoque un flambage lorsque le cadre chauffe.
Après l'installation, effectuez un cycle à sec et écoutez les clics ou les grattements. Vérifiez s'il y a des résidus de liquide de refroidissement qui gouttent sous le couvercle après que la machine soit restée inactive – cela confirme une fuite de joint.
Questions Fréquemment Posées (FAQ)
Q1 : Comment mesurer mon couvercle de voie CNC existant pour un remplacement sans le retirer ?
A1 : Utilisez le logiciel de la machine pour ramener l'axe à la position d'origine, puis déplacez-le manuellement jusqu'à la limite positive la plus éloignée. Mesurez la distance entre le point de montage fixe à l'avant et le support arrière mobile. Cela donne la longueur étendue. La longueur comprimée est mesurée en position d'origine, mais soustrayez 5 à 10 mm pour une compression sécurisée. Si les mesures varient, privilégiez toujours la longueur étendue maximale – un couvercle qui dépasse de 10 mm séparera ses plaques.
Q2 : Puis-je adapter un couvercle en acier télescopique sur une machine initialement équipée de soufflets ?
A2 : Oui, mais vous devez vérifier trois contraintes : la profondeur de montage disponible (les couvercles télescopiques sont plus épais lorsqu'ils sont compressés), le poids ajouté de l'axe (l'acier est plus lourd que le tissu, nécessitant éventuellement une assistance par ressort à gaz) et le dégagement latéral pour le profil en acier. Pour de nombreux centres d'usinage, la conversion est possible avec des supports adaptateurs, mais consultez le constructeur de la machine concernant les marges de charge du servo. QUNHUI propose des couvercles télescopiques en aluminium légers comme solution intermédiaire.
Q3 : Quel est le délai typique pour un couvercle de chemin cnc conçu sur mesure ?
A3 : Pour un couvercle avec des matériaux standards (acier ST52, essuie-glaces en polyuréthane) et sans découpes complexes, le délai typique est de 15 à 20 jours ouvrables après l'approbation du dessin final. Les commandes urgentes (fret aérien) peuvent être de 8 à 10 jours. Les couvercles avec des revêtements spéciaux (anodisation imprégnée de PTFE) ou en acier inoxydable ajoutent 5 à 7 jours. Gardez toujours des ensembles d'essuie-glaces de rechange – ils sont expédiés sous 48 heures.
Q4 : Comment puis-je prévenir le bruit des plaques de couverture pendant le déplacement rapide (40 m/min) ?
A4 : Le bruit des plaques se produit lorsque les plaques de couverture ne sont pas préchargées l'une contre l'autre. Installez des rondelles à ressort ondulé entre les sections télescopiques ou utilisez des soufflets avec un support en tissu et des raidisseurs en polyamide internes. Une autre méthode : appliquez un patch d'amortissement en polymère (ruban 3M™ VHB sur la face intérieure) pour modifier la fréquence naturelle. Les centres d'usinage à grande vitesse utilisent souvent des plaques de couverture renforcées en fibre de carbone pour réduire à la fois la masse et les vibrations.
Q5 : Pourquoi le liquide de refroidissement devient-il blanc laiteux alors que le couvercle semble intact ?
A5 : Une émulsion laiteuse indique une contamination microscopique – généralement due au mélange du lubrifiant de chemin avec le liquide de refroidissement. Cela signifie que les joints internes du couvercle permettent à une fine brume d'huile des guides linéaires de s'échapper dans le réservoir de liquide de refroidissement, ou que le liquide de refroidissement s'infiltre dans le système de lubrification du chemin. Inspectez les trous de drainage inférieurs du couvercle (ils doivent être ouverts) et vérifiez si le bord de l'essuie-glace est enroulé vers l'extérieur. Le remplacement de l'essuie-glace et le nettoyage de la cavité du chemin résolvent généralement le problème. Les cas persistants nécessitent une refonte du couvercle avec des canaux de retour d'huile séparés.
Protéger Votre Investissement Linéaire
Le couvercle de chemin cnc n'est pas un bouclier passif mais un composant actif interagissant avec les copeaux, le liquide de refroidissement et la dynamique des axes. Choisir le mauvais type entraîne des dommages au chemin tous les 6 à 12 mois, tandis qu'un couvercle correctement assorti peut durer 3 à 5 ans même dans des environnements difficiles. Évaluez vos contaminants spécifiques, les vitesses des axes et les charges thermiques avant de spécifier. Pour les machines fonctionnant dans une production critique (blocs moteurs automobiles, pièces structurelles aérospatiales), investissez dans des couvercles conçus sur mesure avec des certificats de pression des essuie-glaces et de matériaux documentés.
Besoin d'un remplacement ou d'une mise à niveau pour votre système de couvercle de chemin CNC ? Partagez votre modèle de machine, des photos du couvercle actuel et les conditions de fonctionnement. QUNHUI fournit un support d'ingénierie d'application, un scan 3D pour l'ingénierie inverse et une supervision d'installation sur site pour des rénovations à grande échelle.
Demandez un devis ou une consultation technique → Contactez directement notre équipe d'ingénierie avec vos dimensions d'axe et votre type de copeau. Réponse rapide, pas de propositions génériques.