

Les systèmes de gestion de câbles dynamiques servent de système vasculaire structurel de l'automatisation industrielle moderne, des centres d'usinage CNC, de la robotique et des portiques de manutention de matériaux lourds. Dans ces environnements à fort cycle de service, évaluer un prix de chaîne de traction nécessite bien plus que de comparer des devis de catalogue. L'acquisition d'un transporteur de câbles industriel—également connu sous le nom de chaîne d'énergie, chaîne de traction ou rail de câbles—demande une approche analytique qui corrèle les dépenses d'investissement initiales avec les taux d'usure mécanique, la durabilité environnementale et la longévité opérationnelle.
Choisir le mauvais transporteur d'énergie entraîne inévitablement des fractures de maillons localisées, des défaillances de cisaillement de goupille et de trou, une isolation endommagée des conducteurs internes, et des arrêts de production catastrophiques et non prévus. Les ingénieurs spécificateurs et les spécialistes des achats doivent disséquer les caractéristiques de conception sous-jacentes, les processus de fabrication et les dynamiques de flexion continue qui dictent les prix du marché. Analyser ces variables critiques garantit que les fabricants de machines atteignent un équilibre optimal entre la résilience structurelle et le coût des composants.
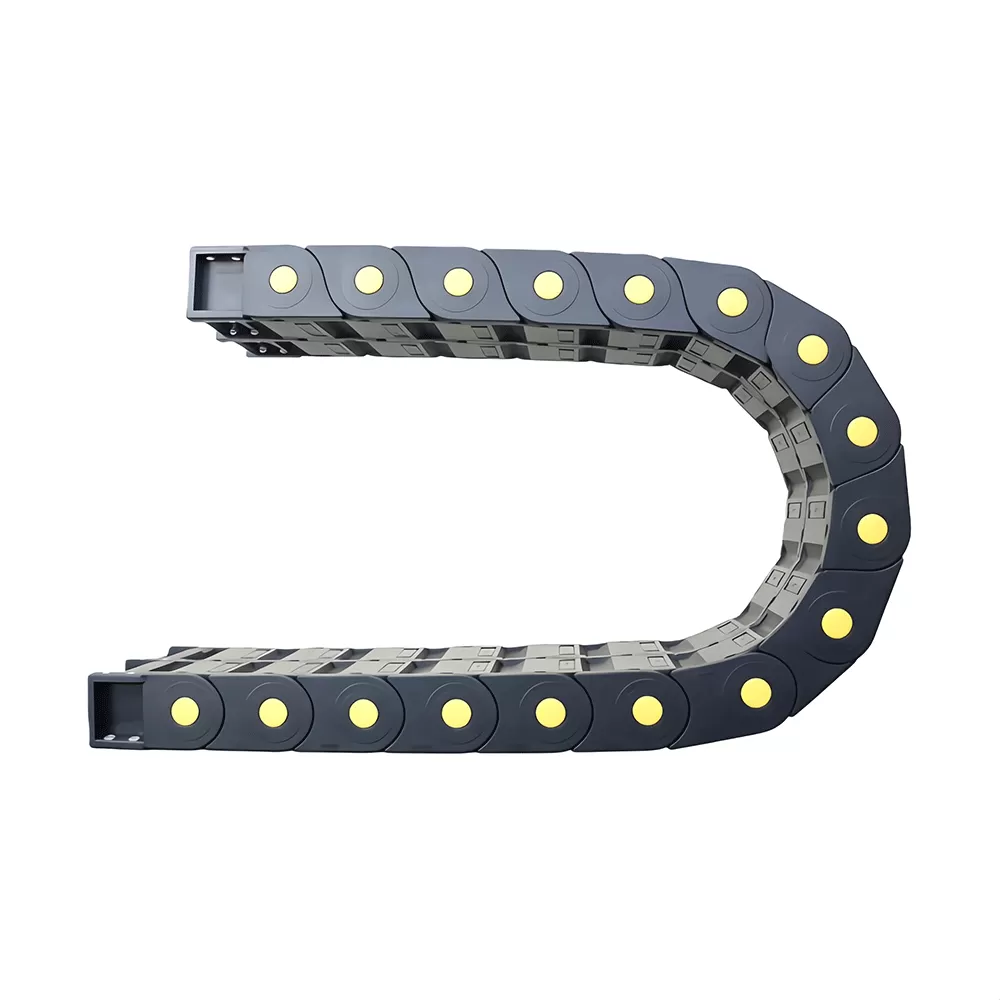
Facteurs de coût fondamentaux dans les systèmes de transporteurs de câbles dynamiques
Chaque devis commercial pour un transporteur de câbles automatisé reflète des contraintes mécaniques précises, des compositions de matières premières et des complexités de fabrication. Évaluer le véritable prix de chaîne de traction nécessite de décomposer ces éléments de production de base pour comprendre pourquoi des transporteurs apparemment identiques fonctionnent différemment sous une accélération multi-axes soutenue.
Formulations de matières premières et synthèse de polymères
La base principale pour la tarification commence au niveau moléculaire. Les chaînes de câbles dynamiques standard utilisent des thermoplastiques techniques, principalement du Polyamide 66 (PA66). Les unités de niveau inférieur s'appuient sur des polymères recyclés ou non renforcés qui manquent de stabilité dimensionnelle sous fluctuation thermique. Les transporteurs haut de gamme emploient des composés de PA66 vierge modifiés avec des fibres de verre traitées par silane, généralement comprises entre 15 % et 35 % en volume.
Ce renforcement par fibres augmente la résistance à la traction et le module de flexion du matériau, ce qui empêche directement l'affaissement structurel sur de longs trajets. Des processus de formulation spécialisés introduisent des additifs pour gérer des dangers opérationnels spécifiques :
Modificateurs tribologiques : Lubrifiants solides micro-encapsulés, tels que le polytétrafluoroéthylène (PTFE) ou le disulfure de molybdène, intégrés directement dans la matrice polymère pour réduire la friction des goupilles d'articulation, le bruit opérationnel et la génération de particules au point d'articulation.
Retardateurs de flamme sans halogène : Additifs conçus pour répondre à des normes deflammabilité strictes, telles que UL94 V-0, essentiels pour les environnements clos et les systèmes de véhicules spécialisés.
Nanotubes de carbone conducteurs ou fibres de carbone : Composés formulés pour atteindre une résistivité de surface constante (généralement de 104 à 108 ohms), garantissant une dissipation continue des décharges électrostatiques (ESD) dans les environnements de fabrication de semi-conducteurs.
Chaque paquet d'additifs augmente considérablement le coût de formulation, faisant grimper les dépenses en matières premières bien au-delà de celles des résines plastiques de qualité utilitaire et influençant directement le prix initial de la chaîne de traction dès l'étape de moulage.
Précision des outils, moulage par injection et architecture des outils
L'intégrité structurelle de chaque maillon de transport dépend de la conception du moule d'injection, de la gestion du temps de cycle et de la précision du serrage hydraulique. Les moules de précision intègrent des glissières d'action latérale complexes pour former des butées sous-coupées, des interfaces de charnière de barre transversale et des cavités à verrouillage par encliquetage. Les goupilles et alésages à haute tolérance exigent une précision de moule au niveau du micron pour prévenir la formation de bavures, les trous de goupille ovalisés et les marques de retrait localisées.
Dans des cycles à grande vitesse, les canaux de refroidissement du moule doivent maintenir une dissipation thermique uniforme sur la géométrie du maillon. Un refroidissement inégal induit des contraintes résiduelles internes, qui se manifestent par un cintrage directionnel à travers de longues assemblées de chaînes. Les amortissements de production des moules en acier à outils durcis à cavités multiples et à coureurs chauds (tels que les aciers à outils H13 ou S7) contribuent de manière substantielle à la structure de coût de base des composants industriels par rapport aux moulages de commodité génériques.
Spécifications mécaniques qui déterminent le prix de la chaîne à traînée
À mesure que les exigences mécaniques augmentent, la géométrie du transporteur doit évoluer pour résister à des charges mécaniques continues plus élevées. Les ingénieurs mécaniques doivent identifier les limites de frontière où un transporteur à profil standard n'est plus suffisant, nécessitant une mise à niveau vers des conceptions mécaniques spécialisées et plus coûteuses.
Longueur de déplacement, cinématique et affaissement mécanique
La mécanique des transporteurs se divise en profils opérationnels distincts en fonction de la distance d'installation et des conditions de support :
Déplacement autoportant : La course supérieure du transporteur glisse sans contacter la course inférieure. Les butées structurelles sur chaque maillon absorbent le moment de porte-à-faux. À mesure que la longueur non supportée augmente, le moment de flexion au niveau du support fixe augmente de manière exponentielle, nécessitant des plaques latérales de maillon massives, des sections transversales plus épaisses et une masse matérielle élevée.
Applications de glissement : Sur de longues distances de déplacement (souvent dépassant 6 à 10 mètres), la course supérieure entre en contact direct et glisse sur la course inférieure. Cette configuration nécessite des chaussures de glisse intégrées ou des patins d'usure en polyéthylène à très haut poids moléculaire (UHMW-PE), ainsi que des canaux de guidage en métal dédiés.
Accélération dynamique et vitesse : Les profils accélérés dépassant 50 m/s2 et des vitesses supérieures à 5 m/s exercent d'immenses forces centrifuges et inertielle sur les points de charnière des maillons. La gestion de ces forces nécessite des configurations à double goupille, des joints intermaillons renforcés et des zones d'amortissement d'impact dynamique qui augmentent le prix de la chaîne à traînée dynamique par rapport aux pistes utilitaires à faible vitesse.
Géométrie interne de la section transversale et compartimentation
L'empreinte interne d'un transporteur dicte la largeur du maillon, la conception de la barre transversale et les arrangements de séparateurs. Les chaînes à cadre ouvert simples utilisent des barres transversales solides ou à ouverture par encliquetage d'un côté. Les configurations d'automatisation complexes nécessitent des barres transversales ouvrables sur les rayons intérieurs et extérieurs pour faciliter l'assemblage et la maintenance du harnais de terrain.
Le frottement interne incontrôlé des câbles représente un facteur principal de défaillance du cœur électrique. La compartimentation interne nécessite des diviseurs verticaux, des étagères horizontales et des peignes de soulagement de contrainte modulaires. Les ensembles de séparateurs structurels usinés ou moulés augmentent le nombre de pièces et le travail d'assemblage, contribuant directement au coût de configuration final du système.
Variantes métallurgiques : systèmes structurels en acier et hybrides
Les chaînes en polymère gèrent une vaste proportion des tâches d'automatisation générale, mais les environnements industriels lourds nécessitent des systèmes métalliques. Les transporteurs en acier occupent une fourchette de prix complètement distincte en raison des intrants en matières premières, du estampage, de la découpe au laser, du plaquage et des opérations d'usinage spécialisées.
| Construction du matériel | Forces mécaniques principales | Limitations d'exploitation | Niveau de coût d'acquisition relatif |
|---|---|---|---|
| Polyamide chargé de verre (PA66-GF) | Faible inertie, résistance chimique, fonctionnement silencieux, assemblage à emboîtement | Limite de température ~120°C, capacité de traction ultime inférieure à celle de l'acier | De base / Économique à modéré |
| Acier au carbone galvanisé | Capacité de charge structurelle massive, grandes longueurs non supportées, résistance aux éclats | Inertie opérationnelle élevée, nécessite une lubrification, vulnérabilité à la corrosion | Intermédiaire à élevé (2,5x – 4x polymère) |
| Acier inoxydable (AISI 304 / 316) | Résistance extrême à la corrosion, haute capacité de traction, limites jusqu'à 600°C | Masse dynamique lourde, profils d'accélération maximum faibles, tendance à l'usure | Premium (5x – 9x polymère) |
| Hybride (barres transversales en aluminium + maillons en polymère) | Largeurs internes personnalisables sans nouveaux outils de moule, faible masse, cadre rigide | Considérations de compatibilité galvanique, complexité des joints modulaires | Modéré à élevé (1,8x – 3x polymère) |
Les transporteurs métallurgiques lourds trouvent leur application dans les systèmes de portique CNC à grand lit, les grues à ferraille des aciéries, les plateformes de forage offshore et les fonderies. Dans ces espaces, les scories brûlantes, les copeaux métalliques continus et les charges lourdes de lignes hydrauliques compromettraient instantanément les plaques latérales en plastique. Les cycles de fabrication prolongés nécessaires pour la découpe au laser de maillons en acier de haute épaisseur, le poinçonnage de précision, le rivetage robotisé et les traitements de passivation établissent les niveaux de capital plus élevés de ces assemblages de service extrême.
Conditions d'exploitation environnementales et primes de formulation
Les environnements opérationnels ambiants dictent des modifications matérielles personnalisées. Les chaînes d'ingénierie standard installées dans des environnements hostiles se dégradent rapidement par durcissement mécanique, fragilisation chimique ou érosion des charnières.
Extrêmes thermiques et résistance chimique
La logistique de stockage à froid, les machines de forage arctique et les chambres d'essai aérospatial exigent des polymères modifiés par impact spécialisés qui conservent leur ductilité en dessous de -40°C. Le PA66 standard devient exceptionnellement cassant à ces températures, entraînant une fracture par arrêt soudain lors d'une accélération dynamique. En revanche, les environnements d'exploitation adjacents aux fours thermiques, aux chaudières ou aux lignes de fabrication de verre nécessitent des matrices polymères modifiées pour haute température qui maintiennent en continu l'intégrité de traction à 130°C à 160°C.
L'exposition chimique dicte également les exigences d'ingénierie. Les usines gérant des fluides de refroidissement agressifs, des fluides hydrauliques, des huiles de coupe et des nettoyages alcalins nécessitent des polymères qui résistent à la fissuration par contrainte environnementale (ESC). Des configurations d'étanchéité spéciales, des géométries de conception complètement fermées (tubes plutôt que conceptions de maillons ouverts) et l'intégration de fluoropolymères empêchent les particules de liquide de refroidissement de se déposer dans les cavités des charnières. Les tubes de câble fermés protègent complètement les assemblages dynamiques internes des copeaux de coupe brûlants, mais le poids supplémentaire des outils et des matériaux se reflète directement dans des structures de coûts plus élevées.
Normes de salle blanche et gestion des particules
Les installations de fabrication de semi-conducteurs, pharmaceutiques et d'affichage à écran plat exigent des systèmes certifiés selon les classifications de salle blanche ISO 14644-1. Les chaînes de traction ouvertes standard génèrent des micro-particules par le contact de friction continu des broches tournant à l'intérieur de leurs alésages respectifs lors de l'articulation des maillons.
Les systèmes de gestion de câbles classés pour salles blanches résolvent ce problème en remplaçant les joints à goupille standard par des toiles de charnière élastomériques flexibles et sans usure, ou en scellant les joints dans des pods synthétiques à faible friction propriétaires. Répondre aux exigences de propreté de la classe ISO 1 implique un emballage de fabrication en salle blanche, un nettoyage ultrasonique des pièces et une documentation de vérification spécialisée, entraînant une prime substantielle par rapport aux transporteurs de plancher d'atelier généraux.
Coût total de possession : Approvisionnement vs. Performance opérationnelle
Les ingénieurs en automatisation expérimentés reconnaissent que la facture d'achat initiale ne représente qu'un pourcentage fractionnaire des dépenses d'exploitation complètes d'une machine industrielle. Les temps d'arrêt dans les usines d'assemblage automobile, les terminaux de conteneurs automatisés et les cellules laser de précision accumulent fréquemment des coûts atteignant des milliers de dollars par minute.
Analyser la valeur à long terme par rapport au prix de la chaîne de traction nécessite d'évaluer le temps moyen entre les pannes (MTBF) et les cycles de vie prédictifs. Lorsqu'un transporteur sous-dimensionné ou fabriqué de manière sous-optimale échoue, la cascade de pannes mécaniques suit un chemin prévisible :
Le chien d'arrêt de liaison se coupe sous une contrainte de flexion dynamique, provoquant un affaissement du transporteur au-delà des dégagements acceptables.
Le transporteur affaissé se coince sur une saillie de cadre, un élément structurel ou une ligne de chute pneumatique à l'intérieur de l'enveloppe de la machine.
La chaîne se plie brusquement, tirant des câbles servo à flexion continue dynamique au-delà de leur rayon de courbure dynamique minimum autorisé.
Les conducteurs en cuivre se durcissent par le travail, subissent un rétrécissement localisé et développent des micro-fissures à haute résistance, entraînant des bruits de signal intermittents, des défauts de perte de phase de l'encodeur ou des courts-circuits directs entre la ligne et la terre.
Investir dans des transporteurs de câbles de qualité supérieure avec des rayons optimisés, des soulagements de contrainte modulaires assortis et des liaisons testées pour la fatigue élimine cette chaîne de vulnérabilité. Les solutions premium réduisent les frais d'installation totaux en incorporant un accès sans outil aux barres transversales, des couvercles dynamiques articulés et des schémas de partition préconfigurés qui réduisent considérablement les durées d'installation, de tirage de faisceau et de mise en service.
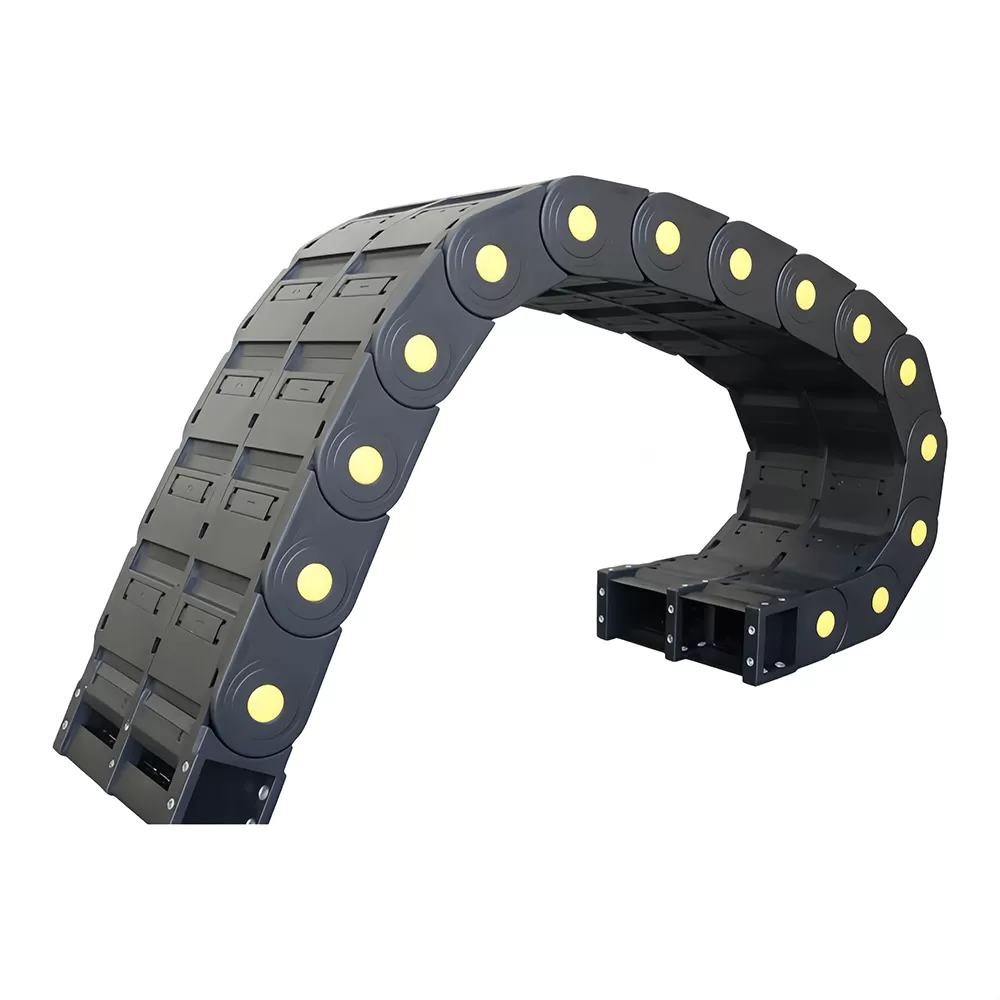
Assurance qualité de fabrication et normes architecturales
Le processus de fabrication détermine la résistance des liaisons dynamiques à la fatigue cyclique sur 10 millions à 30 millions de cycles de flexion. Les composants premium subissent des tests empiriques rigoureux, y compris des tests linéaires de traction-poussée continus, des simulations de contraintes de torsion et des tests de chute à haute fréquence sous des charges de charge complète.
Les fabricants comme QUNHUI conçoivent ces systèmes en utilisant une analyse par éléments finis (FEA) avancée pour détecter les concentrations de stress le long des zones de transition de rayon des liaisons dynamiques. En redistribuant les épaisseurs internes des toiles et en élargissant la surface de contact des goupilles de charnière emboîtables, les contraintes de cisaillement internes sont minimisées aux points de retournement dynamique.
Les options haut de gamme fournies par QUNHUI maintiennent la rectitude structurelle sur des courses linéaires prolongées, atténuant les motifs de fouettement serpentins latéraux qui détruisent prématurément les panneaux latéraux de liaison du transporteur et les câbles internes dynamiques. Adhérer à ces méthodologies de fabrication strictes nécessite un investissement en capital dans des machines de mesure de coordonnées multi-axes continues (CMM) et des bancs d'essai d'endurance dynamique, se traduisant directement par des performances fiables sur le terrain.
Questions Fréquemment Posées
Pourquoi un support en acier inoxydable de taille identique coûte-t-il significativement plus cher qu'un support en polymère renforcé ?
Les supports en acier inoxydable (comme AISI 304 ou 316) nécessitent des flux de fabrication en plusieurs étapes, y compris la découpe au laser à fibre de précision, le formage par presse-plieuse hydraulique CNC, le débourrage mécanique et la passivation chimique spécialisée pour prévenir la formation d'oxyde localisée. L'assemblage implique un rivetage manuel ou semi-automatisé de goupilles de forte épaisseur plutôt que l'assemblage rapide et en une seule étape possible avec des polymères moulés par injection. Le coût des matières premières des alliages nickel-chrome est également considérablement plus élevé que celui des composés polyamide techniques.
Quelles variables opérationnelles causent la plus grande variance de prix d'une chaîne de traction parmi les fournisseurs industriels ?
Le principal moteur opérationnel est la combinaison de la longueur de déplacement dynamique et du poids de charge non supportée. À mesure que la charge et le déplacement augmentent, la chaîne ne peut pas se fier à des joints simples à goupille unique ; elle nécessite des architectures à double goupille, des butées épaisses, des plaques latérales à large écartement et souvent des systèmes de goulottes de guidage externes continues. Les exigences en matière de matériaux spécialisés—telles que la conformité ISO Classe 1 en salle blanche, la protection ESD ou les modifications pour des températures extrêmement basses—introduisent également des augmentations de prix composées.
Comment la longueur non supportée dicte-t-elle la conception mécanique interne ?
Lorsqu'un support fonctionne sans support, son poids mort total et sa charge interne sont soutenus exclusivement par les butées mécaniques moulées avec précision situées sur les maillons adjacents. Pour prolonger la longueur non supportée sans affaissement structurel, la surface des butées doit s'agrandir, augmentant l'entraxe des maillons et l'épaisseur globale de la plaque. Cela exige une augmentation massive de la masse de polymère brut par mètre linéaire pour garantir que la chaîne reste plate et ne s'affaisse pas dans l'enveloppe de déplacement inférieure.
Est-il possible de réduire les coûts en spécifiant des barres transversales continues au lieu de barres transversales ouvrantes ?
Bien que les maillons fermés non ouvrants offrent une réduction marginale du coût d'achat unitaire en raison de moules d'injection plus simples, ils augmentent considérablement les coûts de main-d'œuvre en aval. Les conceptions non ouvrantes obligent les techniciens à faire passer manuellement de longs câbles de harnais pré-connectés encombrants à travers toute la longueur de la chaîne lors de l'assemblage initial et de l'entretien ultérieur. Opter pour des barres transversales qui s'ouvrent le long des rayons intérieurs et extérieurs réduit considérablement les coûts de main-d'œuvre d'assemblage et de service sur le terrain, offrant une économie opérationnelle nette.
Comment les poids de remplissage des câbles et les règles de disposition internes influencent-ils le rayon de courbure requis ?
Chaque câble dynamique à flexion continue présente un rayon de courbure dynamique minimum spécifié par le fabricant (souvent entre 7,5x et 12,5x le diamètre extérieur du câble). Le rayon de courbure de la chaîne de traction doit être égal ou supérieur à la plus grande exigence de rayon minimum parmi tous les conduits enfermés. Si des tuyaux hydrauliques lourds partagent l'espace, leur rigidité et les pics de pression imposent des rayons de courbure de support plus grands, ce qui augmente les dimensions des plaques latérales des maillons et la masse totale de la piste.
Quelle documentation doit être fournie avant de comparer les devis des fournisseurs pour un prix réaliste de chaîne de traction ?
Un devis précis nécessite des profils opérationnels mécaniques et environnementaux complets. Vous devez fournir la distance totale de déplacement, la vitesse maximale, l'accélération dynamique, le poids de charge par mètre, le rayon de courbure minimum requis, les contraintes dimensionnelles dans l'enveloppe de la machine et les conditions environnementales ambiantes (telles que l'exposition au liquide de refroidissement, les types de particules ambiantes et les plages de température). Des profils de spécification incomplets conduisent souvent à des devis sous-évalués pour des composants sous-conçus qui échouent inévitablement sous de véritables cycles de service opérationnels.
Consultation en ingénierie et spécifications techniques
Le dimensionnement précis d'un porte-câble industriel nécessite une corrélation absolue entre la physique mécanique et la technologie des matériaux. Le rayon de courbure, la compartimentation intérieure, les tolérances de jeu, la résistance au cisaillement des goupilles et la dynamique de poussée-tirage doivent être modélisés de manière holistique pour garantir une fiabilité mécanique soutenue au cours des cycles opérationnels continus.
Les ingénieurs d'application cherchant à rationaliser la conception des machines et à équilibrer les budgets de projet peuvent consulter des spécialistes techniques chez QUNHUI pour configurer des architectures de pistes de câbles robustes et spécifiques à l'application. Fournir des métriques opérationnelles, des poids de remplissage, des profils d'accélération, et des conditions thermiques permet aux équipes d'ingénierie de calculer des valeurs de charge mécanique exactes, des limites de fléchissement structurel et des paramètres de flexion continue. Envoyez vos spécifications fonctionnelles complètes et vos paramètres système aujourd'hui pour recevoir une évaluation mécanique vérifiée et un prix compétitif pour votre application de fabrication industrielle.