

Dynamische Kabelmanagementsysteme dienen als das strukturelle Gefäßsystem der modernen industriellen Automatisierung, CNC-Bearbeitungszentren, Robotik und schweren Materialhandhabungsportalen. In diesen Hochlastumgebungen erfordert die Bewertung eines Zugkettpreises weit mehr als den Vergleich von Einzelposten-Katalogangeboten. Der Erwerb eines industriellen Kabelträgers – auch bekannt als Energiekette, Zugkette oder Kabelbahn – erfordert einen analytischen Ansatz, der die anfänglichen Investitionskosten mit mechanischen Verschleißraten, Umweltbeständigkeit und betrieblicher Langlebigkeit in Beziehung setzt.
Die Auswahl des falschen Energieträgers führt unweigerlich zu lokalen Linkbrüchen, Scherfehlern bei Stift und Bohrung, beschädigter interner Leiterisolierung und katastrophalen ungeplanten Produktionsstopps. Spezifizierende Ingenieure und Beschaffungsspezialisten müssen die zugrunde liegenden Entwurfseigenschaften, Fertigungsprozesse und kontinuierlichen Flexdynamiken analysieren, die die Marktpreise bestimmen. Die Analyse dieser kritischen Variablen stellt sicher, dass Maschinenbauer ein optimales Gleichgewicht zwischen struktureller Widerstandsfähigkeit und Komponenten kosten erreichen.
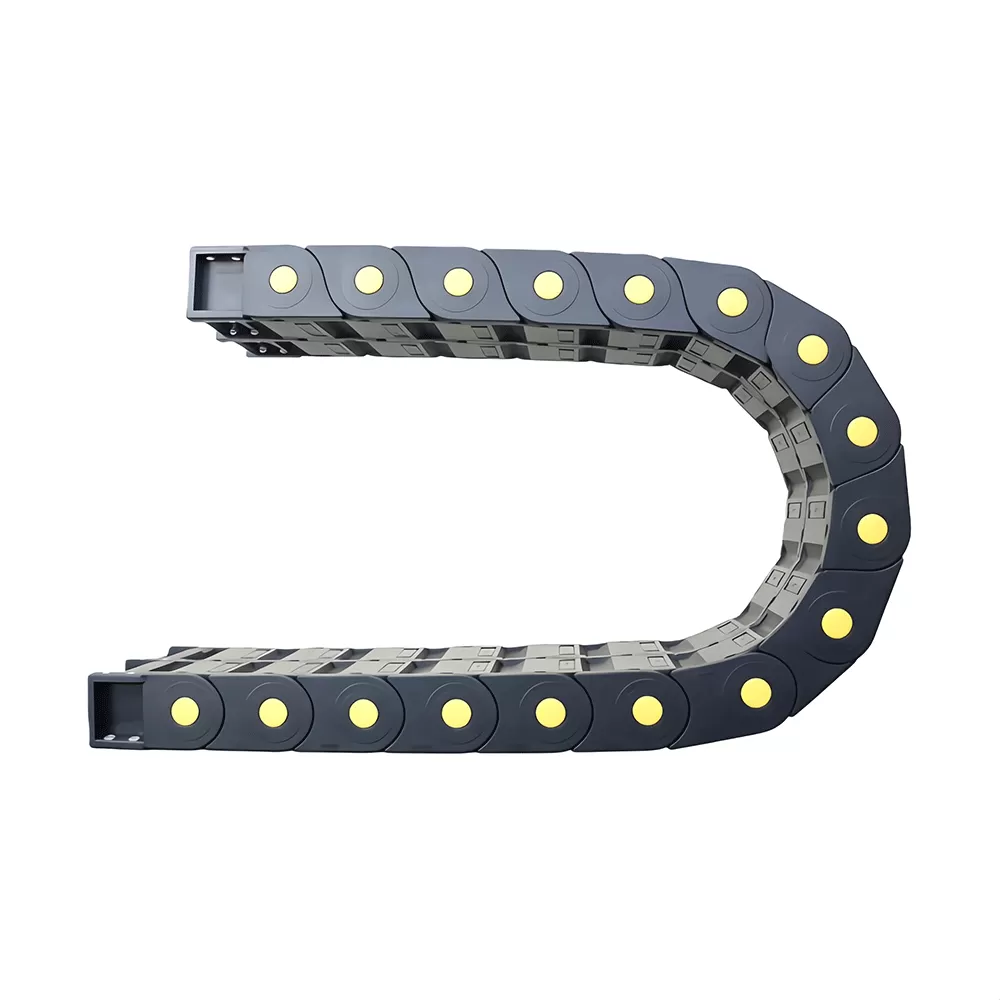
Grundlegende Kostentreiber in dynamischen Kabelträgersystemen
Jedes kommerzielle Angebot für einen automatisierten Kabelträger spiegelt präzise mechanische Einschränkungen, Rohmaterialzusammensetzungen und Fertigungskomplexitäten wider. Die Bewertung des tatsächlichen Zugkettpreises erfordert eine Aufschlüsselung dieser Basisproduktionselemente, um zu verstehen, warum oberflächlich identische Träger unter anhaltender Mehrachsenbeschleunigung unterschiedlich abschneiden.
Rohmaterialformulierungen und Polymer-Synthese
Die primäre Basis für die Preisgestaltung beginnt auf molekularer Ebene. Standarddynamische Kabelketten verwenden technische Thermoplasten, überwiegend Polyamid 66 (PA66). Niedrigere Einheiten verlassen sich auf recycelte oder nicht verstärkte Polymere, die unter thermischen Schwankungen keine dimensionsstabile Leistung bieten. Premium-Träger verwenden jungfräuliche PA66-Verbindungen, die mit chemisch gebundenen, silanbehandelten Glasfasern modifiziert sind, die typischerweise zwischen 15 % und 35 % des Volumens ausmachen.
Diese Faserverstärkung erhöht die Zugfestigkeit und den Biege-Modul des Materials, was direkt ein strukturelles Durchhängen über längere Strecken verhindert. Spezialisierte Mischprozesse führen Additive ein, um spezifische betriebliche Gefahren zu managen:
Tribologische Modifikatoren: Mikroverkapselte feste Schmierstoffe, wie Polytetrafluorethylen (PTFE) oder Molybdändisulfid, die direkt in die Polymermatrix integriert sind, um die Reibung an Gelenkbolzen, Betriebsgeräusche und die Partikelbildung an Scharnierpunkten zu reduzieren.
Halogenfreie Flammschutzmittel: Additive, die entwickelt wurden, um strengen Entflammbarkeitsstandards, wie UL94 V-0, zu entsprechen, die für geschlossene Umgebungen und spezialisierte Fahrzeugsysteme unerlässlich sind.
Leitfähige Kohlenstoffnanoröhren oder Kohlenstofffasern: Verbindungen, die formuliert wurden, um eine konsistente Oberflächenresistivität (typischerweise 104 bis 108 Ohm) zu erreichen, um eine kontinuierliche elektrostatistische Entladung (ESD) in Halbleiterfertigungsumgebungen sicherzustellen.
Jedes Additivpaket erhöht die Mischkosten erheblich und treibt die Rohmaterialausgaben weit über die von utility-grade Kunststoffharzen hinaus, was den anfänglichen Zugkettpreis bereits ab der Formgebungsphase direkt beeinflusst.
Werkzeuggenauigkeit, Spritzguss und Werkzeugarchitektur
Die strukturelle Integrität jedes Trägers hängt vom Design der Spritzgussform, dem Management der Zykluszeiten und der hydraulischen Spannungsgenauigkeit ab. Präzisionsformen integrieren komplexe Seitenbewegungen, um unterbrochene Stopper, Kreuzscharnier-Schnittstellen und Schnappverschluss-Hohlräume zu bilden. Hochgenaue Verbindungspins und Bohrungen erfordern eine Mikron-genaue Formgenauigkeit, um die Bildung von Grat, unrunden Bohrungen und lokalisierten Sinkmarken zu verhindern.
Bei Hochgeschwindigkeitszyklen müssen die Kühlkanäle der Form eine gleichmäßige thermische Dissipation über die Geometrie des Trägers aufrechterhalten. Ungleichmäßige Kühlung führt zu inneren Restspannungen, die sich als gerichtete Verformungen über lange Kettenanordnungen manifestieren. Die Produktionsamortisationen von hochhohligen, heißkanalgehärteten Werkzeugstahlformen (wie H13 oder S7 Werkzeugstähle) tragen erheblich zur Basis-Kostenstruktur industrieller Komponenten im Vergleich zu generischen Handelsformen bei.
Mechanische Spezifikationen, die den Preis von Schleppketten bestimmen
Mit steigenden mechanischen Anforderungen muss die Geometrie des Trägers weiterentwickelt werden, um höheren kontinuierlichen mechanischen Lasten standzuhalten. Maschinenbauingenieure müssen die Grenzwerte identifizieren, an denen ein Standardprofilträger nicht mehr ausreicht, was ein Upgrade auf spezialisierte, kostenintensivere mechanische Designs erfordert.
Hubhöhe, Kinematik und mechanisches Durchhängen
Die Mechanik des Trägers fällt in unterschiedliche Betriebsprofile basierend auf Installationsabstand und Unterstützungsbedingungen:
Selbsttragender Hub: Der obere Lauf des Trägers gleitet, ohne den unteren Lauf zu berühren. Strukturelle Stopper an jedem Glied absorbieren das Kragmoment. Mit zunehmender ungestützter Länge steigt das Biegemoment am festen Halter exponentiell an, was massive Seitenplatten und dickere Querschnitte sowie eine erhöhte Materialmasse erforderlich macht.
Gleitende Anwendungen: Über lange Hublängen (häufig über 6 bis 10 Meter) berührt der obere Lauf direkt den unteren Lauf und gleitet über ihn. Diese Konfiguration erfordert integrierte Gleitsohlen oder hochmolekulare Polyethylen (UHMW-PE) Verschleißpads sowie spezielle Metallführungsrinnen.
Dynamische Beschleunigung und Geschwindigkeit: Beschleunigte Profile, die 50 m/s2 überschreiten, und Geschwindigkeiten über 5 m/s üben immense Zentrifugal- und Trägheitskräfte auf die Gelenkpunkte der Glieder aus. Das Management dieser Kräfte erfordert Dual-Pin-Konfigurationen, verstärkte Verbindungsstellen und dynamische Stoßdämpfungszonen, die den Preis der dynamischen Schleppkette im Vergleich zu Niedriggeschwindigkeits-Nutzungsbahnen erhöhen.
Innere Querschnittsgeometrie und Kompartimentierung
Der interne Fußabdruck eines Trägers bestimmt die Breite der Glieder, das Design der Querstangen und die Anordnung der Separatoren. Einfache offene Rahmenketten verwenden feste oder schnappbare Querstangen auf einer Seite. Komplexe Automatisierungsanordnungen erfordern öffnungsfähige Querstangen sowohl an den inneren als auch an den äußeren Radien, um die Montage und Wartung von Feldkabeln zu erleichtern.
Unkontrolliertes internes Kabelreiben stellt einen Hauptfaktor für den elektrischen Kernfehler dar. Die interne Kompartimentierung erfordert vertikale Trennwände, horizontale Regale und modulare Zugentlastungskämme. Bearbeitete oder geformte strukturelle Separatoranordnungen erhöhen die Anzahl der Komponenten und den Montageaufwand, was direkt zu den Kosten der endgültigen Systemkonfiguration beiträgt.
Metallurgische Varianten: Stahl und hybride Strukturssysteme
Polymerkettensysteme bewältigen einen großen Teil der allgemeinen Automatisierungsaufgaben, jedoch erfordern schwere industrielle Umgebungen Metallsysteme. Stahlträger befinden sich aufgrund der Rohmaterialkosten, des Stanzens, Laserschneidens, Beschichtens und spezialisierter Bearbeitungsoperationen in einer völlig anderen Preiskategorie.
| Materialkonstruktion | Primäre mechanische Stärken | Betriebsbeschränkungen | Relativer Beschaffungskostenbereich |
|---|---|---|---|
| Glasgefülltes Polyamid (PA66-GF) | Niedrige Trägheit, chemische Beständigkeit, leiser Betrieb, Steckmontage | Temperaturgrenze ~120°C, niedrigere endgültige Zugfestigkeit als Stahl | Basislinie / Wirtschaftlich bis Moderat |
| Verzinkter Kohlenstoffstahl | Massive strukturelle Tragfähigkeit, breite ungestützte Längen, Spanresistenz | Hohe operationale Trägheit, erfordert Schmierung, Korrosionsanfälligkeit | Zwischen bis Hoch (2,5x – 4x Polymer) |
| Edelstahl (AISI 304 / 316) | Extreme Korrosionsbeständigkeit, hohe Zugfestigkeit, bis zu 600°C Grenzen | Schwere dynamische Masse, niedrige maximale Beschleunigungsprofile, Neigung zu Kleben | Premium (5x – 9x Polymer) |
| Hybrid (Aluminiumquerträger + Polymerverbindungen) | Anpassbare interne Breiten ohne neue Formwerkzeuge, geringe Masse, starres Rahmen | Galvanische Kompatibilitätsüberlegungen, modulare Gelenkkomplexität | Moderat bis Hoch (1,8x – 3x Polymer) |
Schwere metallurgische Träger finden Anwendung in großen CNC-Gantry-Systemen, Stahlwerk-Schrottkranen, Offshore-Bohrplattformen und Gießereien. In diesen Bereichen würden brennend heißer Schlacke, kontinuierliche metallische Späne und schwere hydraulische Lasten sofort Kunststoff-Seitenplatten gefährden. Die verlängerten Fertigungszyklen, die für das Laserschneiden von hochgradigem Stahlverbindungen, präzises Stanzen, robotergestütztes Nietverbindungen und Passivierungsbehandlungen erforderlich sind, bestimmen die höheren Kapitalstufen dieser extremen Baugruppen.
Umweltbetriebsbedingungen und Formulierungskosten
Die Umgebungsbetriebsbedingungen erfordern maßgeschneiderte Materialänderungen. Standardtechnikketten, die in feindlichen Umgebungen installiert sind, verschlechtern sich schnell durch mechanische Härtung, chemische Sprödigkeit oder Scharniererosion.
Thermische Extreme und chemische Beständigkeit
Kaltlagerlogistik, arktische Bohrmaschinen und Luft- und Raumfahrt-Testkammern erfordern spezialisierte schlagzäh modifizierte Polymere, die unter -40°C Zähigkeit beibehalten. Standard-PA66 wird bei diesen Temperaturen außerordentlich spröde, was zu einem Stop-Dog-Bruch bei plötzlicher dynamischer Beschleunigung führt. Im Gegensatz dazu erfordern Betriebsumgebungen in der Nähe von thermischen Öfen, Schmelzöfen oder Glasherstellungsanlagen modifizierte Hochtemperatur-Polymermatrixen, die kontinuierlich die Zugfestigkeit bei 130°C bis 160°C aufrechterhalten.
Chemische Exposition diktiert zudem die technischen Anforderungen. Anlagen, die aggressive Kühlmittel, Hydraulikflüssigkeiten, Schneidöle und alkalische Reinigungen verwalten, benötigen Polymere, die Umwelteinflüssen standhalten (ESC). Besondere Dichtkonfigurationen, vollständig geschlossene Designgeometrien (Rohre statt offener Verbindungsdesigns) und Fluorpolymerintegration verhindern, dass Kühlmittelpartikel in die Scharnierhöhlen eindringen. Geschlossene Kabelrohre schützen interne dynamische Baugruppen vollständig vor glühend heißem Schneidspänen, jedoch spiegeln sich die zusätzlichen Werkzeuge und das Materialgewicht direkt in höheren Kostenstrukturen wider.
Reinraumstandards und Partikelmanagement
Halbleiter-, Pharma- und Flachbildschirmherstellungsanlagen erfordern Systeme, die nach ISO 14644-1 Reinraumklassifikationen zertifiziert sind. Standard offene Zugketten erzeugen Mikro-Partikel durch den kontinuierlichen Reibungskontakt von Stiften, die sich während der Verbindungsartikulation in ihren jeweiligen Bohrungen drehen.
Reinraum-zertifizierte Kabelmanagementsysteme lösen dieses Problem, indem sie standardmäßige Stiftgelenke durch flexible, verschleißfreie elastomerische Scharnier-Webs ersetzen oder die Gelenke innerhalb proprietärer, reibungsarmer synthetischer Pods abdichten. Die Einhaltung der ISO Klasse 1 Sauberkeit umfasst die Herstellung von Reinraumverpackungen, ultraschallbasierte Teilereinigung und spezialisierte Verifizierungsdokumentation, was zu einem erheblichen Aufpreis im Vergleich zu allgemeinen Werkstattträgern führt.
Gesamtkosten des Eigentums: Beschaffung vs. Betriebskosten
Erfahrene Automatisierungsingenieure erkennen, dass die anfängliche Kaufrechnung nur einen Bruchteil der gesamten Betriebskosten einer Industrieanlage darstellt. Ausfallzeiten in Automobilmontagewerken, automatisierten Containerterminals und präzisen Laserzellen summieren häufig Kosten, die Tausende von Dollar pro Minute erreichen.
Die Analyse des langfristigen Wertes im Vergleich zum Kaufpreis der Zugkette erfordert die Bewertung der mittleren Zeit zwischen Ausfällen (MTBF) und prädiktiven Lebenszykluszyklen. Wenn ein unterdimensionierter oder suboptimal hergestellter Träger ausfällt, folgt die Kaskade mechanischer Ausfälle einem vorhersehbaren Verlauf:
Der Verbindungsstopfen bricht unter dynamischem Biegestress, was dazu führt, dass der Träger über akzeptable Abstände hinaus durchhängt.
Der durchhängende Träger verhakt sich an einer Rahmenvorsprung, einem Strukturelement oder einer pneumatischen Absenklinie innerhalb des Maschinenumfelds.
Die Kette verzieht sich abrupt und zieht dynamische kontinuierlich-flexible Servokabel über ihren minimal zulässigen dynamischen Biegeradius hinaus.
Kupferleiter verhärten sich, erfahren lokale Einschnürungen und entwickeln hochresistente Mikrorisse, die in intermittierendem Signalrauschen, Encoder-Phasenverlustfehlern oder direkten Leitungs-zu-Erde-Kurzschlüssen enden.
Die Investition in höherwertige Kabelträger mit optimierten Radien, abgestimmten modularen Zugentlastungen und ermüdungsgestesteten Verbindungen beseitigt diese Verwundbarkeitskette. Premiumlösungen senken die Gesamtkosten für die Installation, indem sie werkzeugfreien Zugangs zu Querträgern, schwenkbaren dynamischen Abdeckungen und vorkonfigurierten Trennschemata integrieren, die die Installations-, Kabelzieh- und Inbetriebnahmezeiten erheblich reduzieren.
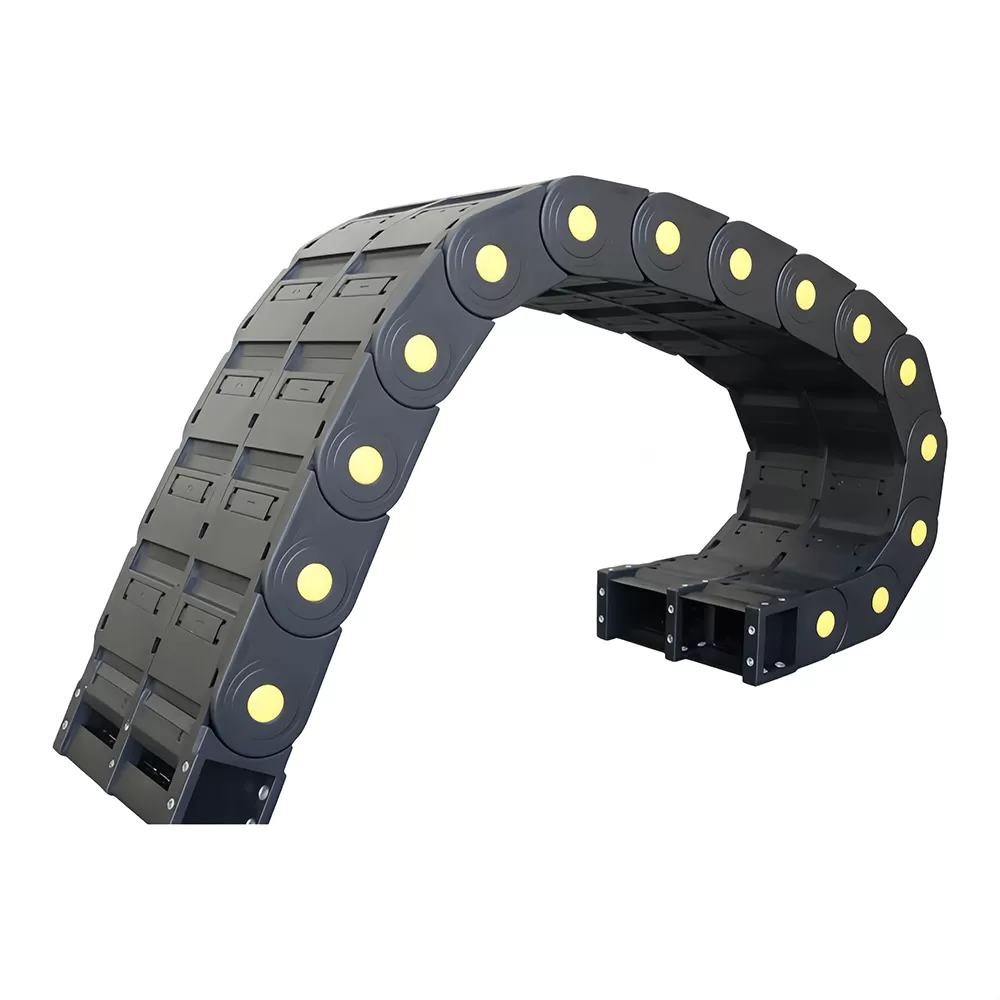
Qualitätssicherung in der Fertigung und architektonische Standards
Der Fertigungsprozess bestimmt, wie gut dynamische Verbindungen zyklischer Ermüdung über 10 Millionen bis 30 Millionen Biegezyklen standhalten. Premiumkomponenten durchlaufen strenge empirische Tests, einschließlich kontinuierlicher Zug-Druck-Tests, torsionaler Belastungssimulationen und Hochfrequenz-Absturztests unter Volllast.
Hersteller wie QUNHUI konstruieren diese Systeme unter Verwendung fortschrittlicher Finite-Elemente-Analyse (FEA), um Spannungskonzentrationen entlang der Radiusübergangsbereiche dynamischer Verbindungen zu erkennen. Durch die Umverteilung der inneren Webdicken und die Vergrößerung der Kontaktfläche von verzahnten Scharnierstiften werden die inneren Scherkräfte an den dynamischen Umkehrpunkten minimiert.
Hochwertige Optionen, die von QUNHUI bereitgestellt werden, erhalten die strukturelle Geradheit über verlängerte lineare Hübe und mindern laterale serpentinenartige Wellenmuster, die sowohl die Seitenplatten des Trägers als auch die dynamischen internen Kabel vorzeitig zerstören. Die Einhaltung dieser strengen Fertigungsmethoden erfordert Investitionen in kontinuierliche multi-achsige Koordinatenmessmaschinen (CMM) und dynamische Ermüdungsteststände, was sich direkt in einer zuverlässigen Leistung im Feld niederschlägt.
Häufig gestellte Fragen
Warum kostet ein identisch großer Träger aus Edelstahl erheblich mehr als ein verstärkter Polymerträger?
Edelstahlträger (wie AISI 304 oder 316) erfordern mehrstufige Fertigungsprozesse, einschließlich präziser Faserlaserschneidung, CNC-hydraulischem Biegen, mechanischem Entgraten und spezieller chemischer Passivierung, um die Bildung lokalisierter Oxide zu verhindern. Die Montage erfolgt durch manuelles oder halbautomatisiertes Rivettieren von schweren Stiften anstelle der schnellen, einstufigen automatisierten Snap-Fit-Montage, die mit spritzgegossenen Polymeren möglich ist. Die Rohmaterialkosten für Nickel-Chrom-Legierungen sind auch erheblich höher als die für technische Polyamid- Verbindungen.
Welche Betriebsvariablen verursachen die größte Preisspanne für eine Zugkette bei industriellen Lieferanten?
Der größte betriebliche Treiber ist die Kombination aus dynamischer Reiselänge und ungestütztem Nutzlastgewicht. Wenn Nutzlast und Reise zunehmen, kann die Kette nicht auf einfache Einzelstiftgelenke angewiesen werden; sie erfordert Doppelstiftarchitekturen, dickwandige Stopfhunde, breite Seitenplatten und oft kontinuierliche externe Führungsrinnen. Spezielle Materialanforderungen – wie Sauberraum ISO Klasse 1, ESD-Schutz oder extreme Niedertemperatur- Modifikationen – führen zusätzlich zu Preiserhöhungen.
Wie bestimmt die ungestützte Länge das interne mechanische Design?
Wenn ein Träger ungestützt arbeitet, wird sein gesamtes Eigengewicht und die interne Nutzlast ausschließlich von den präzise geformten mechanischen Stopfhunden auf benachbarten Gliedern getragen. Um die ungestützte Länge ohne strukturelles Durchhängen zu verlängern, muss die Fläche der Stopfhunde vergrößert werden, was den Abstand der Glieder und die Gesamtdicke der Platte erhöht. Dies erfordert eine massive Erhöhung der Rohpolymermasse pro laufendem Meter, um sicherzustellen, dass die Kette flach bleibt und nicht in den unteren Reisebereich durchhängt.
Ist es möglich, die Kosten zu senken, indem man durchgehende Querstangen anstatt öffnender Querstangen spezifiziert?
Während geschlossene, nicht öffnende Glieder eine marginale Reduzierung der Einheitspreise aufgrund einfacher Spritzgussformen bieten, erhöhen sie drastisch die nachgelagerten Arbeitskosten. Nicht öffnende Designs zwingen Techniker, lange, sperrige vorkonfektionierte Kabel durch die gesamte Kettenlänge während der ersten Montage und der anschließenden Wartung manuell zu fischen. Die Wahl von Querstangen, die entlang der inneren und äußeren Radien öffnen, reduziert signifikant die Montage- und Wartungsarbeitskosten vor Ort und bietet eine netto betriebliche Einsparung.
Wie beeinflussen Kabelfüllgewichte und interne Layout-Regeln den erforderlichen Biegeradius?
Jedes dynamische kontinuierlich flexiblen Kabel verfügt über einen vom Hersteller angegebenen minimalen dynamischen Biegeradius (oft zwischen 7,5x und 12,5x dem äußeren Kabeldurchmesser). Der Biegeradius der Zugkette muss den größten minimalen Radiusanforderungen unter allen geschlossenen Leitungen entsprechen oder diese übertreffen. Wenn schwere hydraulische Schläuche den Raum teilen, erfordern ihre Steifigkeit und Druckspitzen größere Biegeradien für den Träger, was die Abmessungen der Seitenplatten und die gesamte Trackmasse erhöht.
Welche Dokumentation sollte bereitgestellt werden, bevor man Lieferantenangebote für einen realistischen Preis einer Zugkette vergleicht?
Eine genaue Angebotsanfrage erfordert umfassende mechanische und umwelttechnische Betriebsprofile. Sie sollten die gesamte Reisedistanz, die maximale Geschwindigkeit, die dynamische Beschleunigung, das Nutzlastgewicht pro Meter, den minimal erforderlichen Biegeradius, die dimensionalen Einschränkungen innerhalb des Maschinenumfelds und die Umgebungsbedingungen (wie Kühlmittelbelastung, Umgebungspartikelarten und Temperaturbereiche) angeben. Unvollständige Spezifikationsprofile führen oft zu unrealistisch niedrigen Angeboten für unterdimensionierte Komponenten, die unvermeidlich bei echten Betriebszyklen versagen.
Ingenieurdienstleistungen und technische Spezifikationen
Die präzise Dimensionierung eines industriellen Kabelträgers erfordert eine absolute Korrelation zwischen mechanischer Physik und Materialtechnologie. Biegeradius, innere Abgrenzungen, Spielräume, Scherfestigkeit der Stifte und Zug-Druck-Dynamik müssen ganzheitlich modelliert werden, um eine nachhaltige mechanische Zuverlässigkeit über kontinuierliche Betriebszyklen zu gewährleisten.
Anwendungsingenieure, die das Maschinendesign optimieren und Projektbudgets ausgleichen möchten, können sich an technische Spezialisten bei QUNHUI wenden, um robuste, anwendungsspezifische Kabelbahnarchitekturen zu konfigurieren. Die Bereitstellung von Betriebskennzahlen, Füllgewichten, Beschleunigungsprofilen und thermischen Bedingungen ermöglicht es den Ingenieurteams, genaue mechanische Lastwerte, strukturelle Durchbiegungsgrenzen und kontinuierliche Flexparameter zu berechnen. Senden Sie noch heute Ihre umfassenden Funktionsspezifikationen und Systemparameter, um eine verifizierte mechanische Bewertung und einen wettbewerbsfähigen Preis für Ihre industrielle Fertigungsanwendung zu erhalten.