

Hocheffiziente subtraktive Fertigung erfordert kontinuierliche, ungehinderte Betriebszyklen. CNC-Drehzentren, Fräsmaschinen und Mehrachsen-Bearbeitungszentren erzeugen erhebliche Mengen an metallischen Spänen, Drehabfällen und feinen Partikeln. Wenn dieser angesammelte Abfall nicht verwaltet wird, verursacht er thermische Verzerrungen, beschädigt Präzisionswerkstücke und führt zu Werkzeugbruch. Die Implementierung eines zuverlässigen Chip-Schneckenförderers ist eine praktische Methode, um Abfälle kontinuierlich aus dem Bearbeitungsbereich zu evakuieren. Als Hersteller industrieller Ausrüstung entwirft und fertigt QUNHUI diese Systeme, um Fertigungseinrichtungen zu helfen, konsistente Betriebsabläufe aufrechtzuerhalten.
Die Auswahl der Abfallbeseitigungsgeräte beeinflusst direkt die Zuverlässigkeit von automatisierten Produktionslinien. Ein gut gestalteter Chip-Schneckenförderer, auch als Schneckenförderer bezeichnet, bietet eine kompakte Grundfläche und mechanische Einfachheit, was ihn zur bevorzugten Wahl für die Integration in enge Werkzeugmaschinenkonfigurationen macht. Das Verständnis der mechanischen Variablen, der Materialhandhabungsdynamik und der strukturellen Konfigurationen dieser Systeme ist notwendig, um optimale Leistung in automatisierten Industrieumgebungen zu erreichen.
Mechanische Konfiguration: Mit Welle vs. Ohne Welle Schneckendesigns
Der zentrale Betriebsmechanismus eines Chip-Schneckenförderers basiert auf einem rotierenden schraubenförmigen Flügel, der in einer Rinne oder einem Rohr untergebracht ist. Dieser Mechanismus schiebt das Material physisch entlang der Länge des Förderers. Abhängig von den physikalischen Eigenschaften der bearbeiteten Metallspäne müssen Ingenieure zwischen einer Wellen- oder einer wellenlosen Konfiguration wählen. Jedes Design bietet unterschiedliche mechanische Verhalten, die für bestimmte Arten von Fertigungsabfällen geeignet sind.
Schneckenförderer mit Welle
In einer Wellenkonfiguration sind die schraubenförmigen Flügel an einem zentralen Strukturrohr geschweißt. Diese zentrale Welle bietet hohe torsionale Steifigkeit, sodass das System längere Distanzen ohne Zwischenlager überbrücken kann, die zu Punkten der Materialansammlung werden können. Dieses Design ist sehr effektiv für den Transport von losen, granulatartigen Materialien, feinen Gusseisen-Spänen, Messingabfällen und kleinen Metallteilen. Die starre zentrale Welle stellt sicher, dass die Schnecke ihre lineare Ausrichtung unter Last beibehält, wodurch das Potenzial für Gehäusekontakt und physikalischen Verschleiß verringert wird.
Schneckenförderer ohne Welle
Im Gegensatz dazu beseitigen wellenlose Konfigurationen das zentrale Rohr und nutzen einen schwereren, verstärkten schraubenförmigen Flügel, der direkt auf einer verschleißfesten Auskleidung am Boden der Rinne ruht. Dieses Design mit offenem Zentrum bietet einen deutlichen Vorteil beim Umgang mit langen, kontinuierlichen, fadenartigen Nestspänen, die häufig beim Drehen von niedriglegierten Stählen und duktilen Materialien entstehen. Ohne eine zentrale Welle, um sich darum zu wickeln, bewegen sich fadenartige Späne frei entlang des Flugpfades, ohne Bindungen oder Blockaden zu verursachen. Das Fehlen einer zentralen Welle erhöht auch die volumetrische Kapazität des Förderers, sodass größere, unregelmäßige Klumpen von Abfallmaterial transportiert werden können.
| Mechanische Eigenschaft | Wellen Schnecken Konfiguration | Wellenlose Schnecken Konfiguration |
|---|---|---|
| Zentraler Kernstütze | Massives Stahlstrukturrohr | Keine (offenes Zentrum) |
| Primärer Späne-Typ | Feine, granulare, kurze Messing/Gusseisen Späne | Lang, kontinuierlich, faserig oder genestete Stahlspäne |
| Torsionsfestigkeit | Hoch; geeignet für lange Spannweiten | Moderat; hängt von der Dicke des äußeren Flugs ab |
| Verstopfungsneigung | Hoch bei der Handhabung von genesteten Spänen | Sehr niedrig; nicht haftende Operation |
| Rinnenverschleißdynamik | Minimal; Schraube wird an Lagern gestützt | Höher; Flug gleitet auf der Rinnenbeschichtung |
Späne-Eigenschaften und Förderauswahl-Mechanik
Die physikalische Metallurgie des Werkstückmaterials bestimmt die Konstruktionsanforderungen des Transportsystems. Metallspäne sind nicht einheitlich; sie variieren in Dichte, Geometrie, Schärfe und Ölgehalt. Ein von QUNHUI hergestellter Späneschneckenförderer ist darauf ausgelegt, diese unterschiedlichen Eigenschaften durch spezifische Modifikationen in der Flugsteigung, Rinnenform und Drehgeschwindigkeit zu handhaben.
Die Aluminiumbearbeitung erzeugt hochvolumige, niederdichte Späne, die dazu neigen, an Oberflächen aufgrund von statischer Elektrizität und Restschneidflüssigkeiten zu haften. Um Aluminiumansammlungen zu verhindern, können die Förderflüge poliert oder mit niedrigreibenden Materialien beschichtet werden. Die Steigung der Schraube wird typischerweise im Sammelbereich verbreitert, um den hohen volumetrischen Fluss von Aluminiumspänen ohne Kompression zu ermöglichen, was zu Packungen und letztendlich mechanischen Blockaden führen könnte.
Die Bearbeitung von Stahl und legiertem Stahl produziert hochfeste, abrasive Späne mit scharfen Kanten. Diese Materialien stellen eine kontinuierliche Verschleißherausforderung sowohl für die Förderflüge als auch für die Rinnen dar. Um dem entgegenzuwirken, werden hochverschleißfeste Verschleißschutzplatten aus Manganlegierungen oder gehärtetem Polyurethan innerhalb der Rinne installiert. Die Schraubenflüge selbst bestehen oft aus verschleißfesten Stählen, um sicherzustellen, dass der Förderer seine strukturelle Integrität über Millionen von Betriebszyklen hinweg beibehält.
Die Verarbeitung von Gusseisen und Messing stellt eine andere Herausforderung dar: die Produktion von extrem feinem, pulverförmigem Abfall. Diese Mikropartikel sinken auf den Boden von Kühlmittelbehältern und bilden einen dichten Schlamm, der Standardförderanlagen umgehen kann. Für diese Anwendungen ist der Späneschneckenförderer mit einer sehr feinen Steigung ausgelegt, um eine positive Verdrängung des feinen Sediments zu gewährleisten, und er wird häufig mit integrierter Trommelfiltration oder Selten-Erd-Magnetseparatoren gekoppelt, um das Kühlmittel vor der Rückführung zu reinigen.
Ingenieurtechnische Integration innerhalb von CNC-Maschinengehäusen
Die Integration eines Förderersystems in ein CNC-Werkzeug erfordert eine sorgfältige Berücksichtigung von Platz, Neigungswinkeln und Kühlmittelmanagement. Da moderne Maschinengehäuse einen kompakten Fußabdruck priorisieren, muss der Späneschneckenförderer direkt unter den Maschinenführungen oder im Gussbett passen. Dies lässt wenig Raum für sperrige Antriebssysteme oder übergroße Trichter.
Der Neigungswinkel des Entladeabschnitts ist ein wesentlicher Faktor für die Transport- effizienz. Während ein horizontaler Lauf Material mit minimalen mechanischen Verlusten transportiert, führt das Anheben der Späne auf eine Entladehöhe (häufig 1000 mm bis 1200 mm über Bodenhöhe, um Abfallbehälter zu räumen) zu gravitativen Widerständen. Mit zunehmendem Neigungswinkel, insbesondere über 25 Grad, haben lose Späne die Tendenz, rückwärts die Rinne hinunter zu rutschen. Um diesen durch die Schwerkraft verursachten Rückfall zu mildern, passen die Designer das Verhältnis von Steigung zu Durchmesser der Schraube an oder verwenden Dual-Flight-Konfigurationen im Neigungsbereich, um das Material effektiver einzufangen.
Kühlmittelkonservierung ist ein weiterer Faktor in B2B-Bearbeitungsumgebungen. Nasse Späne transportieren erhebliche Mengen teurer Schneidflüssigkeiten aus der Maschine. Die Fördertrichter müssen einen doppelten Zweck erfüllen: Feststoffe transportieren und gleichzeitig flüssiges Kühlmittel zurück in den Maschinenbehälter abfließen lassen. Dies wird erreicht, indem perforierte Wedge-Draht-Screens aus Edelstahl oder Rinnenablaufplatten unter dem Förderzufluss integriert werden. Diese Filtrationselemente lassen das Kühlmittel hindurch, während sie die festen Metallreste zurückhalten und das Flüssigkeitsgleichgewicht innerhalb der CNC-Maschine aufrechterhalten.
Behebung häufiger betrieblicher Engpässe
Industrielle Betriebe stehen bei der Bereitstellung von Förderschnecken vor mehreren häufigen Problemen. Die Analyse dieser Herausforderungen ermöglicht die Umsetzung präventiver Konstruktionsdesigns anstelle reaktiver Wartungsverfahren.
Späne-Nesting und Brückenbildung: Wenn lange Drehteile verwickelt sind, bilden sie große Strukturen, die über den Förderzufluss "brücken" und verhindern, dass neuer Abfall in die Schraube gelangt. Dies wird gelöst, indem integrierte mechanische Spänebrecher oder dualachsig arbeitende Zuführrollen am Trichtereingang installiert werden, um den Abfallstrom vorzubereiten.
Abnutzung und Riefenbildung: Feine, harte Partikel können sich zwischen dem Außendurchmesser des Schraubengangs und dem Innendurchmesser der Rinne verkeilen. Wenn der Abstand zu eng ist, führt dies zu Riefenbildung und hohem Reibungswiderstand. Die Aufrechterhaltung eines präzisen radialen Abstands von 3 mm bis 5 mm, kombiniert mit austauschbaren gehärteten Verschleißstreifen, erhält die Lebensdauer beider Komponenten.
Überlastung des Antriebssystems: Das versehentliche Eindringen fremder Objekte, wie fallende Werkstücke oder Werkzeugeinsätze, kann die Schraube sofort blockieren. Wenn der Antriebsmotor weiterhin Drehmoment anwendet, entsteht struktureller Schaden. QUNHUI integriert elektronische Drehmomentüberwachungsantriebe und mechanische Rutschkupplungen, die die Energie sofort trennen, wenn ein Hindernis erkannt wird, und so den mechanischen Antriebsstrang schützen.
Durch die Behebung dieser betrieblichen Engpässe in der Entwurfsphase wird die Gesamtzuverlässigkeit der Fertigungszelle aufrechterhalten. Der Fokus bleibt auf kontinuierlicher, unüberwachter Produktion, wodurch die Abhängigkeit von manuellen Eingriffen zur Beseitigung von Blockaden verringert wird.
Systemwartung und betriebliche Langlebigkeit
Die Aufrechterhaltung des Betriebs eines Späneschneckenförderers erfordert strukturierte präventive Wartungsprotokolle. Da diese Maschinen in rauen Umgebungen mit abrasivem Staub und chemischen Kühlmitteln betrieben werden, verhindern routinemäßige Überprüfungen unerwarteten Komponentenverschleiß. Ein wichtiger Schwerpunkt der Wartung liegt auf der Inspektion der Endlagerbaugruppen und mechanischen Dichtungen. Diese Dichtungen verhindern, dass feine Metallpartikel und unter Druck stehendes Kühlmittel in die Lagergehäuse eindringen, was andernfalls zu einem schnellen Lagerausfall führen würde.
Die Schmierzyklen müssen strikt eingehalten werden, insbesondere für Förderer, die mit externen Antriebsketten und Getriebemotoren ausgestattet sind. Der Einsatz automatischer Schmier Systeme stellt sicher, dass bewegliche Komponenten eine konsistente Schmierung erhalten, ohne dass Maschinenstillstände erforderlich sind. Darüber hinaus hilft die Überwachung der physischen Dicke der Schraubengänge im Laufe der Zeit den Bedienern, Planungen für Überholungen oder Ersatzteile während geplanter Werksstillstände vorzunehmen, um Notstopps während der Spitzenproduktionszeiten zu vermeiden.
Moderne automatisierte Systeme nutzen auch die Integration von programmierbaren Logiksteuerungen (PLC), um den Gesundheitszustand von Förderbändern zu überwachen. Durch die Verfolgung des Motorstroms kann die PLC allmähliche Anstiege in der Reibung erkennen, die auf einen Materialstau hinter den Flügeln oder eine fehlerhafte Ausrichtung der Welle hindeuten können. Dieser sensorbasierte Ansatz ermöglicht es den Wartungsteams, kleinere mechanische Probleme zu beheben, bevor sie sich zu ernsthaften Betriebsstörungen entwickeln.
Häufig gestellte Fragen
F1: Was sind die wesentlichen Konstruktionsunterschiede zwischen einem Spankreuzförderer und einem Scharnierbandförderer?
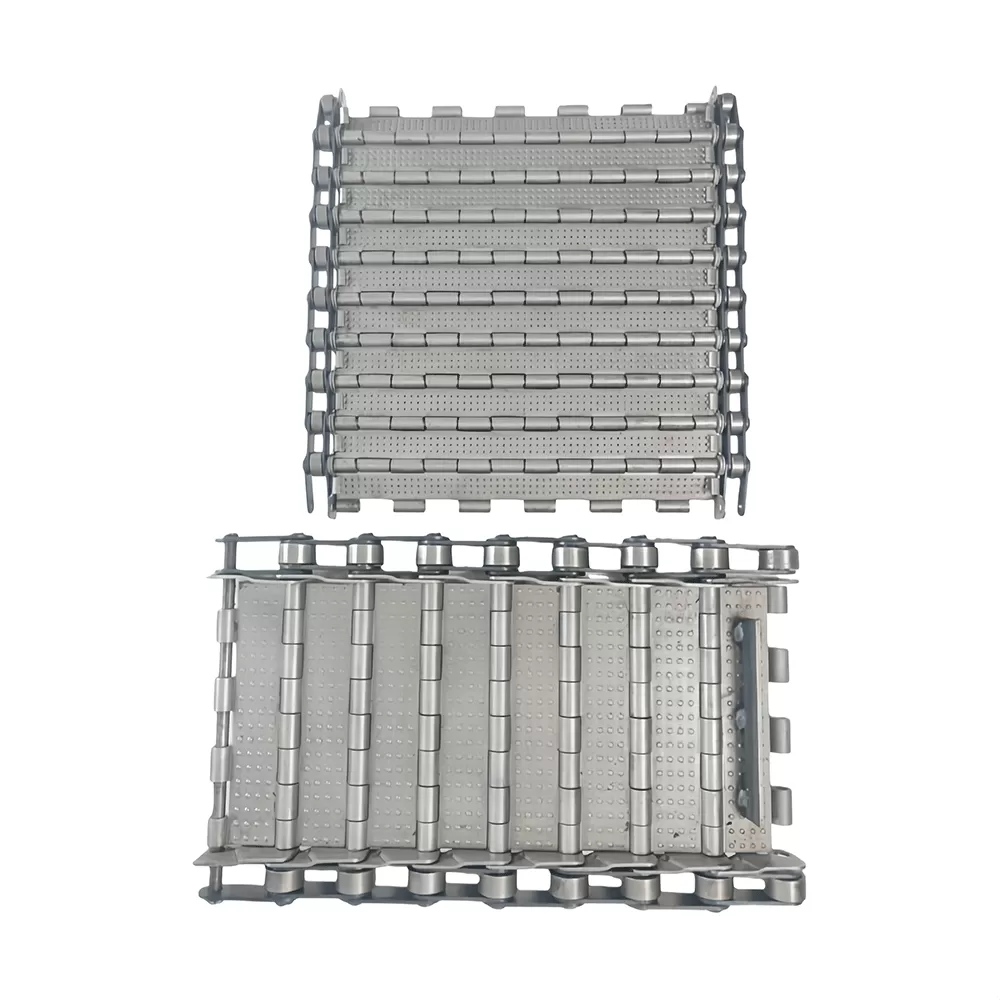
A1: Ein Spankreuzförderer nutzt eine rotierende spiralförmige Schnecke, um Material durch eine Rinne zu schieben, was ihn sehr kompakt und effizient für feine, granulare oder lockige Späne macht. Ein Scharnierbandförderer verwendet eine kontinuierliche Schleife aus scharnierartigen Stahlplatten, um Späne auf der Oberseite des Bandes zu transportieren, was besser für schwere Teile, große Stanzteile und massive Mengen gemischter Späne geeignet ist, obwohl er einen größeren Integrationsfußabdruck innerhalb der Werkzeugmaschine erfordert.
F2: Wie verhindert QUNHUI den Kühlmittelverlust während des Späneabtransportprozesses?
A2: Wir integrieren maßgeschneiderte Entwässerungszonen mit perforierten Sieben, geschlitzten Platten oder Keil-Draht-Sieben unter dem Förderband-Einlass. Dies ermöglicht es, dass Schneidflüssigkeiten zurück in den Maschinenbehälter abfließen, während die festen Späne nach oben transportiert werden. Die langsame Drehgeschwindigkeit der Schraube im geneigten Abschnitt sorgt auch für ausreichend Verweilzeit, damit das verbleibende Kühlmittel vor der Entladung wieder in die Rinne abfließen kann.
F3: Kann ein wellenloses Schraubendesign abrasive Materialien wie Gusseisen verarbeiten?
A3: Während wellenlose Schrauben sehr effektiv für faserige Materialien sind, erfordert die Verwendung mit stark abrasiven Materialien wie Gusseisen spezielle Konstruktionsüberlegungen. Da eine wellenlose Schraube direkt auf dem Boden der Rinne ruht, kann abrasiver Staub als Schleifmittel wirken. Für stark abrasive Anwendungen empfiehlt QUNHUI ein Schraubendesign mit Welle, um die Flügel schwebend zu halten, oder die Installation von spezialisierten gehärteten Verschleißschutzplatten entlang des Rinnenbettes.
F4: Welche mechanischen Sicherheitsmerkmale sind installiert, um das Förderband vor plötzlichen Verstopfungen zu schützen?
A4: Um strukturelle Schäden durch fallende Teile oder feste Hindernisse zu verhindern, sind unsere Förderbandantriebe mit einstellbaren mechanischen Rutschkupplungen oder elektronischen Strombegrenzungssensoren im PLC-Antriebsschrank ausgestattet. Wenn eine Verstopfung auftritt, schneidet das System sofort die Stromversorgung zum Motor ab und kann so programmiert werden, dass es einen kurzen Rücklaufzyklus ausführt, um zu versuchen, das Hindernis automatisch zu beseitigen, bevor ein Alarm für den Bediener ausgelöst wird.
F5: Wie beeinflusst der Neigungswinkel die Durchsatzkapazität der Schraube?
A5: Mit zunehmendem Neigungswinkel nimmt die volumetrische Effizienz der Schraube aufgrund von Materialrückfall und Gravitationskräften ab. Im Allgemeinen kann die Kapazität für jeden 10 Grad Neigung über der Horizontalen um etwa 10 % bis 15 % abnehmen. Um diesen Verlust auszugleichen, ändern wir die Steigung der Schraube, erhöhen die Flügeltiefe oder passen die Drehgeschwindigkeit an, um sicherzustellen, dass das gewünschte Entladevolumen aufrechterhalten wird.
Industrielle Späne-Management-Lösungen
Die Aufrechterhaltung der Produktivität in der Hochdurchsatz-CNC-Bearbeitung erfordert zuverlässige Hilfssysteme. Unsachgemäß verwaltetes Abfallmaterial stoppt schnell automatisierte Linien, was zu teuren Ausfallzeiten und Werkzeugschäden führt. QUNHUI-Ingenieure haben maßgeschneiderte Spankreuzförderer-Systeme entwickelt, die in Ihre bestehenden Werkzeugmaschinenlayouts integriert werden, um eine konsistente Späneentfernung und optimale Kühlmittelrückgewinnung zu gewährleisten.
Egal, ob Ihre Anlage abrasives Gusseisen, faserigen Baustahl oder leichtes Aluminium verarbeitet, unser Ingenieurteam kann eine Transportlösung entwerfen, die auf Ihre betrieblichen Spezifikationen zugeschnitten ist. Wir laden Sie ein, unsere B2B-Technikvertriebsmitarbeiter zu kontaktieren, um Ihre Gerätemaße, Materialdurchsatzanforderungen und individuellen Integrationsbedürfnisse zu besprechen. Lassen Sie uns Ihnen helfen, Ihren Prozess der industriellen Abfallwirtschaft mit einer langlebigen, ingenieurtechnischen Lösung zu verfeinern.