

Hochgeschwindigkeits-Fräszentren, mehrachsige Drehmaschinen und Präzisionswerkzeuge liefern hervorragende Margen in der Fertigung. Doch viele Produktionsbetriebe verlieren diese Margen in dem Moment, in dem aus Rohmaterial Metallabfall wird.
Moderne Zerspanungsbetriebe investieren Millionen in Palettenwechsler, Roboterarme und unbemannte Bearbeitungszellen. Trotz dieser Fortschritte beruht die Späneentsorgung häufig auf manueller Arbeit, überquellenden Rollbehältern und rutschigen Werkstattböden.
Die Suche nach einer industriellen Schrottballenpresse zu kaufen ist nicht nur eine Aufgabe der Beschaffung von Anlagen. Für einen Präzisionsbearbeitungsbetrieb stellt sie den entscheidenden letzten Schritt beim Aufbau eines durchgängigen automatisierten Produktionskreislaufs dar.
Bei QUNHUI entwickeln wir automatisierte Spänemanagement- und individuelle Verdichtungssysteme, die die Lücke zwischen der Ausgabe des Späneförderers und der Schrottlogistik schließen. Kontaktieren Sie noch heute unser Engineering-Team, um Ihren Späneanfall bewerten zu lassen und ein maßgeschneidertes technisches Konzept zu erhalten.
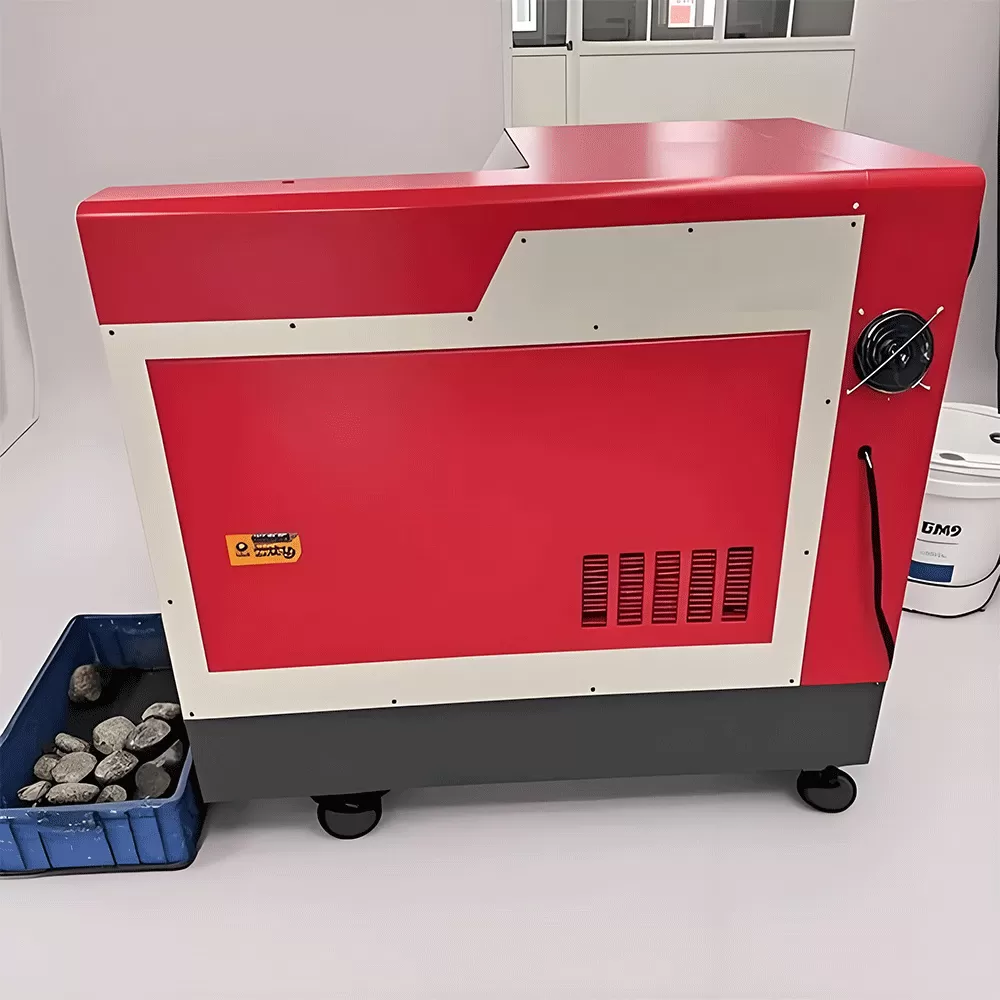
Die versteckte betriebliche Belastung durch herkömmliche CNC-Späneentsorgung
Lose Metallspäne, faserige „Vogelnester“ und nasse Späne verbrauchen wertvolle betriebliche Ressourcen. Wenn Bediener den Spindelzyklus anhalten, um Späne aus den Maschinensümpfen zu schaufeln, sinkt die Produktivität sofort.
Arbeitsplatzgefahren wachsen mit unkontrollierten Schrotthaufen. Scharfe Metallfragmente verursachen Schnittwunden, während Ölrückstände, die über Gabelstaplerwege tropfen, Rutschgefahren erzeugen, die Sicherheitsstandards verletzen, wie sie etwa von OSHA festgelegt wurden.
Die Stellfläche stellt eine weitere dringende Herausforderung dar. Unkomprimierter Bearbeitungsschrott hat eine extrem geringe Schüttdichte und besteht oft zu 85 % bis 90 % aus leerer Luft. Metallspäne füllen Sammelbehälter schnell und verwandeln Produktionsflächen in behelfsmäßige Schrotthöfe.
Die finanziellen Verluste erstrecken sich direkt auf Materialversand und Einschmelzen. Der Transport loser Späne bedeutet, dass man Transportunternehmen dafür bezahlt, Luft und restliches Kühlmittel zu bewegen. Recycler gewähren erhebliche Abschläge auf lose Späne wegen Feuchtigkeitsverunreinigung und übermäßiger Abbrandverluste beim Beschicken des Ofens.
Warum Standard-Ballenpressen in modernen CNC-Umgebungen nicht ausreichen
Standard-Verpackungsballenpressen oder gängige landwirtschaftliche Pressen können einen kontinuierlichen Bearbeitungsausstoß nicht bewältigen. CNC-Schrott bringt spezifische technische Herausforderungen mit sich, die einen maßgeschneiderten Verdichtungsansatz erfordern.
Eine standardmäßige hydraulische Metallballenpresse zu kaufen auf einer Anlagenbörse bietet oft nicht die Abriebfestigkeit, Hydraulikkraft oder Zyklusgeschwindigkeit, die für hochbelastete Zyklen erforderlich sind. Zerspanungsbetriebe verarbeiten unterschiedliche Legierungen, die jeweils spezifische Verdichtungsmechaniken verlangen:
- Aluminium der 6000er- und 7000er-Serie: Federnde Späne erfordern anhaltende Endpresskräfte, um die Materialrückfederung zu überwinden und ein Ausdehnen der Ballen zu verhindern.
- Legierte Stähle und Gusseisen: Feine Späne verursachen massiven abrasiven Verschleiß und verlangen gehärtete, austauschbare Verschleißauskleidungen in der Verdichtungskammer.
- Titan und exotische Superlegierungen: Hochwertige Späne erfordern strenge Kontrollen zur Vermeidung von Kreuzkontamination sowie eine gezielte Ölabscheidung, um die Reinheit des Rohmaterials zu wahren.
Auch die Austragshöhen der Förderer unterscheiden sich je nach Modell des Maschinenherstellers. Eine stationäre Standardpresse schafft Engpässe, wenn ihr Einfülltrichter nicht an Ihr durchgängiges Späneförderer-Netzwerk angebunden werden kann.
Darüber hinaus ignorieren Standard-Ballenpressen wertvolle Kühlschmierstoffe. Ein maßgeschneiderter Metallspanverdichter integriert spezielle Rückgewinnungsbehälter für Flüssigkeiten und fängt erdölbasierte Öle und wassermischbare Emulsionen direkt in der Verdichtungszone auf.
Die Technik hinter maßgeschneidertem CNC-Spänemanagement
Ein echter Betrieb ohne Bedienereingriff („Lights-out“) setzt voraus, dass Schrott mit demselben Automatisierungsgrad gehandhabt wird wie Rohstangen und Fertigteile. Eine effektive Kette vom Span zum Ballen schafft einen kontinuierlichen, sauberen Arbeitsablauf über die folgenden Stufen:
1. Späneabfuhr und kontinuierliche Beschickung
Die Förderer der einzelnen Werkzeugmaschinen geben die Späne direkt in lokale horizontale Kratzerketten- oder pneumatische Sammelleitungen ab. Der Schrott wird über Kopf oder unter dem Boden bewegt, sodass manuelle Behälter aus den Betriebsgängen verschwinden.
2. Zerkleinerung und Volumenreduzierung
Lange, faserige Späne durchlaufen einen integrierten Zerkleinerer. Zweiwellige Rotormesser zerlegen lange Spänenester in gleichmäßige, fließfähige Späne und bereiten den Abfallstrom auf eine optimale Kammerbeschickung vor.
3. Hochdruckverdichtung
Die fließfähigen Späne fallen in die Verdichtungskammer der maßgeschneiderten Ballenpresse. Hydraulikzylinder mit hoher Tonnage verdichten das Material mit Kräften von über 250 Tonnen und treiben Zwischenräume sowie Oberflächenflüssigkeiten aus.
4. Aktive Kühlmittelrückgewinnung
Integrierte Kanäle zur Flüssigkeitsfiltration erfassen die beim Verdichtungsvorgang herausgepressten Schneidöle. Das zurückgewonnene Kühlmittel fließt direkt in Absetzbehälter und passiert eine Vorfilterung, bevor es in zentrale Versorgungssümpfe zurückgeleitet wird.
5. Automatische Ballenausgabe und -stapelung
Dichte, massive Metallpresslinge oder quaderförmige Ballen werden automatisch auf ein Abförderband ausgestoßen. Die kompaktierten Blöcke werden ohne Bedienereingriff direkt in Schwerlastversandcontainern oder automatisierte Lagersysteme gestapelt.
QUNHUI konfiguriert jede Verarbeitungsstufe individuell und stimmt Pumpenfördervolumina, Motorleistungen in Kilowatt und Kammerabmessungen auf Ihre tatsächlichen stündlichen Spananfallraten ab.
ROI quantifizieren: Bearbeitungsabfälle in ein Erlöszentrum verwandeln
Eine maßgeschneiderte Verdichtungspresse liefert messbare Kostensenkungen in Ihrer Bilanz. Die Berechnung des direkten ROI der Metallschrottverwertung zeigt mehrere klare finanzielle Vorteile:
Wertaufschläge für Schrott
Sekundärschmelzen und Metallrecycler bezahlen für dichte Briketts und feste Ballen deutlich mehr als für nasse, lose Späne. Das Verdichten von Schrott erhöht die Schüttdichte auf 80 % bis 90 % von massivem Metall und minimiert so die Oxidationsverluste beim Umschmelzen drastisch. Studien des ISRI zeigen, dass sauberer, verdichteter Schrott durchweg höhere Schrotterlöse in Hüttenqualität erzielt.
Einsparungen bei Kühl- und Schneidflüssigkeiten
Lose Späne tragen erhebliche Mengen an Schneidflüssigkeit aus, oft bis zu 10 % bis 20 % des Schrottgewichts. Mechanische Verdichtung gewinnt bis zu 98 % dieses gebundenen Kühlmittels zurück. Werkstätten geben monatlich Tausende weniger für unlegierte Schneidöle und teure synthetische Konzentrate aus.
Drastische Reduzierung von Materialumschlag und Logistik
Durch das Verdichten von Schrott in Verhältnissen von 10:1 oder 20:1 sinkt die Anzahl der Behälterwechsel proportional. Der Gabelstaplerverkehr nimmt ab, was den Personalbedarf senkt und Kollisionen auf dem Werksboden reduziert. Transportfahrzeuge fahren mit voller Gewichtskapazität statt wegen des Volumens ihre Zeitfenster zu überschreiten, wodurch die monatlichen Frachtkosten sinken.
Betrachten Sie das Leistungsprofil eines aktiven Automobilzulieferbetriebs der Tier-1-Klasse:
- Bewegte Spannenge: 45 Tonnen Aluminiumdrehspäne pro Monat.
- Zurückgewonnenes Kühlmittel: Rund 2.400 Liter synthetische Schneidflüssigkeit pro Monat zurückgewonnen.
- Erzielte Schrottprämie: Eine Auszahlungserhöhung von 15 % bis 22 % seitens der Sekundärraffinerien für dichte, trockene Pucks.
- Eingesparte direkte Arbeitszeit: 18 Bedienerstunden pro Woche weniger für die Spänehandhabung und die Bodenreinigung.
Bei den meisten mittleren bis großen Produktionsanlagen liegt die Amortisationszeit zwischen 9 und 18 Monaten, wodurch aus einem betrieblichen Ärgernis ein interner Profit-Center wird.
Checkliste zur Auswahl einer hydraulischen Metallballenpresse zu verkaufen
Die Bewertung von kommerziellen Maschinen erfordert einen Blick über die grundlegenden Tonnageangaben hinaus. Um Ihre CNC-Produktionszellen ohne Stillstand am Laufen zu halten, stellen Sie sicher, dass jede in Betracht gezogene Ausrüstung diese Kriterien erfüllt:
1. Hydraulikleistung und Stempelgeschwindigkeit
Prüfen Sie die Dauerbelastbarkeit des Hydraulikaggregats (HPU). Kontrollieren Sie die Zykluszeiten unter Last. Stellen Sie sicher, dass der Hydraulikkreislauf regenerative Ventile integriert, um schnell zu takten, ohne die Pumpenmotoren während der Spitzenbearbeitungsschichten zu überhitzen.
2. Verschleißfeste Auskleidungsplatten
Werkzeugstahlspäne, abrasive Legierungen und Gusseisen setzen Baustahl schnell zu. Verlangen Sie Verdichtungskammern, die mit austauschbaren Hardox-Verschleißplatten ausgekleidet sind. Achten Sie auf Schermesser, die aus hochkohlenstoffhaltigen, hochchromhaltigen Werkzeugstählen gefertigt sind, um verirrte Drehspäne sauber zu durchtrennen.
3. SPS-Integration und Industrie-4.0-Kompatibilität
Ihre Ballenpresse muss mit Ihrer übergeordneten Anlagenarchitektur kommunizieren. Vergewissern Sie sich, dass das Maschinenbedienfeld unternehmensübliche SPS (wie Siemens oder Allen-Bradley) verwendet. Die Steuerungssoftware sollte Diagnosedaten, Füllstände der Behälter und Zykluszahlen direkt an Ihr Manufacturing Execution System (MES) übermitteln.
4. Flüssigkeitsrückhaltung und Pumpenredundanz
Bestätigen Sie, dass der Kompaktor über eine vollständig geschlossene Umfangsauffangwanne verfügt. Schwere industrielle Anwendungen erfordern zudem automatisierte Pumpsysteme, die Späne aus den Flüssigkeitssammelkanälen spülen, um Schlammablagerungen und Trockenlauf der Pumpen zu verhindern.
5. Werksseitige Konstruktion und Anpassungsunterstützung
Geben Sie sich nicht mit einer Standard-Importpresse ohne lokale Anwendungs- technik zufrieden. Wählen Sie einen Fertigungspartner, der in der Lage ist, Trichtergeometrie, Förderbandverriegelungen und Grundrissausrichtungen individuell anzupassen, um Ihrem verfügbaren Werksboden Platz zu entsprechen.
Weitere Einblicke in die Integration zusätzlicher Werkstattmaschinen finden Sie in den Verarbeitungsrichtlinien, die von Fachressourcen wie Modern Machine Shop veröffentlicht werden.
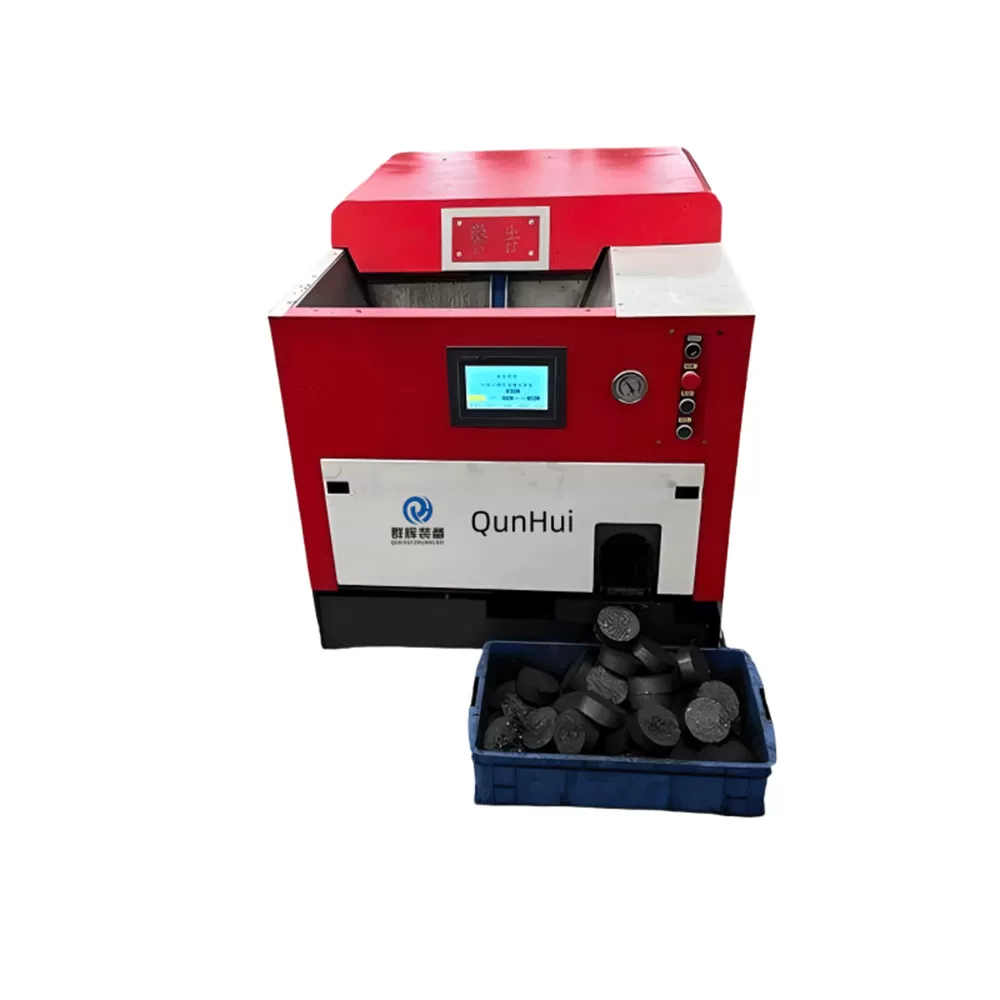
Häufig gestellte Fragen (FAQ)
F1: Kann eine Schrottballenpresse in derselben Produktionsschicht verschiedene Metalllegierungen verarbeiten?
A1: Ja, sofern die Ballenpresse über eine Kompressionskammer mit freiem Zugang und eine einfache Rezeptverwaltung auf dem PLC-Touchscreen verfügt. Beim Wechsel zwischen unverträglichen Metallen (etwa Aluminium und hochlegierten Nickellegierungen) können Bediener einen automatisierten Kammerreinigungszyklus ausführen, um eine Kreuzkontamination der Schrottsorten zu vermeiden.
F2: Wie trocken sind die Metallballen, die eine industrielle Verdichtungspresse erzeugt?
A2: Hydraulische Hochdruck-Brikettier- und Ballenpressen entziehen Flüssigkeit durch mechanischen Druck. Sie erreichen routinemäßig Restfeuchtegehalte unter 2 % bis 3 %. Dieses Feuchteniveau ermöglicht die direkte Beschickung von Sekundärschmelzöfen, ohne dass eine externe thermische Trocknung erforderlich ist.
F3: Welche Wartungsroutinen sind für eine hydraulische Schrottballenpresse erforderlich?
A3: Die Standardwartung umfasst wöchentliche Kontrollen des Hydraulikölstands, Filterwechsel alle 1.500 bis 2.000 Betriebsstunden, die Schmierung der Zylinder-Gelenkbolzen und die Prüfung der Kammer-Verschleißauskleidungen. Maschinen der gehobenen Klasse verfügen über automatische Zentralschmiereinheiten, um manuelle Wartungsarbeiten zu minimieren.
F4: Wie schneidet das Ballenpressen von Metall im Vergleich zum Durchlauf loser Späne durch eine Zentrifuge ab?
A4: Zentrifugen entziehen Schneidöl, hinterlassen die Späne jedoch lose, sperrig und schwer transportierbar. Eine spezialisierte Schrottballenpresse oder ein Brikettierer gewinnt große Ölmengen zurück und verdichtet den Schrott gleichzeitig zu Blöcken hoher Dichte – und löst damit Flüssigkeitsrückgewinnung und Schrottlogistik in einem Schritt.
F5: Welche Sicherheitsverriegelungen sollte eine automatisierte Ballenpresse aufweisen?
A5: Die Systeme erfordern Sicherheitsverriegelungen der Kategorie 4 an allen Zugangspanelen, Nullgeschwindigkeitsschalter an den Shredderwellen, hydraulische Druckentlastungs-Failsafes, zweikanalige Not-Aus-Stromkreise und optische Flächensensoren zur Absicherung des Auswurfbereichs.
Übernehmen Sie die Kontrolle über den Schrottstrom Ihrer Werkstatt
Unkontrollierter Schrott erzeugt Sicherheitsrisiken, belegt wertvollen Anlagenraum und nagt am Betriebsgewinn. Die manuelle Handhabung von Spänen ist in einer Zeit automatisierter CNC-Bearbeitungslinien überholt.
Eine präzisionsgefertigte Ballenpresse beseitigt Lagerengpässe, schützt die Investition in Schneidflüssigkeit und verbessert die Wiederverkaufsmargen für Schrott. Sie liefert die mechanische Effizienz, die Ihr Betrieb benötigt, um die vollständige Kontrolle über das Material zu behalten.
Behandeln Sie Metallspäne nicht länger als schmutziges Nebenprodukt der Produktion. Machen Sie daraus einen messbaren Wettbewerbsvorteil – mit den kundenspezifischen Schrottverarbeitungslösungen von QUNHUI.
Sie suchen eine robuste, automatisierte Schrottballenpresse zum Verkauf, die genau auf die Ausbringung Ihrer Werkstatt zugeschnitten ist? Kontaktieren Sie noch heute das Anwendungsteam von QUNHUI. Senden Sie uns Ihre Legierungsspezifikationen, Ihren stündlichen Schrottdurchsatz und die Grundfläche Ihrer Werkstatt, um eine kostenlose technische Bewertung und ROI-Prognose zu erhalten.