
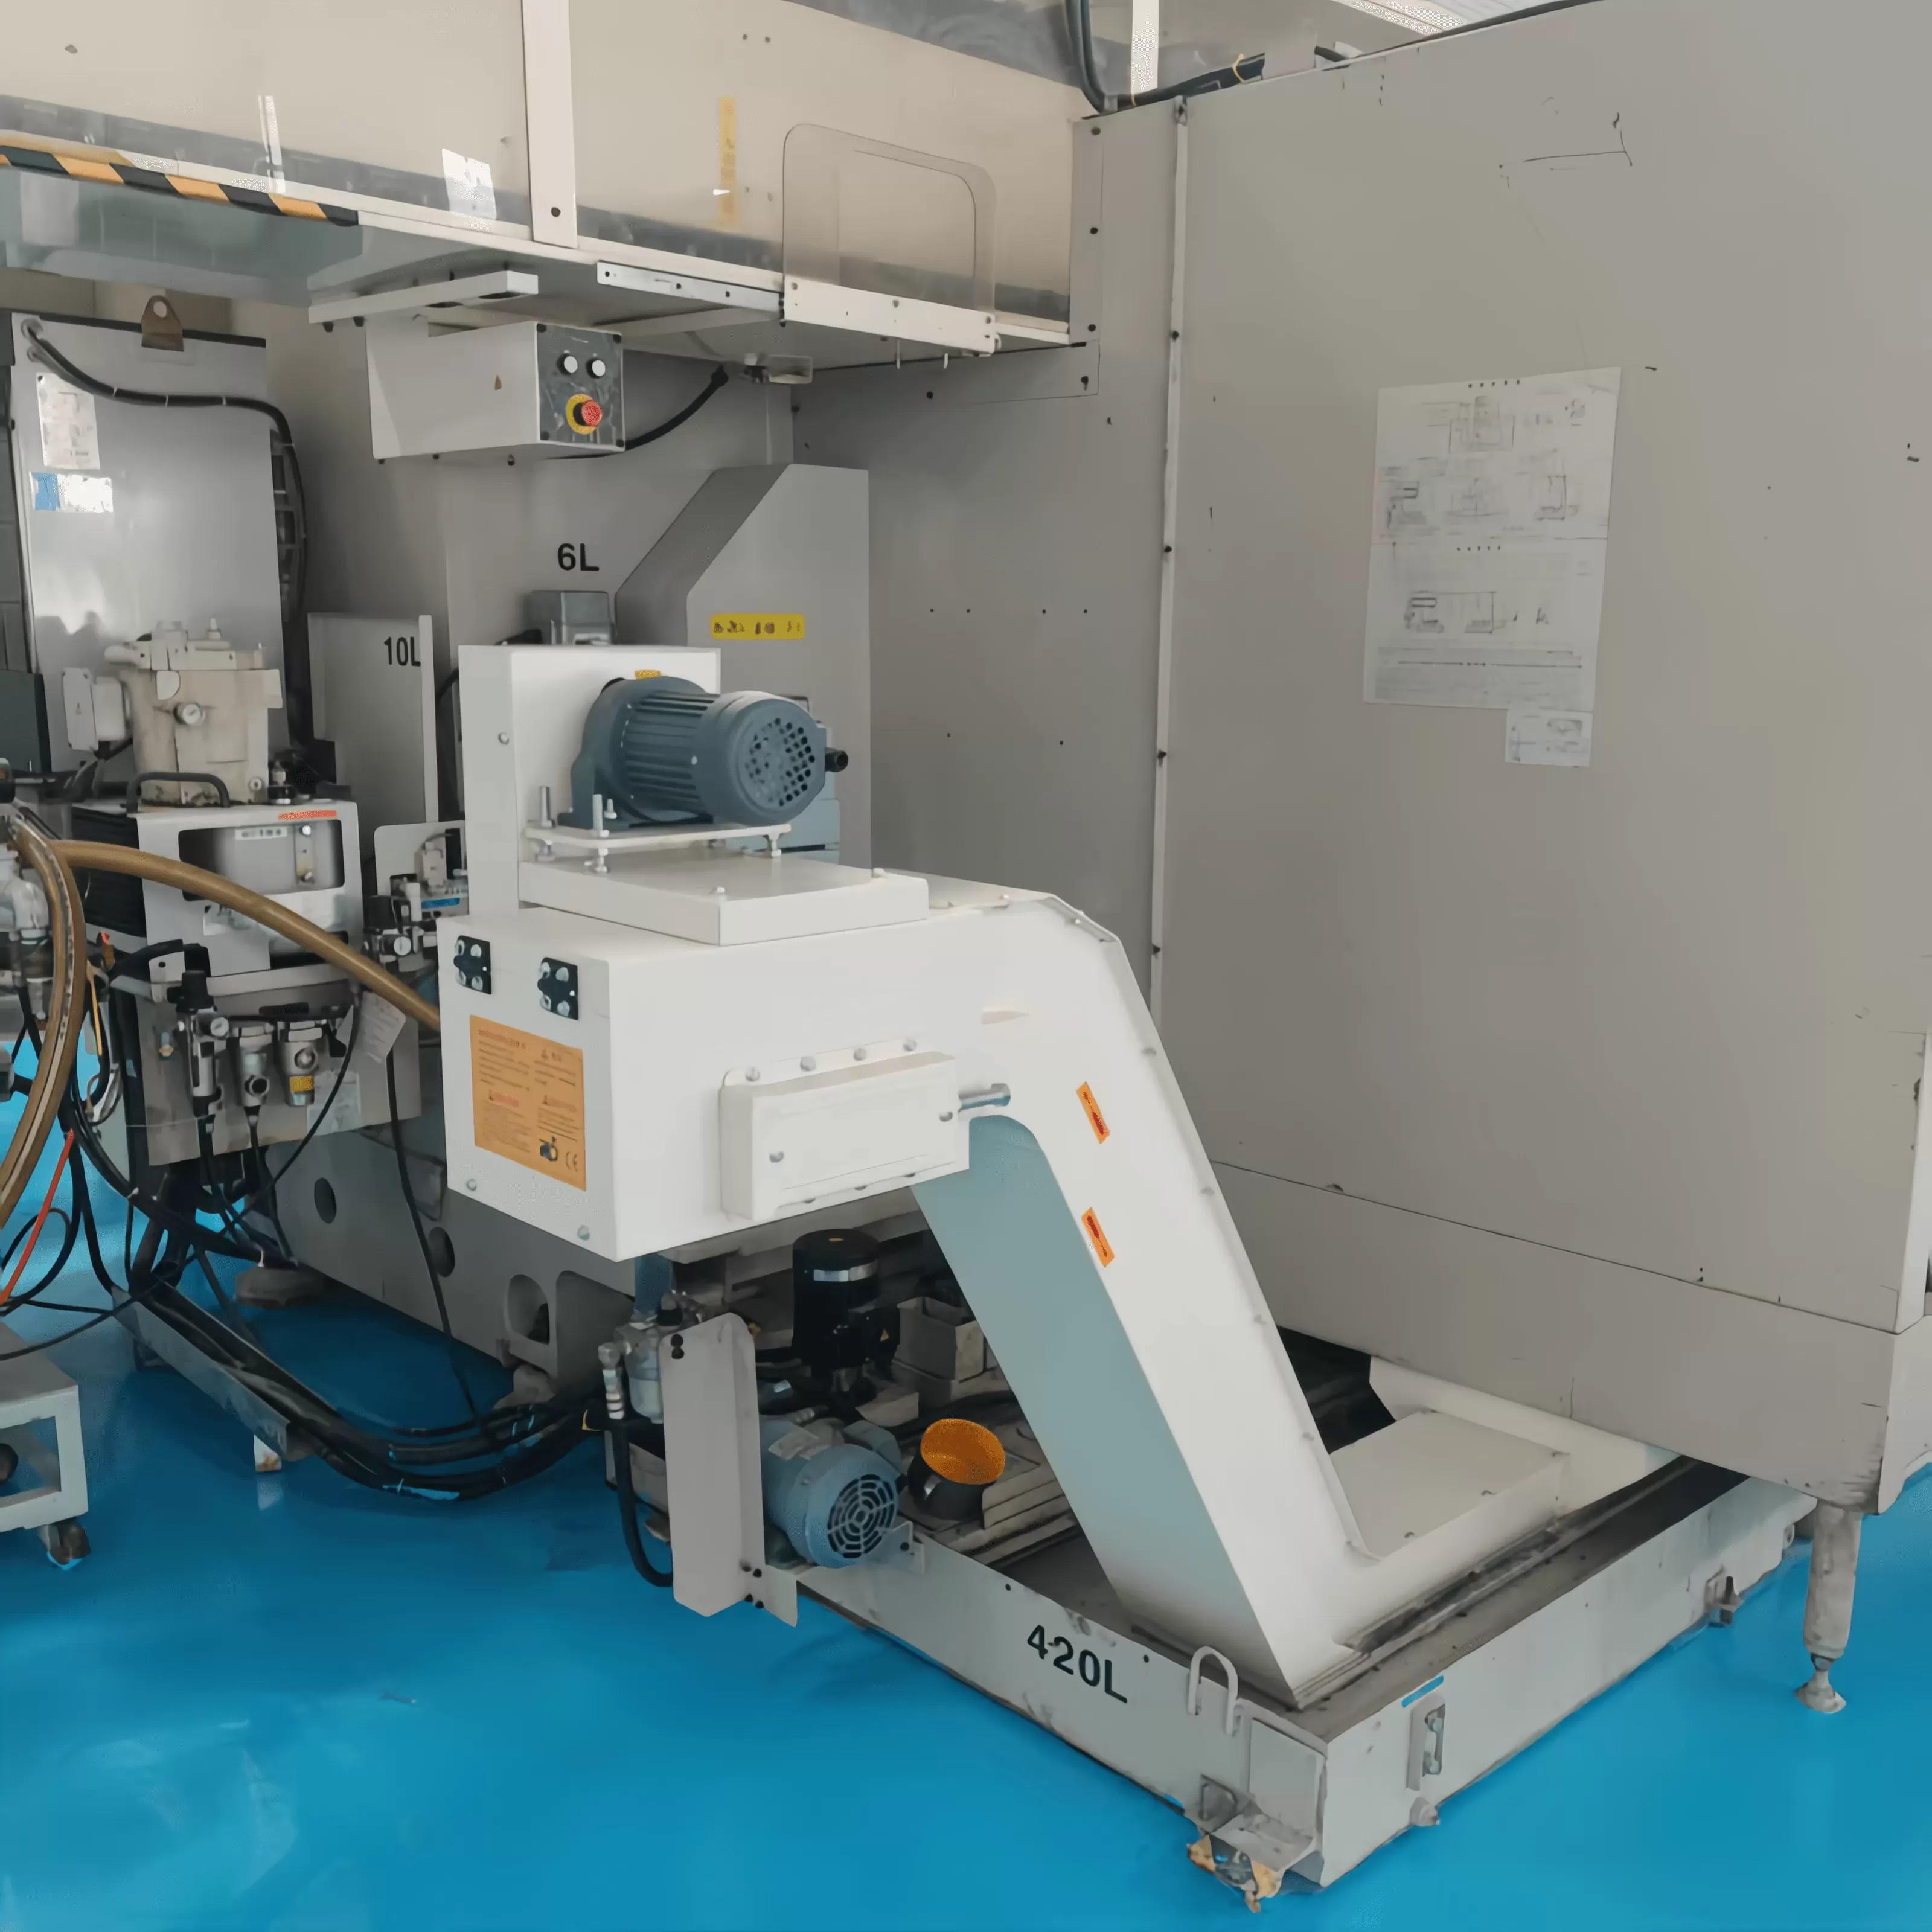
In der hochpräzisen Bearbeitung steuert das Späne-Management direkt die Maschinenverfügbarkeit, die Lebensdauer des Kühlmittels und die Maßgenauigkeit. Während die Werkzeuggeometrie und die Spindelleistung die Diskussionen zur Einrichtung dominieren, wird ein unzureichend konstruiertes cnc chip conveyor oft zum einzigen Ausfallpunkt, der zu ungeplanten Ausfallzeiten, Pumpenlaufradversagen und thermischem Wachstum im Bearbeitungsbereich führt.
Heiße Späne, die sich im Maschinenbett ansammeln, übertragen Wärme direkt in das Maschinengehäuse, was zu thermischer Ausdehnung und Positionsdrift führt. Darüber hinaus beeinträchtigt das Nachschneiden von eingeklemmtem Späne die Oberflächenbeschaffenheit und beschleunigt den Werkzeugverschleiß. Die Implementierung einer optimierten Späneabfuhrstrategie ist eine ingenieurtechnische Notwendigkeit zur Aufrechterhaltung der Gesamtanlageneffektivität (OEE).
.webp?t=1785380477846 "cnc chip conveyor")
Mechanischer Ausfall: Die fünf Kern CNC Chip Conveyor Technologien
Die Auswahl der richtigen Spänehandhabungsarchitektur erfordert die Anpassung des Fördermechanismus an die Spänegeometrie, die magnetischen Eigenschaften des Materials und das Kühlmittelvolumen. Moderne Werkzeugmaschinen basieren auf fünf unterschiedlichen mechanischen Förderdesigns.
1. Scharnierbandförderer (Kettentyp)
Scharnierbandsysteme sind das Arbeitspferd der Branche für mittlere bis schwere Bearbeitungsoperationen. Sie bestehen aus einer kontinuierlichen Schleife von ineinandergreifenden Stahlplatten, die mit erhöhten Riegeln ausgestattet sind und das Material physisch aus dem Gehäuse transportieren.
Beste Anwendung: Lange, faserige oder buschige Späne, die bei der schweren Stahlbearbeitung, groben Fräsen und Aluminiumbearbeitung entstehen.
Ingenieurtechnische Überlegung: Die Höhe und der Abstand der Riegel müssen relativ zum Spänevolumen dimensioniert werden, um ein Umkippen des Materials zu verhindern. Scharnierbandförderer lassen jedoch feine Späne (unter 2 mm) durch die Plattenlücken in den Kühlmitteltank fallen, was eine sekundäre Filtration erforderlich macht, wenn sie mit Gusseisen oder feinem Messing verwendet werden.
2. Schaberförderer
Anstatt Material auf einem Band anzuheben, nutzen Schaberförderer robuste Ketten, die mit Querpaddeln ausgestattet sind, die entlang des gehärteten Bodens einer Rinne ziehen und die Späne an einem Anstieg zur Entladeöffnung schieben.
Beste Anwendung: Kurze, zerbrochene Späne, Gusseisen-Granulate, feine Messingspäne und kleine Aluminiumschnipsel, die während des Hochgeschwindigkeitsfräsens entstehen.
Ingenieurtechnische Überlegung: Schabersysteme beseitigen feine Partikel, die auf den Boden des Kühlmitteltanks sinken, und verhindern die Ansammlung von Schlamm im Sumpf. Sie sind ungeeignet für lange, faserige Drehteile, die sich um die Schaberleisten wickeln und den Antriebsmechanismus blockieren.
3. Magnetförderer
Magnetförderer nutzen stationäre Hochleistungs-Neodym- oder Ferritmagnetbahnen, die unter einer kontinuierlichen, dichten Edelstahlplatte positioniert sind. Der Antriebsmechanismus bewegt den magnetischen Kreis intern und zieht ferromagnetische Partikel entlang der oberen Platte zum Entladepunkt.
Beste Anwendung: Eisenmetalle, Gusseisen, gehärtete Stahlspäne und feiner Schleifschlamm.
Ingenieurtechnische Überlegung: Da der Antriebsmechanismus vollständig unter einer soliden Edelstahlplatte eingeschlossen ist, kommen bewegliche Teile niemals mit abrasiven Spänen oder Kühlmittel in Kontakt. Dies beseitigt das Risiko mechanischer Blockaden. Diese Systeme sind für nicht-eisenhaltige Materialien wie Aluminium, Edelstahl (austenitisch) oder Messing nicht funktionsfähig.
4. Schneckenförderer
Schneckenförderer verwenden eine rotierende, spiralförmige Schraube, die in einem gebogenen Trichter eingesetzt ist. Sie sind kompakt und oft direkt in die Maschinenwerkzeug- trichter unter den X/Y-Achsen integriert.
Beste Anwendung: Primäre Späneaufnahme in engen Maschinengehäusen, Materialübertragung zu einem Hauptsammler.
Ingenieurtechnische Überlegung: Schnecken fördern kleine, gleichmäßige gebrochene Späne effizient. Lange, faserige Späne verfangen sich um die Mittelachse (wenn sie achsgestützt sind) oder klemmen die Trichterwand. Aus diesem Grund werden Schnecken selten als eigenständige Lösungen für schwere Drehanwendungen verwendet.
5. Trommel- und Hochfiltrationsförderer
Trommelförderer integrieren den Spänetransport mit aktiver Flüssigkeitsfiltration. Wenn Kühlmittel und Späne in das System fließen, passiert die Flüssigkeit einen rotierenden Edelstahl-Maschenfilter, während die Späne von einem externen Schaber oder Scharniermechanismus aufgefangen und entfernt werden.
Beste Anwendung: Hochvolumen-Aluminiumbearbeitung, feines Gusseisen schneiden und Setups, die Hochdruckkühlsysteme (HPC) nutzen, die Flüssigkeitsklarheit bis zu 30–50 Mikron erfordern.
Ingenieurtechnische Überlegung: Kombiniert die Späneentfernung und die primäre Kühlmittelfiltration in einem einzigen Fußabdruck, wodurch der Bedarf an großen externen Absetzbehältern entfällt.
Technische Entscheidungs-Matrix: Material mit Förderertyp abgleichen
Die Spezifikation eines cnc Späneförderers erfordert die Analyse der Materialdichte, der Späneform und der Kühlmittelzuführungsmethode. Die folgende Matrix skizziert optimale Systemkonfigurationen:
Stahl / Edelstahl Späne (lang, faserig): Scharnierbandförderer mit gezahnten Stollen.
Gusseisen (granular / feiner Staub): Schaberförderer oder Magnetförderer kombiniert mit Absetzbehältern.
Aluminium (Hochgeschwindigkeitsbearbeitung / leichte Späne): Schaber- förderer mit integriertem Trommelfilter oder Dual-Stage Scharnier-/Schaber-System.
Messing / Bronze (kurz, spröde): Schaberförderer mit Bodenentlade-Schabern.
Gemischte Materialwerkstätten: Kombination von Hybridförderern (z. B. Scharnierband über einem Schaber-/Trommelrahmen montiert).
Die Rolle der Späneförderer im Kühlmittelbetrieb und Thermalmanagement
In der Produktion mit hohen Zyklen ist ein cnc Späneförderer nicht nur ein Abfallentsorgungsgerät; er fungiert als primäres Flüssigkeitsverarbeitungselement.
1. Verhinderung von Kühlmittelverschlechterung und Pumpenverschleiß
Feine Späne, die im Kühlmittel suspendiert sind, wirken als abrasiver Schlamm. Wenn Standardförderer es versäumen, Mikropartikel aufzufangen, gelangen diese Feinpartikel in die Kühlmittelpumpe, erodieren die Laufräder, zerstören Hochdruckdrehverbindungen und verstopfen die internen Werkzeug-Kühlmittelkanäle. Die richtige Fördererauswahl verlängert die Lebensdauer der Flüssigkeit, indem sie das Wachstum von anaeroben Bakterien verhindert, die in stagnierenden Schlammablagerungen am Boden von nicht geschabten Behältern gedeihen.
2. Minderung des thermischen Abdrifts
Bei aggressiver Metallbearbeitung absorbieren Späne bis zu 80 % der kinetischen Wärme, die an der Scherzone erzeugt wird. Wenn diese glühend heißen Späne im Maschinenbecken sich ablagern, dissipiert diese thermische Energie in das Maschinenbett und die linearführungen. Eine kontinuierliche Späneevakuierung über einen speziellen Förderer stabilisiert die inneren Maschinentemperaturen und bewahrt die Präzisionstoleranzen über längere Produktionsläufe.
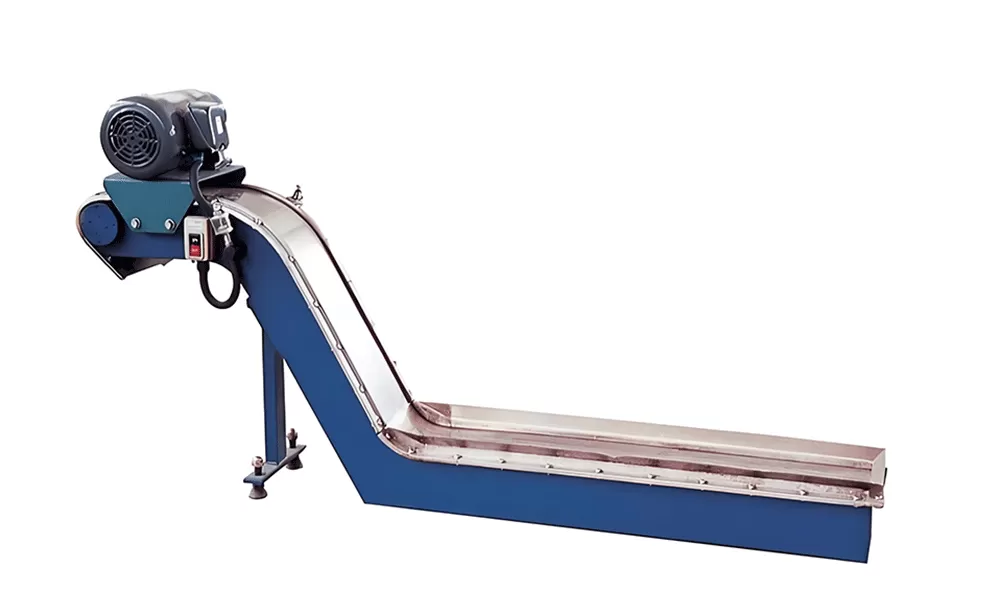
Industrielle Bau Standards: Was trennt Standard von Schwerlast-Systemen
Bei der Beschaffung von Geräten verhindert die Bewertung struktureller Details kostspielige Feldfehler. Schwerlastgeräte, die von OEMs wie QUNHUI entwickelt wurden, beinhalten spezifische strukturelle Verbesserungen:
Härtete Verschleißplatten: Mangan- oder gehärtete Legierungsstahlverkleidungen entlang der Neigungswendepunkte verhindern vorzeitigen Verschleiß der Rinne durch abrasive Materialien wie Gusseisen oder geschmiedeten Stahl.
Überlastschutzsysteme: Mechanische Drehmomentbegrenzer oder stromsensierende Antriebselektronik stoppen sofort den Fördermotor, wenn ein Stau erkannt wird, um Kettenstreckung oder Zerstörung des Getriebes zu verhindern.
Variable Geschwindigkeitsantriebe (VSD): Die Anpassung der Fördergeschwindigkeit basierend auf den Echtzeit-Materialabtragungsraten optimiert den Kühlmittelrückfluss und verhindert, dass wertvolle Schneidflüssigkeit in den Spänebehälter gezogen wird.
Präzise Kettensteigungsauswahl: Die Verwendung von Schwersteigungs-Rollenketten reduziert die Kettenelastizität und senkt die Wartungsintervallhäufigkeit.
Häufig gestellte Fragen
Was verursacht, dass feine Späne meinen Scharnierbandförderer umgehen und in den Kühlmittelbehälter gelangen?
Scharnierbandförderer weisen mechanische Toleranzen zwischen ineinandergreifenden Platten auf. Kleine Späne (unter 2–3 mm) fallen während des Betriebs durch diese Lücken. Um dies zu beheben, installieren Sie einen Schaberbodenbehälter oder rüsten Sie auf ein integriertes Förderbandsystem mit Trommelfilter um.
Wie beeinflusst die Fördergeschwindigkeit den Kühlmittelverbrauch?
Ein zu schnelles Fahren eines Förderers erlaubt nicht genügend Verweildauer, damit das Kühlmittel von den Spänen abfließen kann, während sie die geneigte Entlade-Rampe hinaufbewegt werden. Die Flüssigkeit bleibt auf der Spänenoberfläche gefangen und fällt in die Abfalltonne. Eine Verlangsamung der Bandgeschwindigkeit oder das Hinzufügen eines Flüssigkeitsabflussperforationsabschnitts reduziert den Kühlmittelabtragverlust.
Wann sollte eine Werkstatt einen Magnetförderer anstelle eines Schaberförderers wählen?
Magnetförderer sind überlegen, wenn es um die Handhabung feiner eisenhaltiger Materialien, Gusseisen-Späne oder Schleifschlämme geht. Da magnetische Systeme keine exponierten beweglichen Ketten oder Schaber innerhalb der Flüssigkeit haben, wird abrasiver Verschleiß praktisch ausgeschlossen, was zu erheblich niedrigeren Wartungsanforderungen im Vergleich zu mechanischen Schabern führt.
Kann ein einzelner CNC-Späneförderer sowohl lange Aluminiumspäne als auch feine Gusseisen-Späne handhaben?
Einzelstufige Standardförderer haben Schwierigkeiten mit extremen Materialvariationen. Die Handhabung sowohl langer Späne als auch feiner Späne erfordert typischerweise einen zweistufigen Hybridförderer: Ein oberes Scharnierband entfernt die langen Späne, während ein unterer Schaber- oder Trommelmechanismus die feinen Partikel evakuiert und das Kühlmittel filtert.
Welche Wartungsschritte verhindern Kettenstaus bei Schwerlast-Späneförderern?
Wichtige Wartungsschritte umfassen die regelmäßige Überprüfung der Antriebskettenspannung, die Inspektion der mechanischen Drehmomentbegrenzer, das Entfernen von Ablagerungen aus dem Antriebsritzelgehäuse und die Überwachung der Verschleißplatten an der unteren Übergangskurve der Entlade-Neigung.
Verbessern Sie Ihre Späneförderstrategie mit QUNHUI
Ungeplante Maschinenstillstände, verursacht durch Späneanhäufungen und kontaminiertes Kühlmittel, verringern die Rentabilität Ihrer Werkstatt. Bei QUNHUI entwickeln wir hochbelastbare, kundenspezifisch konfigurierte cnc chip conveyor-Systeme und integrierte Kühlmittelfiltrationseinheiten, die auf komplexe Bearbeitungsumgebungen, hochbelastete Produktionslinien und anspruchsvolle Materialtypen zugeschnitten sind.
Egal, ob Sie ein bestehendes vertikales Bearbeitungszentrum nachrüsten, eine horizontale Drehmaschineneinrichtung aufrüsten oder eine OEM-Maschinenkonstruktion konfigurieren – unsere Anwendungstechniker analysieren Ihre Materialspezifikationen, Fluidflussanforderungen und Maschinenabmessungen, um ein zuverlässiges System für maximale Betriebszeit zu liefern.
Kontaktieren Sie noch heute das Engineering-Team von QUNHUI, um ein individuelles Förderangebot anzufordern oder Ihre technischen Anforderungen an die Späneverwaltung zu besprechen.