

En el mecanizado CNC de alta producción, las operaciones de torneado y fresado, la eliminación continua de virutas y desechos metálicos es un requisito fundamental para mantener la precisión operativa. La acumulación de desechos de mecanizado dentro de la envoltura conduce a distorsiones térmicas, rotura de herramientas y degradación del acabado superficial. Entre las diversas opciones de manejo de materiales disponibles para los ingenieros de manufactura, el transportador de virutas de tornillo sigue siendo una opción principal para gestionar instalaciones en espacios confinados y manejar geometrías de virutas específicas.
Implementar un sistema robusto de gestión de virutas requiere una comprensión de las fuerzas mecánicas, las características del material y la integración de herramientas de máquina. QUNHUI diseña y fabrica sistemas personalizados de manejo de materiales para enfrentar estos desafíos. Este análisis se centra en los principios de ingeniería, variaciones de diseño y prácticas operativas que rigen el rendimiento de los sistemas de evacuación de virutas impulsados por tornillo en entornos industriales.
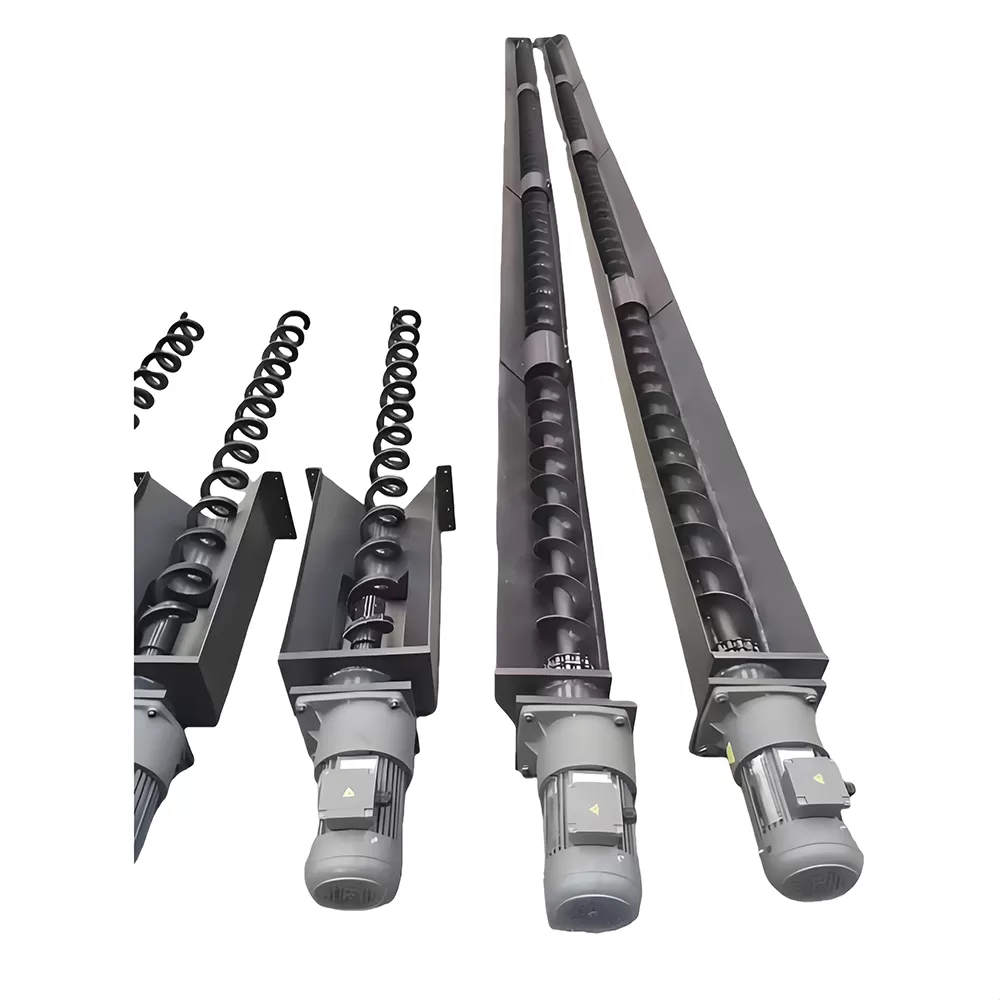
Arquitectura Mecánica del Transportador de Virutas de Tornillo
La fiabilidad operativa de un transportador de virutas de tornillo depende de sus componentes estructurales. A diferencia de los transportadores de tipo cinta que transportan material sobre un medio en movimiento, un transportador de tornillo se basa en la fuerza de rotación de un vuelo helicoidal para empujar el material a lo largo de un canal estacionario. Esta acción mecánica requiere tolerancias precisas y selección de materiales para prevenir el desgaste prematuro y el atascamiento mecánico.
Vuelo Helicoidal y Configuraciones de Eje
El tornillo helicoidal, o auger, es el elemento principal de transmisión. Los ingenieros deben seleccionar entre configuraciones con eje y sin eje basándose en las propiedades físicas del material de desecho que se transporta.
Tornillos con Eje: Este diseño presenta vuelos de acero continuos o seccionales soldados a un tubo central. El eje central proporciona alta rigidez torsional, lo que lo hace adecuado para instalaciones de gran distancia donde el tornillo debe resistir la flexión bajo cargas pesadas. Sin embargo, la presencia del eje central reduce el área de sección transversal disponible y puede proporcionar una superficie para que las virutas largas y fibrosas se enrosquen, lo que lleva a bloqueos.
Tornillos sin Eje: También conocidos como transportadores en espiral, estas unidades utilizan una hélice sin núcleo de alta resistencia que descansa directamente en el fondo de la cubierta del canal. Sin un eje central, hay más área abierta dentro del canal, lo que permite el transporte de virutas anidadas, grandes grumos y desechos irregulares. El par se transmite a través de la sección transversal de la espiral misma, requiriendo aceros de aleación de alta resistencia para prevenir la deformación.
Diseño del Canal y Mitigación del Desgaste
El canal alberga el tornillo rotativo y contiene las virutas y fluidos de corte. Debido a que el material se empuja contra el fondo y los lados del canal durante el transporte, la abrasión por deslizamiento es constante. Para abordar este desgaste, QUNHUI incorpora revestimientos reemplazables hechos de materiales resistentes a la abrasión. Las aleaciones de acero de manganeso y los polietilenos de alta densidad se utilizan comúnmente dependiendo de si la aplicación involucra desechos metálicos pesados y afilados o materiales no ferrosos más ligeros.
El espacio entre el diámetro exterior del tornillo y la superficie interna del canal debe calibrarse cuidadosamente. Un espacio excesivo permite que partículas finas se acumulen debajo del tornillo, formando una capa endurecida que aumenta la fricción y la carga del motor. Un espacio insuficiente puede llevar a bloqueos mecánicos si un chip duro se queda atascado entre el vuelo y la pared del canal.
Gestión de la Dinámica de Virutas y Separación de Refrigerante
El mecanizado de diferentes metales produce morfologías de chip distintas, cada una interactuando de manera diferente con un transportador de virutas de tornillo. El diseño del transportador debe coincidir con las características físicas del material de desecho para prevenir fallos en el sistema.
Manejo de Virutas de Hierro Fundido y Latón
El hierro fundido y el latón tienden a producir virutas cortas y discontinuas o polvo fino durante el mecanizado. Estos materiales no se anidan ni se envuelven, pero son altamente abrasivos y pueden asentarse fácilmente en el fondo del canal del transportador. Para estas aplicaciones, se utiliza un transportador de virutas de tornillo de paso fino. El paso estrecho asegura que el material se mueva continuamente en pequeños incrementos controlados. Además, dado que estas partículas finas pueden migrar a los alojamientos de los rodamientos, se requieren sellos especializados y disposiciones de rodamientos externos para prevenir la contaminación del conjunto de accionamiento.
Gestión de Virutas de Acero y Aluminio
El mecanizado de acero a menudo genera virutas largas, continuas y fibrosas que pueden formar grandes nidos fácilmente. Si se utiliza un tornillo con eje estándar, estos nidos pueden enrollarse alrededor del eje, causando un atasco mecánico completo. Un transportador de virutas de tornillo sin eje es la opción preferida aquí, ya que el centro abierto permite que el material anidado se mueva hacia adelante sin engancharse. Las virutas de aluminio presentan un desafío diferente: son ligeras y tienen una alta afinidad por adherirse a las superficies cuando están húmedas con refrigerante. El transportador debe diseñarse con superficies de vuelo pulidas o revestimientos antiadherentes para prevenir la acumulación de material en el tornillo mismo.
Recuperación y Drenaje de Refrigerante
En la mayoría de las operaciones CNC, las virutas están cubiertas de aceite de corte o refrigerante soluble en agua. Descargar virutas saturadas con refrigerante es problemático para el medio ambiente y económicamente desperdiciado. Para abordar esto, el transportador de virutas de tornillo a menudo cuenta con una sección de descarga inclinada. A medida que el tornillo empuja las virutas húmedas hacia arriba por la inclinación, la gravedad tira del refrigerante hacia atrás a través de la cama de material. Las ranuras de drenaje o pantallas perforadas integradas en la sección inferior del canal permiten que el refrigerante recuperado drene de nuevo en el reservorio principal de la máquina herramienta.
Integración Estructural en Enclosures de Máquinas Herramienta
Integrar un transportador en un centro de mecanizado CNC moderno o un torno horizontal requiere una planificación espacial cuidadosa. Los fabricantes de máquinas herramienta enfrentan una presión constante para reducir la huella física de su equipo, dejando un espacio mínimo para sistemas auxiliares.
Configuraciones de Bajo Perfil
Para máquinas con baja distancia al suelo, el transportador debe diseñarse con una sección transversal compacta. Esto se logra a menudo utilizando tornillos de diámetro más pequeño que funcionan a velocidades de rotación más altas. Sin embargo, aumentar la velocidad incrementa las tasas de desgaste, requiriendo un equilibrio entre el tamaño físico y la longevidad operativa. Los ingenieros de QUNHUI diseñan alojamientos de bajo perfil personalizados que se deslizan directamente en las tolvas de virutas estándar de las principales marcas de máquinas herramienta, asegurando una integración sin problemas sin modificar la base estructural de la máquina.
Transición Horizontal vs. Inclinada
Many manufacturing layouts require the screw chip conveyor to receive chips horizontally beneath the machine bed and then elevate them to a height suitable for discharging into a waste bin. This transition from horizontal to inclined transport is a frequent point of mechanical stress. The bend in the conveyor housing must be designed with a radius that prevents the screw from binding while maintaining a consistent pushing force on the chips. In some complex installations, a multi-stage system is used, where a horizontal screw feeds into a separate inclined conveyor.
Protocolos Operativos y Mantenimiento Preventivo
Asegurar la fiabilidad a largo plazo de un sistema de transporte requiere la adherencia a una rutina de mantenimiento estructurada y la implementación de sistemas de control protectores.
Monitoreo de Torque y Protección contra Sobrecarga
One of the primary causes of conveyor failure is mechanical overload due to tramp metal (such as dropped tools, workpieces, or fixtures) entering the trough. To protect the motor, gearbox, and screw flighting, the drive unit must be equipped with overload protection. QUNHUI integrates electronic torque limiters within the control panel. These systems monitor the motor's current draw; if the current exceeds a predetermined threshold—indicating a jam—the system immediately halts the conveyor and triggers an alarm. Advanced systems can automatically initiate a reverse cycle to attempt to clear the blockage before shutting down completely.
Lubricación e Inspección de Componentes
A pesar de que el transportador opera en un ambiente húmedo debido a los coolants de mecanizado, los rodamientos principales de transmisión y los reductores de engranajes requieren lubricación regular con grasas especializadas que resisten el lavado. Se recomienda el siguiente programa de mantenimiento rutinario para instalaciones industriales:
Semanal: Inspeccionar la tolva de descarga en busca de acumulación de virutas y verificar que los orificios de drenaje de refrigerante estén libres de escombros.
Mensual: Comprobar la tensión de las cadenas de transmisión (si aplica) y monitorear la corriente del motor bajo carga de operación normal para detectar signos tempranos de resistencia mecánica.
Trimestral: Inspeccionar las secciones visibles de la helice del tornillo por desgaste, particularmente en las zonas de transición de alto estrés cerca de la inclinación.
Anual: Medir el grosor de los revestimientos de desgaste de la tolva y reemplazar cualquier sección que muestre un adelgazamiento significativo para prevenir daños al marco principal del transportador.
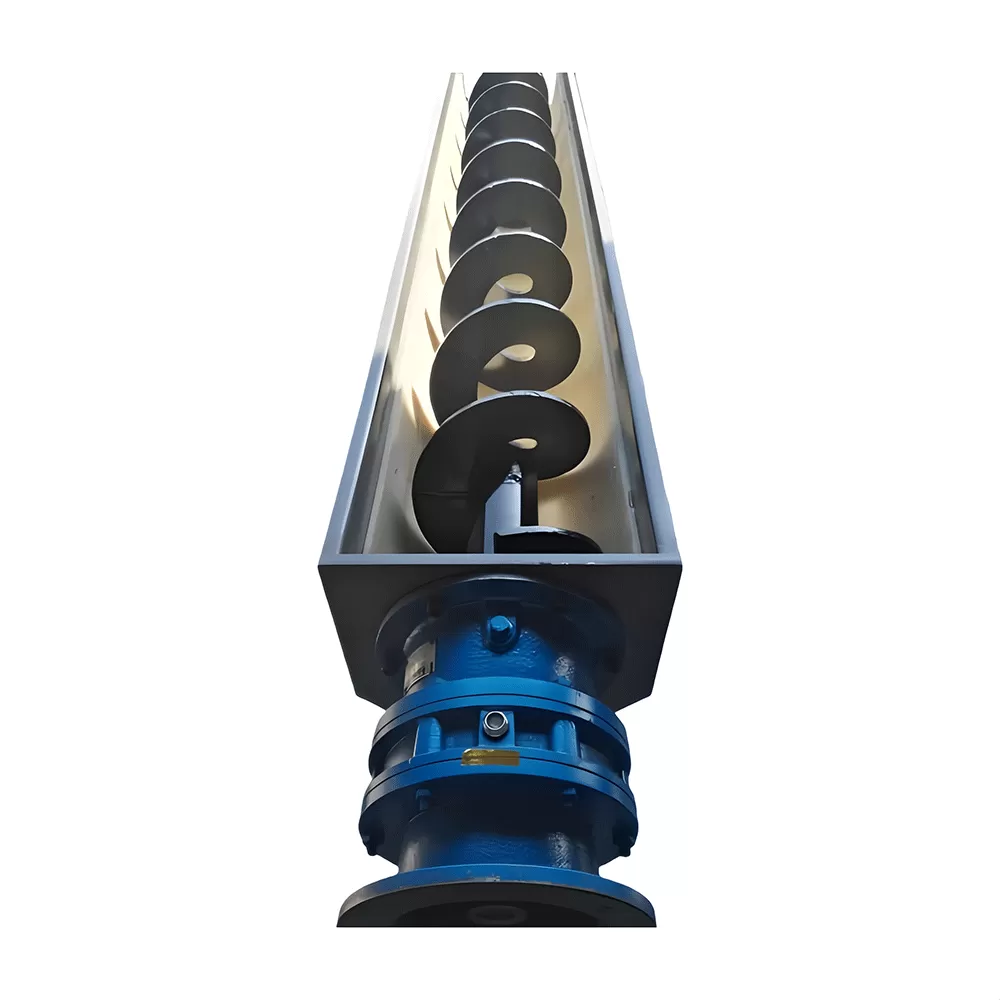
Especificación Técnica y Matriz de Selección
When specifying a conveyor for a new machining line or upgrading an existing machine, engineers must define several physical and operational parameters. The table below outlines standard configuration parameters for various industrial applications.
| Tipo de Aplicación | Característica de Viruta | Tipo de Tornillo Recomendado | Rango Típico de Paso (mm) | Material del Forro |
|---|---|---|---|---|
| Molienda de Hierro Fundido a Alta Velocidad | Polvos finos y altamente abrasivos | Tornillo con eje, vuelo continuo | 50 - 100 | Acero de Manganeso Endurecido |
| Torniado de Acero Pesado en Torno | Virutas largas, fibrosas y anidadas | Tornillo sin eje, espiral de alta resistencia | 150 - 250 | Polietileno de Alta Densidad |
| Mecanizado de Aluminio | Virutas ligeras y de alto volumen | Tornillo con eje o sin eje | 100 - 150 | Acero Inoxidable / Pulido |
| Torniado de Latón Multi-Espindle | Virutas pequeñas, densas y segmentadas | Tornillo con eje, tolerancia ajustada | 40 - 80 | Acero al Carbono Estándar |
Seleccionar los parámetros correctos de esta matriz asegura que el transportador funcione dentro de su zona de eficiencia óptima, reduciendo el consumo de energía y minimizando el desgaste mecánico durante miles de horas de operación.
Preguntas Frecuentes
Q1: ¿Cuáles son los principales signos de que el forro de desgaste de un transportador de virutas de tornillo necesita ser reemplazado?
A1: Los indicadores más comunes de degradación del forro de desgaste incluyen un aumento en la corriente del motor durante la operación normal, ruidos metálicos localizados causados por el tornillo que contacta con el marco estructural, y el adelgazamiento o surcos visibles del material del forro cerca de la curva de descarga. Se recomiendan inspecciones visuales regulares durante el tiempo de inactividad programado para detectar estos signos antes de que la integridad estructural de la canaleta exterior se vea comprometida.
Q2: ¿Puede un transportador de virutas de tornillo manejar altos volúmenes de virutas de acero rizado?
A2: Sí, siempre que el sistema esté configurado correctamente. Para virutas de acero rizado y anidadas, se prefiere un diseño sin eje. La ausencia de un eje central evita que las virutas se envuelvan y aniden alrededor del núcleo rotativo. Además, utilizar un paso más ancho y un diámetro de canaleta más grande ayuda a acomodar el alto volumen y la forma irregular de estas virutas sin causar bloqueos.
Q3: ¿Cómo afecta el ángulo de inclinación a la capacidad de transporte del transportador?
A3: A medida que aumenta el ángulo de inclinación, la eficiencia volumétrica del transportador disminuye debido al retroceso del material. Generalmente, para inclinaciones de hasta 15 grados, la pérdida de capacidad es mínima. Para ángulos más pronunciados (hasta 30 grados), se requiere un paso de tornillo más ajustado o una geometría de vuelo especializada para evitar que las virutas se deslicen hacia atrás por la canaleta. Más allá de 30 grados, pueden necesitarse métodos alternativos de manejo de virutas dependiendo del tipo de material.
Q4: ¿Cuál es el beneficio de incorporar un variador de frecuencia en el sistema de control del transportador?
A4: Un variador de frecuencia permite a los operadores igualar la velocidad del transportador con la tasa de producción de virutas del centro de mecanizado. Operar el transportador a una velocidad más baja durante operaciones de acabado ligero reduce el desgaste en los vuelos y forros, disminuye el consumo de energía y extiende la vida útil operativa del motor y la caja de engranajes. También permite velocidades más altas durante operaciones de desbaste cuando la generación de virutas está en su punto máximo.
Q5: ¿Cómo asegura QUNHUI el sellado de los rodamientos contra el polvo metálico abrasivo fino?
A5: QUNHUI utiliza diseños de rodamientos externos donde los rodamientos del eje están físicamente separados de la canaleta del transportador por una cámara de sellado. Esta cámara contiene sellos radiales de múltiples labios y barreras de grasa que evitan que partículas finas, como polvo de hierro fundido o finos de silicio-aluminio, migren a lo largo del eje y entren en el conjunto de rodamientos. Este diseño previene el agarre prematuro de los rodamientos en aplicaciones de alto polvo.
Soporte de Ingeniería Personalizada para Sistemas de Gestión de Chips
Cada instalación de fabricación enfrenta desafíos únicos basados en configuraciones de máquinas, distribución del piso y especificaciones de materiales. Los diseños de transportadores estándar a menudo no cumplen con las estrictas tolerancias dimensionales y requisitos de materiales de las líneas de producción de alto rendimiento. La ingeniería personalizada es a menudo necesaria para lograr una fiabilidad operativa a largo plazo.
El equipo de ingeniería en QUNHUI diseña y fabrica sistemas de transportadores de tornillo para chips personalizados adaptados a requisitos industriales específicos. Si su instalación está experimentando tiempos de inactividad frecuentes en los transportadores, mala recuperación de refrigerante o desafíos de integración con su maquinaria CNC existente, por favor, póngase en contacto con nuestro departamento técnico. Nuestros ingenieros están disponibles para revisar los planos de su sistema, especificaciones de materiales y restricciones de espacio para proporcionar una propuesta técnica detallada para su próximo proyecto.