

In der Hochleistungs-CNC-Bearbeitung, beim Drehen und Fräsen ist die kontinuierliche Entfernung von Metallspänen und Abfällen eine grundlegende Voraussetzung für die Aufrechterhaltung der betrieblichen Genauigkeit. Die Ansammlung von Bearbeitungsabfällen im Gehäuse führt zu thermischen Verzerrungen, Werkzeugbruch und Oberflächenverschlechterung. Unter den verschiedenen Materialhandhabungsoptionen, die Fertigungsingenieuren zur Verfügung stehen, bleibt der Schraubenspäneförderer die Hauptwahl für die Verwaltung von Installationen in engen Räumen und die Handhabung spezifischer Spangeometrien.
Die Implementierung eines robusten Spänenmanagementsystems erfordert ein Verständnis der mechanischen Kräfte, Materialeigenschaften und der Integration von Werkzeugmaschinen. QUNHUI entwirft und fertigt maßgeschneiderte Materialhandhabungssysteme, um diese Herausforderungen zu meistern. Diese Analyse konzentriert sich auf die ingenieurtechnischen Prinzipien, Designvariationen und Betriebspraktiken, die die Leistung von schraubengestützten Späneabfuhrsystemen in industriellen Umgebungen bestimmen.
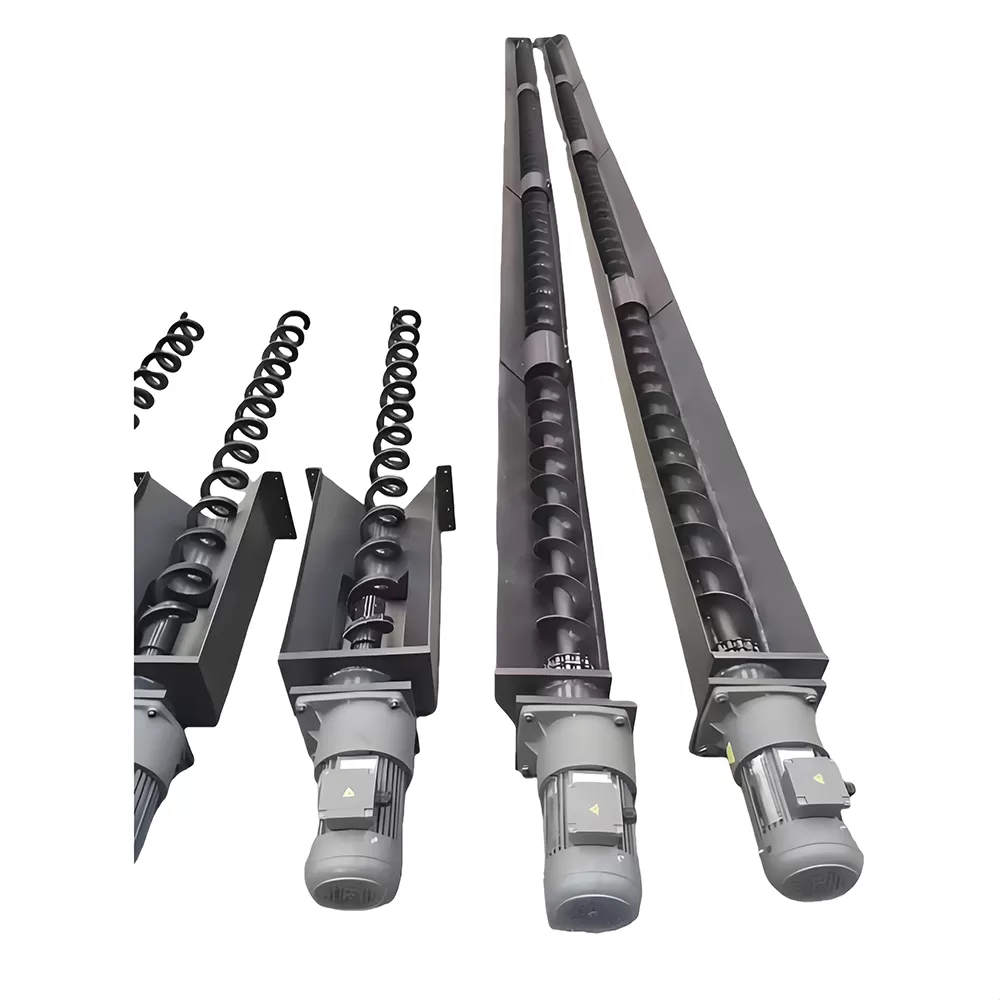
Mechanische Architektur des Schraubenspäneförderers
Die betriebliche Zuverlässigkeit eines Schraubenspäneförderers hängt von seinen strukturellen Komponenten ab. Im Gegensatz zu Förderbändern, die Material auf einem beweglichen Medium transportieren, verlässt sich ein Schraubenförderer auf die Drehkraft eines spiralförmigen Flugs, um Material entlang einer stationären Rinne zu schieben. Diese mechanische Aktion erfordert präzise Toleranzen und Materialauswahl, um vorzeitigen Verschleiß und mechanische Blockaden zu verhindern.
Spiralförmige Flüge und Wellenkonfigurationen
Die spiralförmige Schraube oder der Schneckenbohrer ist das primäre Antriebselement. Ingenieure müssen zwischen gewellten und wellenlosen Konfigurationen basierend auf den physikalischen Eigenschaften des transportierten Abfallmaterials wählen.
Gewellte Schrauben: Dieses Design verfügt über kontinuierliche oder sectionale Stahlflüge, die an einem zentralen Rohr geschweißt sind. Die zentrale Welle bietet hohe torsionale Steifigkeit, was sie für Installationen mit langen Spannweiten geeignet macht, bei denen die Schraube dem Biegen unter schweren Lasten widerstehen muss. Allerdings verringert die Anwesenheit der zentralen Welle die verfügbare Querschnittsfläche und kann eine Oberfläche bieten, um lange, faserige Späne zu umwickeln, was zu Verstopfungen führt.
Wellenlose Schrauben: Auch bekannt als Spiralförderer, nutzen diese Einheiten eine robuste, kernlose Helix, die direkt auf dem Boden der Rinnenauskleidung ruht. Ohne eine zentrale Welle gibt es mehr offenen Raum im Inneren der Rinne, was den Transport von genesteten Spänen, großen Klumpen und unregelmäßigen Abfällen ermöglicht. Das Drehmoment wird durch den Querschnitt der Spirale selbst übertragen, was hochfesten Legierungsstähle erfordert, um Verformungen zu verhindern.
Rinnendesign und Verschleißminderung
Die Rinne beherbergt die rotierende Schraube und enthält die Späne und Schneidflüssigkeiten. Da das Material während des Transports gegen den Boden und die Seiten der Rinne gedrückt wird, ist die Gleitreibung konstant. Um diesen Verschleiß zu adressieren, integriert QUNHUI austauschbare Auskleidungen aus verschleißfesten Materialien. Manganstahllegierungen und hochdichte Polyethylen werden je nach Anwendung verwendet, ob es sich um schwere, scharfe metallische Abfälle oder leichtere, nichtmetallische Materialien handelt.
Der Abstand zwischen dem Außendurchmesser der Schraube und der Innenseite der Rinne muss sorgfältig kalibriert werden. Ein übermäßiger Abstand lässt feine Partikel unter der Schraube ansammeln, wodurch eine verhärtete Schicht entsteht, die die Reibung und die Motorlast erhöht. Ein unzureichender Abstand kann zu mechanischem Klemmen führen, wenn ein harter Span zwischen dem Flügel und der Rinnenwand eingeklemmt wird.
Management von Spänen und Kühlmitteltrennung
Die Bearbeitung verschiedener Metalle erzeugt unterschiedliche Spanmorphologien, die jeweils unterschiedlich mit einem Schrauben-Spankonveyor interagieren. Das Design des Förderers muss den physikalischen Eigenschaften des Abfallmaterials entsprechen, um einen Systemausfall zu verhindern.
Umgang mit Gusseisen- und Messingspänen
Gusseisen und Messing neigen dazu, kurze, diskontinuierliche Späne oder feinen Staub während der Bearbeitung zu erzeugen. Diese Materialien nisten sich nicht ein und wickeln sich nicht, sind jedoch sehr abrasiv und können sich leicht am Boden der Förderrinne absetzen. Für diese Anwendungen wird ein Schrauben-Spankonveyor mit feiner Steigung verwendet. Die enge Steigung sorgt dafür, dass das Material kontinuierlich in kleinen, kontrollierten Inkrementen bewegt wird. Darüber hinaus ist es notwendig, spezialisierte Dichtungen und Außenlageranordnungen zu verwenden, da diese feinen Partikel in die Lagergehäuse wandern können, um eine Kontamination der Antriebseinheit zu verhindern.
Management von Stahl- und Aluminiumschrotten
Die Stahlbearbeitung erzeugt oft lange, kontinuierliche und faserige Späne, die große Nester bilden können. Wenn eine Standard-Schraube mit Welle verwendet wird, können sich diese Nester um die Welle wickeln und einen vollständigen mechanischen Stau verursachen. Ein wellenloser Schrauben-Spankonveyor ist hier die bevorzugte Wahl, da das offene Zentrum es dem genesteten Material ermöglicht, sich vorwärts zu bewegen, ohne hängen zu bleiben. Aluminiumschrotten stellen eine andere Herausforderung dar: Sie sind leicht und haben eine hohe Affinität, an Oberflächen zu haften, wenn sie mit Kühlmittel benetzt sind. Der Förderer muss mit polierten Flügeloberflächen oder antihaftenden Auskleidungen entworfen werden, um Materialansammlungen an der Schraube selbst zu verhindern.
Kühlmittelrückgewinnung und Entwässerung
In den meisten CNC-Betrieben sind Späne mit Schneidöl oder wasserlöslichem Kühlmittel bedeckt. Das Entladen von mit Kühlmittel gesättigten Spänen ist sowohl umweltproblematisch als auch wirtschaftlich verschwenderisch. Um dies zu adressieren, verfügt der Schrauben-Spankonveyor oft über einen geneigten Entladeabschnitt. Während die Schraube die nassen Späne die Steigung hinaufdrückt, zieht die Schwerkraft das Kühlmittel rückwärts durch das Materialbett. Entwässerungsöffnungen oder perforierte Siebe, die in den unteren Abschnitt der Rinne eingebaut sind, ermöglichen es, das zurückgewonnene Kühlmittel wieder in den Hauptbehälter der Werkzeugmaschine abzulassen.
Strukturelle Integration in Werkzeugmaschinengehäuse
Die Integration eines Förderers in ein modernes CNC-Bearbeitungszentrum oder eine horizontalen Drehmaschine erfordert sorgfältige räumliche Planung. Maschinenbauer stehen unter ständigem Druck, den physischen Platzbedarf ihrer Geräte zu reduzieren, was nur minimalen Raum für Hilfssysteme lässt.
Niedrigprofilkonfigurationen
Für Maschinen mit niedrigem Bodenabstand muss der Förderer mit einem kompakten Querschnitt entworfen werden. Dies wird oft erreicht, indem Schrauben mit kleinerem Durchmesser bei höheren Drehzahlen verwendet werden. Eine Erhöhung der Geschwindigkeit führt jedoch zu höheren Verschleißraten, was ein Gleichgewicht zwischen physischer Größe und betrieblicher Langlebigkeit erfordert. QUNHUI-Ingenieure entwerfen maßgeschneiderte Niedrigprofilgehäuse, die direkt in die Standard-Spankübel großer Werkzeugmaschinenmarken eingeschoben werden, um eine nahtlose Integration ohne Modifikation der strukturellen Basis der Maschine zu gewährleisten.
Horizontale vs. Neigungstransition
Viele Fertigungslayouts erfordern, dass der Schraubenspäneförderer Späne horizontal unter dem Maschinenbett aufnimmt und sie dann auf eine Höhe anhebt, die für die Entladung in einen Abfallbehälter geeignet ist. Dieser Übergang vom horizontalen zum geneigten Transport ist ein häufiger Punkt mechanischer Belastung. Die Biegung im Fördergehäuse muss mit einem Radius gestaltet sein, der verhindert, dass die Schraube klemmt, während eine konstante Schubkraft auf die Späne aufrechterhalten wird. In einigen komplexen Installationen wird ein mehrstufiges System verwendet, bei dem eine horizontale Schraube in einen separaten geneigten Förderer einspeist.
Betriebsprotokolle und vorbeugende Wartung
Die Gewährleistung der langfristigen Zuverlässigkeit eines Fördersystems erfordert die Einhaltung eines strukturierten Wartungsplans und die Implementierung von Schutzsteuerungssystemen.
Drehmomentüberwachung und Überlastschutz
Eine der Hauptursachen für den Ausfall von Förderern ist mechanische Überlastung durch Fremdmetall (wie fallende Werkzeuge, Werkstücke oder Vorrichtungen), das in die Rinne gelangt. Um den Motor, das Getriebe und die Schraubenschnecken zu schützen, muss die Antriebseinheit mit einem Überlastschutz ausgestattet sein. QUNHUI integriert elektronische Drehmomentbegrenzer im Steuerfeld. Diese Systeme überwachen den Stromverbrauch des Motors; wenn der Strom einen vorgegebenen Schwellenwert überschreitet – was auf eine Blockade hinweist – stoppt das System sofort den Förderer und löst einen Alarm aus. Fortschrittliche Systeme können automatisch einen Rücklaufzyklus einleiten, um zu versuchen, die Blockade zu beseitigen, bevor sie vollständig abgeschaltet werden.
Schmierung und Komponenteninspektion
Obwohl der Förderer aufgrund von Bearbeitungskühlschmierstoffen in einer feuchten Umgebung arbeitet, benötigen die Hauptantriebslager und Getriebeuntersetzungen regelmäßige Schmierung mit speziellen Fetten, die auswaschbeständig sind. Der folgende Wartungsplan wird für industrielle Installationen empfohlen:
Wöchentlich: Überprüfen Sie den Entladeauslauf auf Spänehäufungen und vergewissern Sie sich, dass die Kühlschmierstoffablauföffnungen frei von Ablagerungen sind.
Monatlich: Überprüfen Sie die Spannung der Antriebsriemen (falls zutreffend) und überwachen Sie den Motorstrom unter normaler Betriebsbelastung, um frühe Anzeichen mechanischer Widerstände zu erkennen.
Vierteljährlich: Überprüfen Sie die sichtbaren Abschnitte der Schraubenschnecken auf Abnutzung, insbesondere in den hochbelasteten Übergangsbereichen in der Nähe der Neigung.
Jährlich: Messen Sie die Dicke der Rinnenverschleißbeläge und ersetzen Sie alle Abschnitte, die eine signifikante Abnutzung zeigen, um Schäden am Hauptförderrahmen zu verhindern.
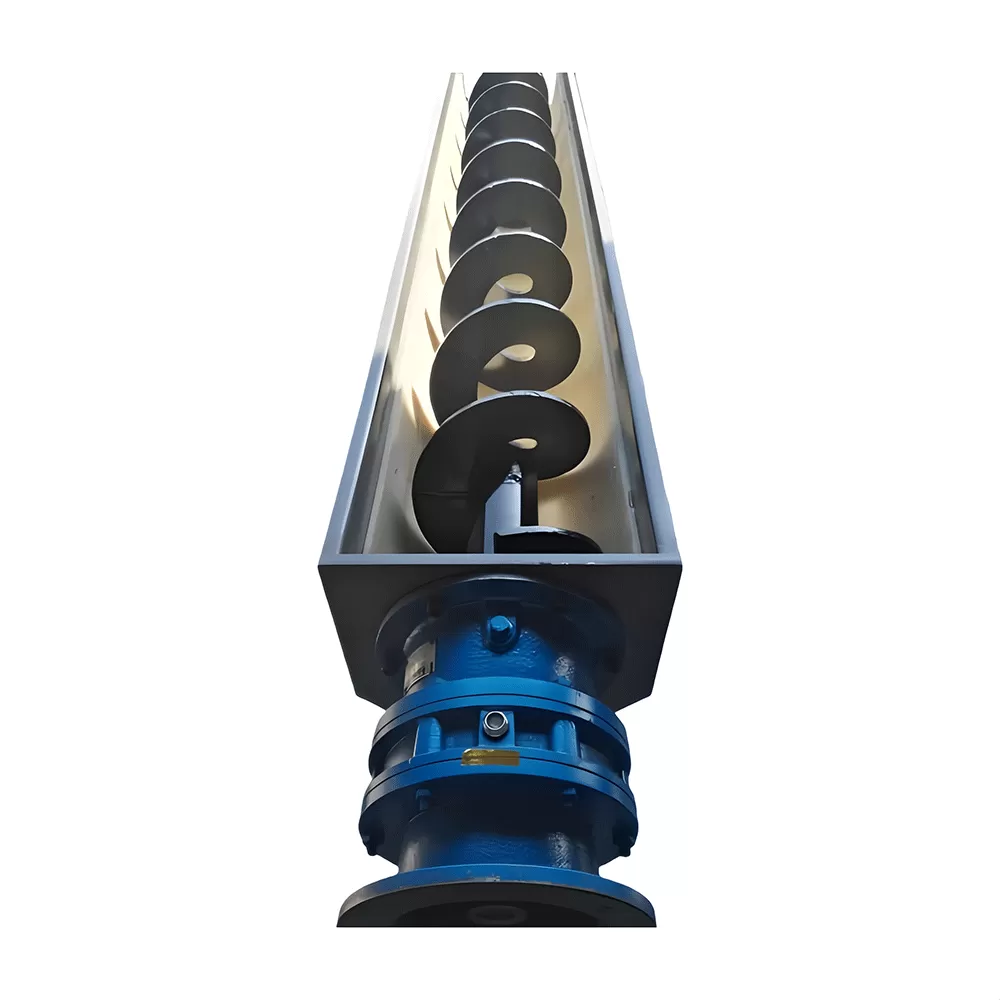
Technische Spezifikation und Auswahlmatrix
Bei der Spezifikation eines Förderers für eine neue Bearbeitungslinie oder beim Upgrade einer bestehenden Maschine müssen Ingenieure mehrere physische und betriebliche Parameter definieren. Die folgende Tabelle skizziert die Standardkonfigurationsparameter für verschiedene industrielle Anwendungen.
| Anwendungstyp | Schnittrückstände | Empfohlener Schraubentyp | Typischer Steigungsbereich (mm) | Futtermaterial |
|---|---|---|---|---|
| Hochgeschwindigkeits-Gusseisenfräsen | Feine, hochabrasive Pulver | Wellenförmig, kontinuierlicher Flug | 50 - 100 | Härtetes Mangansiliziumstahl |
| Schwere Stahl-Drehbearbeitung | Lang, faserig, genestete Späne | Wellenlos, schwerlastspiral | 150 - 250 | Hochdichtes Polyethylen |
| Aluminium-Bearbeitung | Leichte, hochvolumige Späne | Wellenförmig oder Wellenlos | 100 - 150 | Edelstahl / Poliert |
| Messing-Multispindel-Drehbearbeitung | Kleine, dichte, segmentierte Späne | Wellenförmig, enge Passung | 40 - 80 | Standard-Kohlenstoffstahl |
Die Auswahl der richtigen Parameter aus dieser Matrix stellt sicher, dass der Förderer innerhalb seiner optimalen Effizienzzone arbeitet, den Energieverbrauch reduziert und den mechanischen Verschleiß über Tausende von Betriebsstunden minimiert.
Häufig gestellte Fragen
F1: Was sind die Hauptzeichen dafür, dass ein Verschleißfutter für einen Schraubenspäneförderer ersetzt werden muss?
A1: Die häufigsten Anzeichen für die Abnutzung des Futtermaterials sind ein Anstieg des Motorstroms während des normalen Betriebs, lokalisierte metallische Geräusche, die durch den Kontakt der Schraube mit dem Tragwerk verursacht werden, sowie sichtbare Verdünnung oder Riefenbildung des Futtermaterials in der Nähe der Entladebiegung. Regelmäßige Sichtprüfungen während der geplanten Wartungszeiten werden empfohlen, um diese Anzeichen zu erkennen, bevor die strukturelle Integrität der äußeren Rinne gefährdet wird.
F2: Kann ein Schraubenspäneförderer hohe Mengen von lockigen Stahlspänen bewältigen?
A2: Ja, vorausgesetzt, das System ist korrekt konfiguriert. Für lockige, genestete Stahlspäne wird ein wellenloses Design bevorzugt. Das Fehlen einer zentralen Welle verhindert, dass sich die Späne um den rotierenden Kern wickeln und nisten. Darüber hinaus hilft die Verwendung einer breiteren Steigung und eines größeren Rinnendurchmessers, das hohe Volumen und die unregelmäßige Form dieser Späne zu bewältigen, ohne Blockierungen zu verursachen.
F3: Wie beeinflusst der Neigungswinkel die Transportkapazität des Förderers?
A3: Mit zunehmendem Neigungswinkel verringert sich die volumetrische Effizienz des Förderers aufgrund von Materialrücklauf. Im Allgemeinen ist der Kapazitätsverlust bei Neigungen von bis zu 15 Grad minimal. Bei steileren Winkeln (bis zu 30 Grad) ist eine engere Schraubensteigung oder eine spezialisierte Fluggeometrie erforderlich, um zu verhindern, dass die Späne rückwärts in die Rinne rutschen. Über 30 Grad müssen möglicherweise alternative Spänehandhabungsmethoden in Betracht gezogen werden, abhängig vom Materialtyp.
F4: Was ist der Vorteil der Integration eines Frequenzumrichters in das Förderersteuerungssystem?
A4: Ein Frequenzumrichter ermöglicht es den Bedienern, die Fördergeschwindigkeit mit der Späneproduktionsrate des Bearbeitungszentrums abzugleichen. Das Fahren des Förderers mit einer niedrigeren Geschwindigkeit während leichter Nachbearbeitungsoperationen reduziert den Verschleiß der Flüge und Futter, verringert den Energieverbrauch und verlängert die Betriebslebensdauer des Motors und des Getriebes. Es ermöglicht auch höhere Geschwindigkeiten während der Grobarbeiten, wenn die Späneproduktion ihren Höhepunkt erreicht.
F5: Wie stellt QUNHUI die Abdichtung der Lager gegen feinen abrasiven Metallstaub sicher?
A5: QUNHUI verwendet Außenlagerdesigns, bei denen die Wellenlager physisch durch eine Dichtkammer von der Förderrinne getrennt sind. Diese Kammer enthält Mehrlippen-Radialdichtungen und Schmierstoffbarrieren, die verhindern, dass feine Partikel, wie Gusseisenstaub oder Silizium-Aluminiumfeilen, entlang der Welle wandern und in die Lagerbaugruppe gelangen. Dieses Design verhindert eine vorzeitige Lagerfestsetzung in Anwendungen mit hohem Staubaufkommen.
Maßgeschneiderte Ingenieurdienstleistungen für Chip-Management-Systeme
Jede Produktionsstätte steht vor einzigartigen Herausforderungen, die auf Maschinenkonfigurationen, Grundriss und Materialanforderungen basieren. Fertige Förderer-Designs erfüllen oft nicht die engen dimensionalen Toleranzen und Materialanforderungen von Hochleistungsproduktionslinien. Maßgeschneiderte Ingenieurdienstleistungen sind oft notwendig, um eine langfristige betriebliche Zuverlässigkeit zu gewährleisten.
Das Ingenieurteam von QUNHUI entwirft und fertigt maßgeschneiderte Schrauben-Chip-Förderanlagen, die auf spezifische industrielle Anforderungen zugeschnitten sind. Wenn Ihre Anlage häufige Ausfallzeiten der Förderer, eine schlechte Kühlmittelrückgewinnung oder Integrationsprobleme mit Ihrer bestehenden CNC-Maschinen hat, kontaktieren Sie bitte unsere technische Abteilung. Unsere Ingenieure stehen zur Verfügung, um Ihre Systemzeichnungen, Materialanforderungen und Platzbeschränkungen zu überprüfen und einen detaillierten technischen Vorschlag für Ihr nächstes Projekt zu erstellen.