
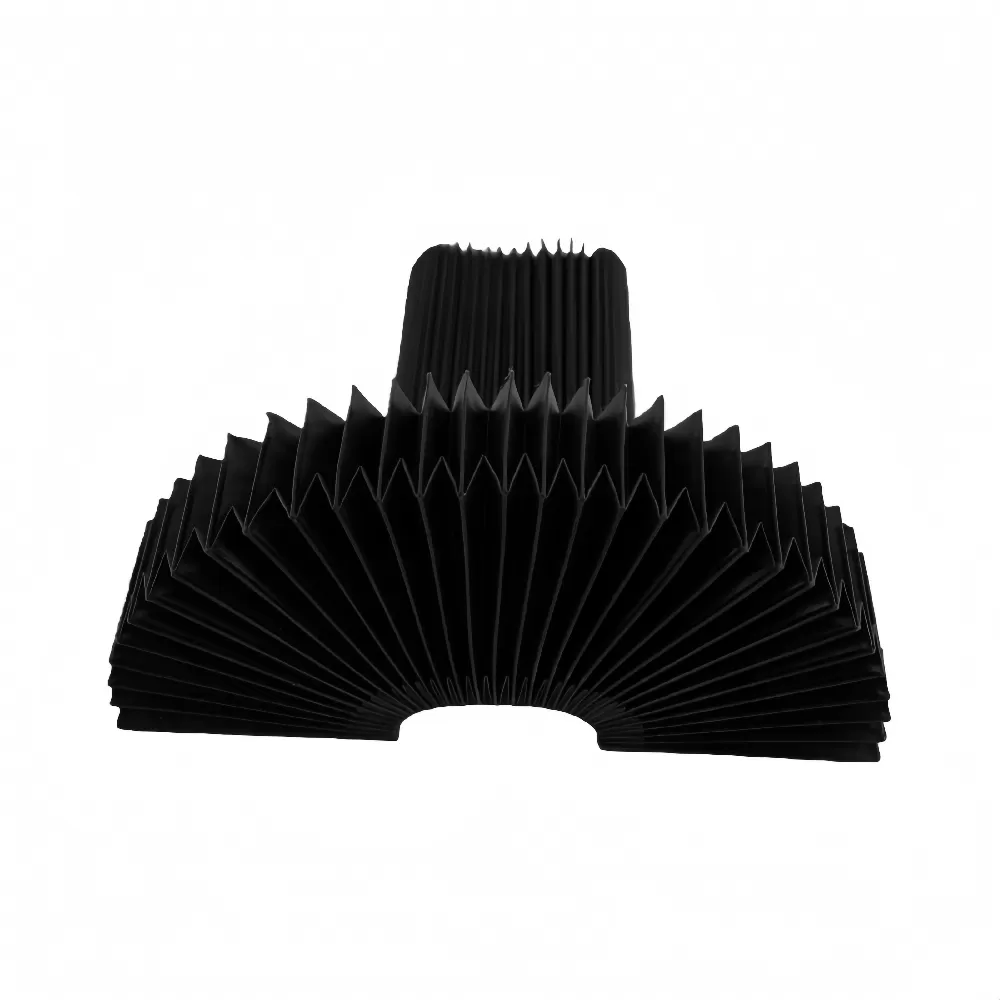
Dans l'usinage CNC lourd, la robotique industrielle et l'automatisation de précision, les guides linéaires et les ensembles de vis à billes nécessitent une protection robuste contre les copeaux, les fluides de refroidissement, la poussière fine et les impacts. Parmi tous les systèmes de protection, couvre-voies accordéon restent la solution la plus polyvalente pour des mouvements dynamiques à plusieurs axes avec un espace de rétraction limité. Ce guide – rédigé d'un point de vue d'ingénierie de terrain – se concentre sur les paramètres de conception mesurables, la compatibilité des matériaux avec les environnements de coupe réels, et les étapes exactes d'un flux de travail d'ingénierie sur mesure. Pas de généralisations, seulement des faits axés sur la performance.
Que vous modernisiez un centre d'usinage à 5 axes ou que vous spécifiiez des couvertures pour un système de pick-and-place à grande vitesse, les sections suivantes fournissent des critères autorisés basés sur les charges mécaniques, les conditions thermiques et les exigences de cycle. Tout au long de ce document, nous faisons référence à des méthodologies éprouvées appliquées par QUNHUI dans des projets dans les secteurs de l'automobile, de l'aérospatial et de la métallurgie générale.
1. Paramètres de conception critiques régissant la performance des couvertures de voies accordéon
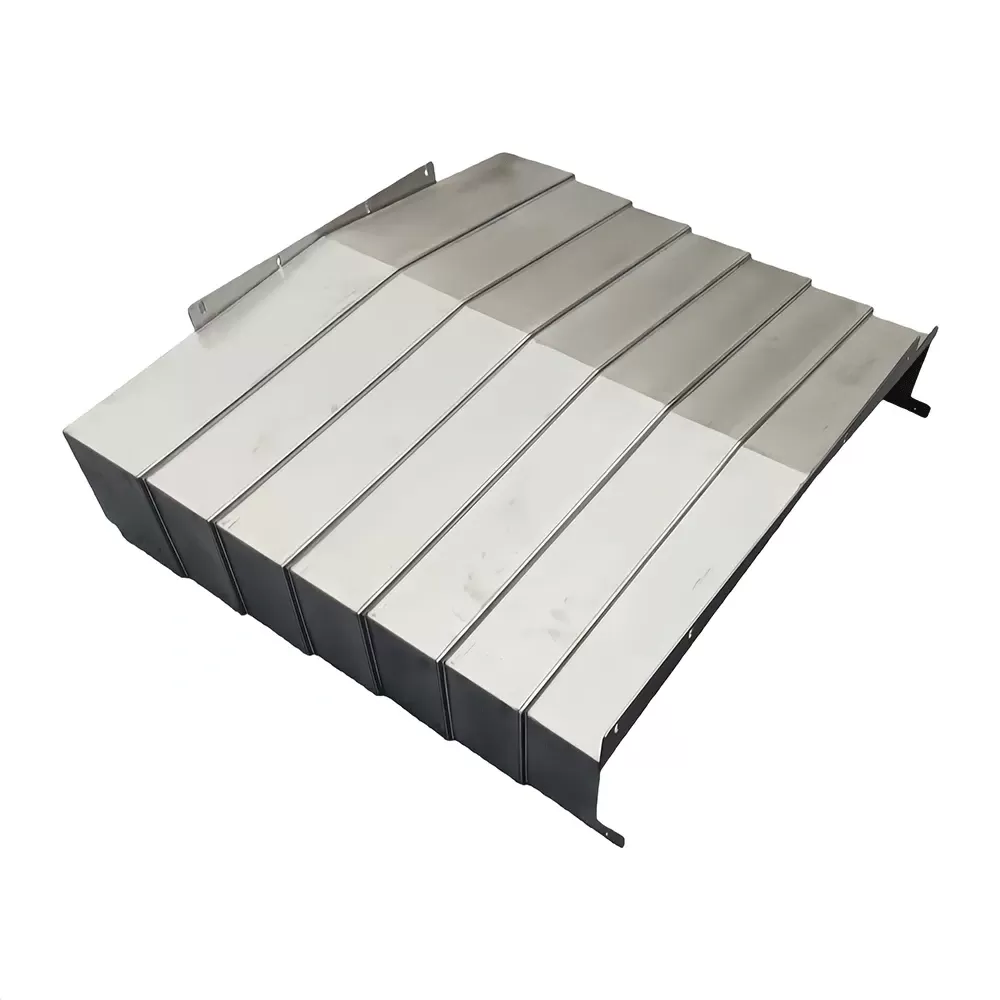
Une couverture de voie accordéon fonctionne comme une barrière flexible qui s'étend et se comprime en fonction du déplacement de l'axe. Sa fiabilité opérationnelle est directement corrélée à cinq paramètres d'ingénierie fondamentaux. Ci-dessous, nous définissons chaque métrique avec des plages de référence standard de l'industrie.
Vitesse dynamique maximale (m/min) : Les conceptions standard gèrent 30–45 m/min. Les variantes à haute vitesse (jusqu'à 80 m/min) nécessitent des couches de tissu renforcées et des connecteurs de charnière à faible friction. Pour les applications dépassant 50 m/min, les forces d'inertie de la couverture augmentent de manière non linéaire – nécessitant des matériaux composites plus légers et des liaisons ciseaux pré-tendues.
Ratio de compression à extension : Les valeurs typiques se situent entre 1:5 et 1:12. Un ratio de 1:8 signifie qu'une longueur complètement compressée de 100 mm s'étend à 800 mm. Les concepteurs doivent calculer le nombre de plis et la hauteur de chaque pli (généralement 25–80 mm) pour répondre à la profondeur de cavité disponible lors de la rétraction.
Géométrie des plis (profil en U vs. profil en V) : Les plis en forme de U offrent un plus grand volume interne, adapté à la collecte de gros copeaux (par exemple, en fonte). Les plis en forme de V favorisent l'auto-nettoyage lorsque les couvertures sont montées verticalement, prévenant l'accumulation de copeaux. Les conceptions hybrides combinent les deux formes pour des charges de contamination extrêmes.
Stabilité latérale et systèmes de guidage : Pour des portées dépassant 600 mm ou des déplacements horizontaux non supportés, des bandes de support internes en aluminium ou en acier inoxydable sont intégrées. Ces bandes empêchent le fléchissement et maintiennent l'alignement sur des dizaines de milliers de cycles.
Effectivité de l'étanchéité (équivalence de classement IP) : Les couvertures de voies accordéon industrielles atteignent une protection comparable à IP54 (protégé contre la poussière) jusqu'à IP6K9K (lavages à haute pression et haute température) lorsqu'elles sont combinées avec des joints de raclage à double lèvre à chaque extrémité.
Chacun de ces paramètres doit être croisé avec le cycle de service de la machine, l'accélération de l'axe et les milieux environnementaux. Un décalage – par exemple, l'installation de couvertures classées à haute vitesse sur des applications à basse fréquence et à fort impact – entraîne souvent une fatigue prématurée des coutures ou une déformation du cadre.
2. Adapter la science des matériaux aux conditions d'exploitation
Choisir le bon élastomère ou textile revêtu n'est pas une décision universelle. Le tableau ci-dessous décrit les comportements des matériaux dans des environnements d'usinage typiques, permettant une spécification précise.
Polyuréthane (polyester revêtu de TPU) : Excellente résistance à l'abrasion et à la traction (jusqu'à 4000 N/50 mm). Fonctionnel de -30 °C à +90 °C. Idéal pour l'usinage à sec, les copeaux d'aluminium et les éclaboussures de liquide de refroidissement modérées. Les revêtements en TPU sont standard pour la plupart des centres d'usinage CNC.
Chloroprène (néoprène) avec renfort en nylon : Résistance supérieure aux huiles minérales, aux fluides hydrauliques et aux intempéries. Plage de température de -15 °C à +100 °C. Recommandé pour les applications de meulage où de fines particules abrasives menacent l'usure des coutures en forme de fermeture éclair.
Élastomère fluorocarboné haute température (FKM/Viton) : Résiste à une exposition continue à 200 °C et à des pics de 230 °C. Essentiel pour l'évacuation des copeaux chauds dans l'usinage du titane ou des superalliages, ou près des broches avec un bypass de refroidissement intégré.
Tissu revêtu de polychlorure de vinyle (PVC) : Économique mais limité aux opérations légères (en dessous de 40 m/min) et aux environnements non huileux. Le PVC durcit à basse température (en dessous de 0 °C), ce qui entraîne des fissures.
Versions antistatiques / sûres ESD : Résistivité de surface ≤ 10^8 Ohms requise dans les lignes d'assemblage électroniques ou les environnements poussiéreux dangereux. Ces revêtements intègrent des polymères conducteurs chargés de carbone ou des bandes de mise à la terre intégrées.
Au-delà de la sélection des tissus, le matériau du cadre interne (aluminium, acier à ressort ou tôle galvanisée) dicte la répartition des charges. Pour les liquides de refroidissement hautement corrosifs (par exemple, les additifs extrêmes à base de chlore), QUNHUI spécifie des profils en aluminium anodisé et des rivets en acier inoxydable pour prévenir la corrosion galvanique. Un matériau mal choisi réduit la durée de vie du revêtement de 70 % en six mois d'exploitation.
La validation des matériaux doit toujours inclure un test de fatigue de 200 000 cycles sous pulvérisation de contamination réelle. Des fournisseurs réputés, y compris QUNHUI, fournissent des rapports de test documentant la rétention d'élongation et l'intégrité des coutures après de tels essais.
3. Flux de travail d'ingénierie sur mesure : des exigences à la production de revêtements prêts à l'emploi
Les revêtements en accordéon prêts à l'emploi ne satisfont que rarement aux contraintes géométriques ou aux extrêmes environnementaux des machines spécialisées. Un processus de personnalisation rigoureux implique cinq étapes distinctes, chacune avec des livrables vérifiables.
Étape 1 – Analyse cinématique et spatiale : Les ingénieurs mesurent l'enveloppe de déplacement de la machine, les interfaces de montage et la cavité de rétraction disponible. Points de données clés : longueur de course maximale, espace de compression minimale, dégagement latéral et présence de capteurs ou de ports de lubrification à proximité. Un scan laser 3D résout tout conflit d'interférence avant de couper le matériau.
Étape 2 – Définition des cas de charge : Le client fournit des profils d'accélération (m/s²), le type de copeaux dominant (filandreux, poudreux ou granulaire), le débit de liquide de refroidissement (L/min) et la température ambiante maximale. Par exemple, les systèmes de liquide de refroidissement haute pression (70 bar) nécessitent des doublures intérieures renforcées et des coutures de charnière scellées pour prévenir l'entrée de fluide.
Étape 3 – Matériau et configuration des plis : En utilisant les données des étapes 1 et 2, une matrice de matériaux est créée. Pour les axes verticaux avec de la poussière de fonte fine, des plis en profil V combinés avec du TPU anti-abrasif et des grattoirs magnétiques sont sélectionnés. Pour les glissières de tour horizontales avec de lourds copeaux filandreux, un design à double couche avec des plaques de grattage externes et des plis en profil U est déployé.
Étape 4 – Modélisation et simulation CAO : Des modèles paramétriques complets simulent les états comprimés et étendus. L'analyse par éléments finis (AEF) valide la répartition des contraintes sur les brides de montage et les rayons de racine des plis. QUNHUI applique une simulation de mouvement dynamique pour vérifier que le revêtement ne touche pas les logements de vis à billes ou les pistes de câbles à aucun moment le long du déplacement.
Étape 5 – Prototypage et tests itératifs : Avant la production complète, un segment prototype (minimum 10 plis) est fabriqué et monté sur un banc d'essai à course équivalente. Les comptes de cycles, l'efficacité de l'étanchéité et l'usure visuelle sont documentés. Des ajustements aux motifs de couture, au bord de liaison ou à la dureté des grattoirs sont effectués de manière itérative jusqu'à ce que le prototype passe un seuil de 250 000 cycles sans fuite.
Ce n'est qu'après ces étapes que la production en série commence, y compris les brides de montage découpées au laser, les supports de fixation pré-installés et les étiquettes de traçabilité par lot. Cette approche méthodique élimine les pannes sur le terrain et les temps d'arrêt non planifiés.
4. Meilleures pratiques d'installation et calendriers de maintenance
Même les protections de manière accordéon les plus robustes fonctionneront mal si elles sont installées incorrectement ou négligées. Voici des recommandations éprouvées sur le terrain provenant de protocoles de maintenance industrielle.
Précision d'alignement : Les brides de montage doivent être parallèles à l'axe de mouvement avec une tolérance de 0,2 mm/m. Un désalignement génère une compression inégale des plis, provoquant des fissures prématurées d'un côté.
Éviter l'extension excessive : Installer des butées mécaniques ou des interrupteurs de fin de course pour empêcher la couverture de dépasser son extension maximale conçue – l'extension excessive déchire le tissu du cadre de fin.
Intervalles de nettoyage périodiques : Pour les environnements à copeaux secs, souffler de l'air comprimé dans les plis toutes les 40 heures de fonctionnement. Pour les applications de liquide de refroidissement humide, rincer à l'eau à basse pression et avec un détergent doux chaque semaine, puis sécher soigneusement pour éviter la moisissure ou la dégradation du matériau.
Inspecter les lèvres de grattoir et les joints d'étanchéité : Après 2 000 heures, examiner la lèvre de grattoir avant pour des rainures ou un durcissement. Remplacer les grattoirs dès qu'un contournement de liquide de refroidissement est observé, car un fluide pénétrant dans le tissu pliant peut atteindre les guides et laver le lubrifiant.
Retensionnement des bandes de support internes : Certaines couvertures lourdes permettent le retensionnement manuel des inserts métalliques. Vérifier la tension tous les 6 mois ; des bandes lâches provoquent un renflement de la couverture vers l'extérieur et entrent en collision avec les structures de machine adjacentes.
Enregistrer les journaux de maintenance (heures de fonctionnement, type de copeaux observés, tout dommage aux joints) aide à prédire la durée de vie restante. Les données du monde réel provenant des cellules d'usinage montrent que le nettoyage proactif prolonge la longévité de la couverture de 300 % par rapport aux unités complètement négligées.
5. Fonctionnalités avancées pour environnements difficiles
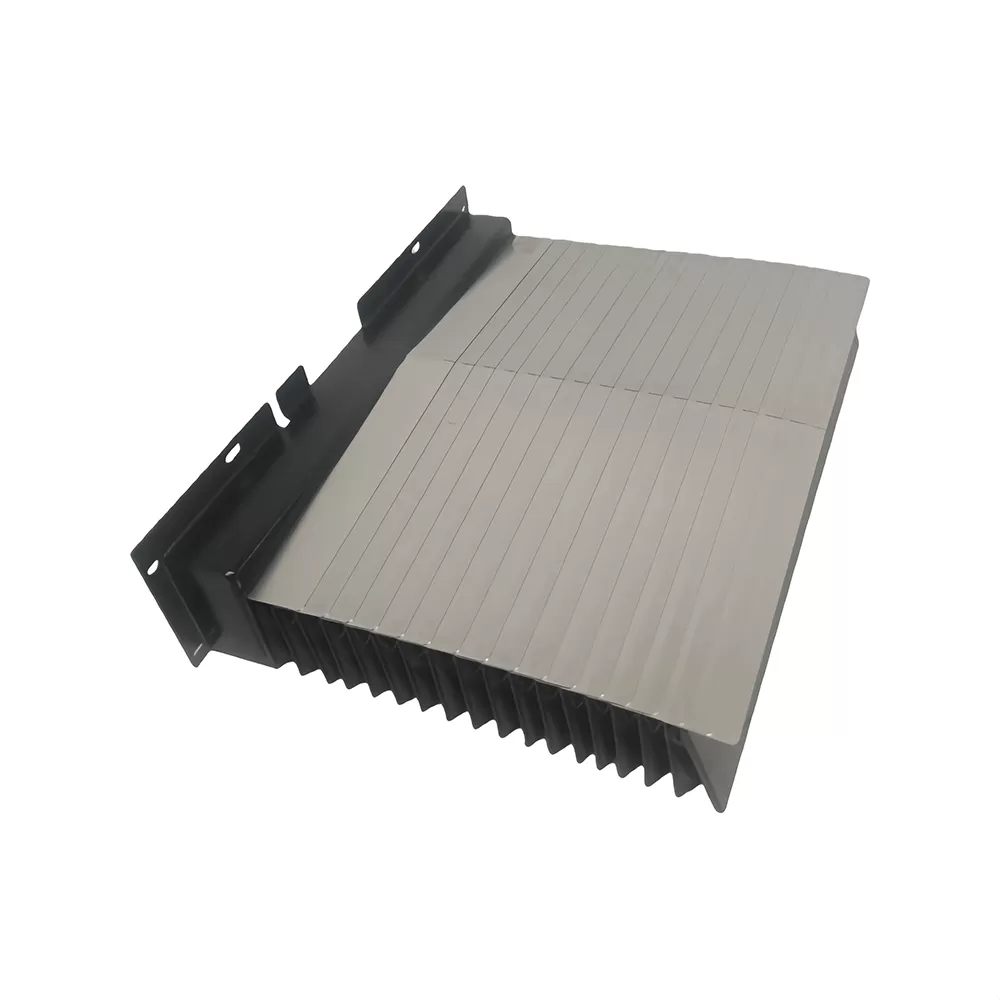
L'automatisation moderne exige plus qu'une protection de base contre les copeaux. Les protections de manière accordéon conçues sur mesure peuvent intégrer plusieurs améliorations qui résolvent des problèmes de productivité spécifiques.
Système de grattoir essuie-glace intégré : Des grattoirs en polyuréthane ou en bronze montés sur le cadre avant éliminent activement les copeaux avant qu'ils ne touchent le tissu flexible. Pour les copeaux de meulage, un grattoir à deux étages (caoutchouc puis acier inoxydable) empêche l'entrée de particules fines.
Fenêtres de visualisation : Des fenêtres TPU transparentes intégrées dans un ou deux plis permettent une inspection visuelle de l'état de lubrification des guides sans retirer la couverture. Les fenêtres sont scellées par soudage à radiofréquence pour maintenir la résistance au liquide de refroidissement.
Canaux de montage pour interrupteur de fin de course : Des profils en aluminium anodisé sur le côté de la couverture permettent aux supports d'interrupteur de fin de course magnétiques ou mécaniques de glisser le long de l'axe de déplacement, réduisant ainsi les pistes de câbles externes.
Connexions de purge d'air : Pour les environnements de poussière céramique ou de fibre de carbone, un port d'air comprimé maintient la cavité intérieure sous pression (0,2–0,5 bar), repoussant activement les particules sub-microniques d'entrer par les coutures.
Revêtements ignifuges : Les couvertures utilisées près des processus générant des étincelles (par exemple, les tables de découpe au laser ou les robots de soudage) peuvent être traitées avec un revêtement résistant aux flammes répondant aux normes UL94 V-0.
Ces options sont spécifiées lors de la phase de personnalisation (Étape 3 ci-dessus). QUNHUI a fourni des couvertures de chemin accordéon avec purge d'air intégrée et mise à la terre ESD aux lignes de découpe d'électrodes de batteries lithium automatisées, où même une seule particule errante peut provoquer un court-circuit.
Choisir la bonne combinaison d'options nécessite de trouver un équilibre entre le niveau de protection et le poids et le coût supplémentaires – mais pour des opérations continues 24/7, chaque fonctionnalité se rentabilise rapidement grâce à une réduction des temps d'arrêt pour maintenance.
Questions Fréquemment Posées (FAQ) sur les Couvertures de Chemin Accordéon
Q1 : Quelle vitesse maximale les couvertures de chemin accordéon modernes peuvent-elles supporter sans dommage mécanique ?
A1 : Les couvertures standard conçues fonctionnent de manière fiable jusqu'à 60 m/min. Pour les axes de moteur linéaire à ultra-haute vitesse (80–120 m/min), des conceptions spéciales avec des cadres en fibre de carbone renforcée, une masse de pli réduite et des couches d'amortissement intégrées sont requises. Demandez toujours un rapport de validation spécifique à la vitesse à votre fournisseur.
Q2 : Comment sélectionner le bon matériau pour un centre d'usinage qui utilise à la fois des lubrifiants à base d'huile et des lubrifiants miscibles à l'eau ?
A2 : Les lubrifiants à base d'eau-glycol et les huiles de coupe pures nécessitent une résistance chimique différente. Un tissu revêtu de TPU avec une formulation résistante à l'hydrolyse fonctionne avec les deux types. Évitez les tissus en PVC ou en polyamide standard – ceux-ci gonfleront ou se délamineront en quelques mois. QUNHUI propose un mélange de TPU certifié pour des pH de 6 à 9 et des huiles à base d'esters.
Q3 : Les couvertures de chemin accordéon peuvent-elles être adaptées sur des tours CNC plus anciens avec un espace limité entre le chariot et les couvertures de chemin ?
A3 : Oui, grâce à un processus de rétrofit personnalisé. Les ingénieurs créent d'abord un scan 3D de la cavité existante, puis conçoivent une couverture « basse-profil » avec une profondeur de pli moins importante (par exemple, hauteur comprimée de 20 mm) en utilisant un tissu à haute ténacité pour maintenir la résistance. Les supports de montage latéraux peuvent être redessinés pour se fixer aux trous taraudés existants ou aux bandes magnétiques.
Q4 : Quel est le délai typique pour un ensemble de couvertures entièrement personnalisé, de l'examen d'ingénierie à l'expédition ?
A4 : Pour un axe CNC typique (course ≤ 3 m, matériaux standards), le processus prend 10 à 15 jours ouvrables : 3 jours pour l'analyse cinématique et la sélection des matériaux, 4 jours pour le CAD et la simulation, 2 jours pour le test de prototype (accéléré), et 5 jours pour la fabrication en série. Les conceptions complexes multi-axes ou à température extrême peuvent nécessiter 20 à 25 jours.
Q5 : Comment vérifier la durée de vie en fatigue revendiquée d'une couverture avant d'acheter ?
A5 : Demandez un rapport de test basé sur la norme ISO 1419 (test de flexion de courroie adapté aux couvertures) ou une norme interne du fournisseur. Un document crédible inclut le nombre de cycles (minimum 500 000 cycles pour une vitesse modérée), l'allongement final à la rupture >80 % de l'original, et des preuves photographiques de l'état de la couture après test. Évitez les fournisseurs qui ne fournissent que des calculs théoriques sans données de test réelles.
Q6 : Y a-t-il des considérations de conception spécifiques pour les axes verticaux (axe Z) par rapport aux axes horizontaux ?
A6 : Absolument. Les couvertures verticales doivent supporter leur propre poids pour éviter le fléchissement. Utilisez des raidisseurs verticaux internes (bandes en acier ressort) et limitez la hauteur des plis à ≤50 mm pour éviter l'effondrement des plis. De plus, la bride de montage inférieure doit comporter des trous de drainage pour que le liquide de refroidissement ne s'accumule pas à l'intérieur des plis de la couverture.
Besoin d'une solution sur mesure pour votre CNC, ligne d'automatisation ou machine à usage spécial ? Chaque géométrie d'axe et condition de processus est unique – mais un couvercle de manière accordéon correctement conçu améliore directement le temps de fonctionnement et la précision des pièces. Partagez la longueur de course de votre machine, l'environnement de fonctionnement et le type de contamination avec notre équipe d'ingénierie. Chez QUNHUI, nous fournissons un support technique complet, des recommandations initiales de matériaux à la validation de prototypes et à la production en série.
Envoyez votre demande maintenant pour recevoir une proposition de conception détaillée et une estimation des délais.
Contactez QUNHUI pour une révision technique sans obligation : incluez le déplacement de l'axe de votre machine, le mode de défaillance actuel (le cas échéant) et le type de liquide de refroidissement. Nos spécialistes répondront avec des recommandations spécifiques aux paramètres et un devis dans les 48 heures.