
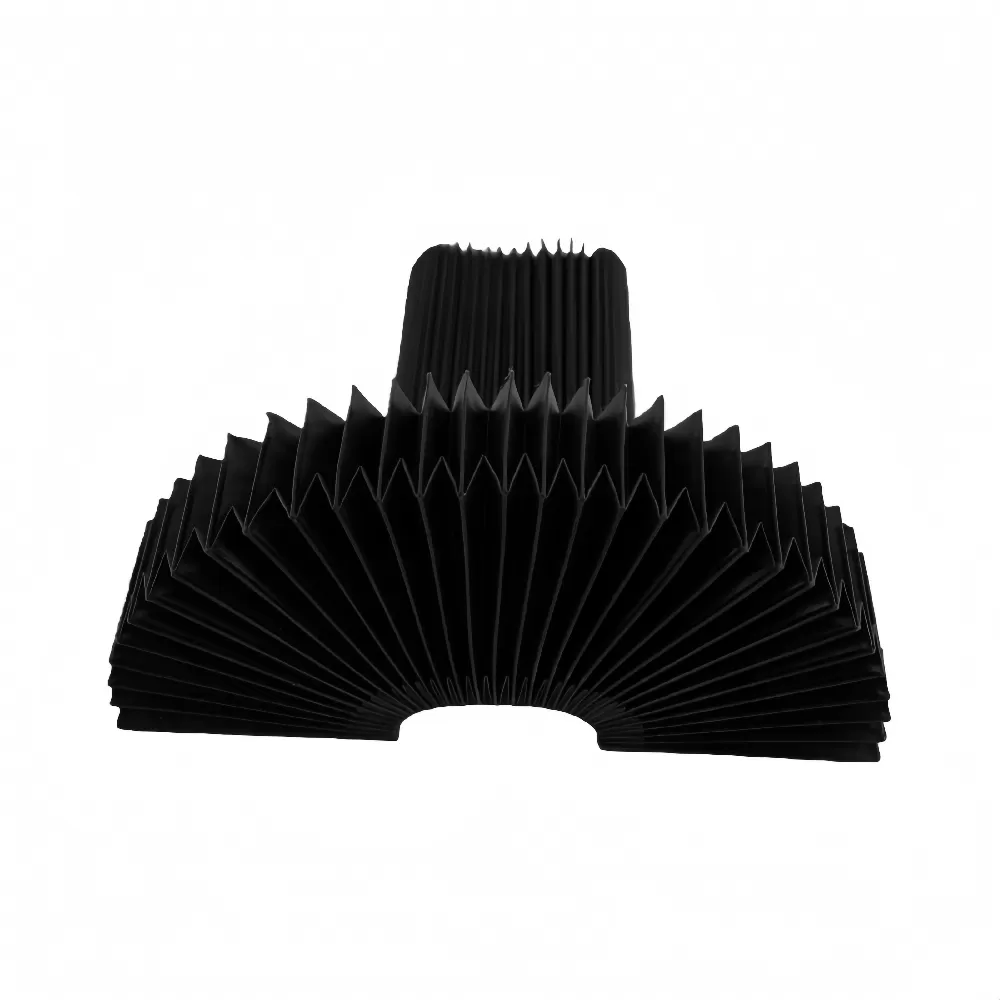
En el mecanizado CNC de alta resistencia, la robótica industrial y la automatización de precisión, los guías lineales y los conjuntos de tornillos de bola requieren una protección robusta contra virutas, fluidos de refrigeración, polvo fino y golpes. Entre todos los sistemas de protección, cubiertas de acordeón siguen siendo la solución más versátil para movimientos dinámicos de múltiples ejes con espacio de retracción limitado. Esta guía – escrita desde una perspectiva de ingeniería de campo – se centra en parámetros de diseño medibles, compatibilidad de materiales con entornos de corte del mundo real y los pasos exactos de un flujo de trabajo de ingeniería personalizado. Sin generalizaciones, solo hechos impulsados por el rendimiento.
Ya sea que esté modernizando un centro de mecanizado de 5 ejes o especificando cubiertas para un sistema de pick-and-place de alta velocidad, las siguientes secciones proporcionan criterios autorizados basados en cargas mecánicas, condiciones térmicas y demandas de ciclo. A lo largo de este documento, hacemos referencia a metodologías probadas aplicadas por QUNHUI en proyectos en los sectores automotriz, aeroespacial y de trabajo en metal en general.
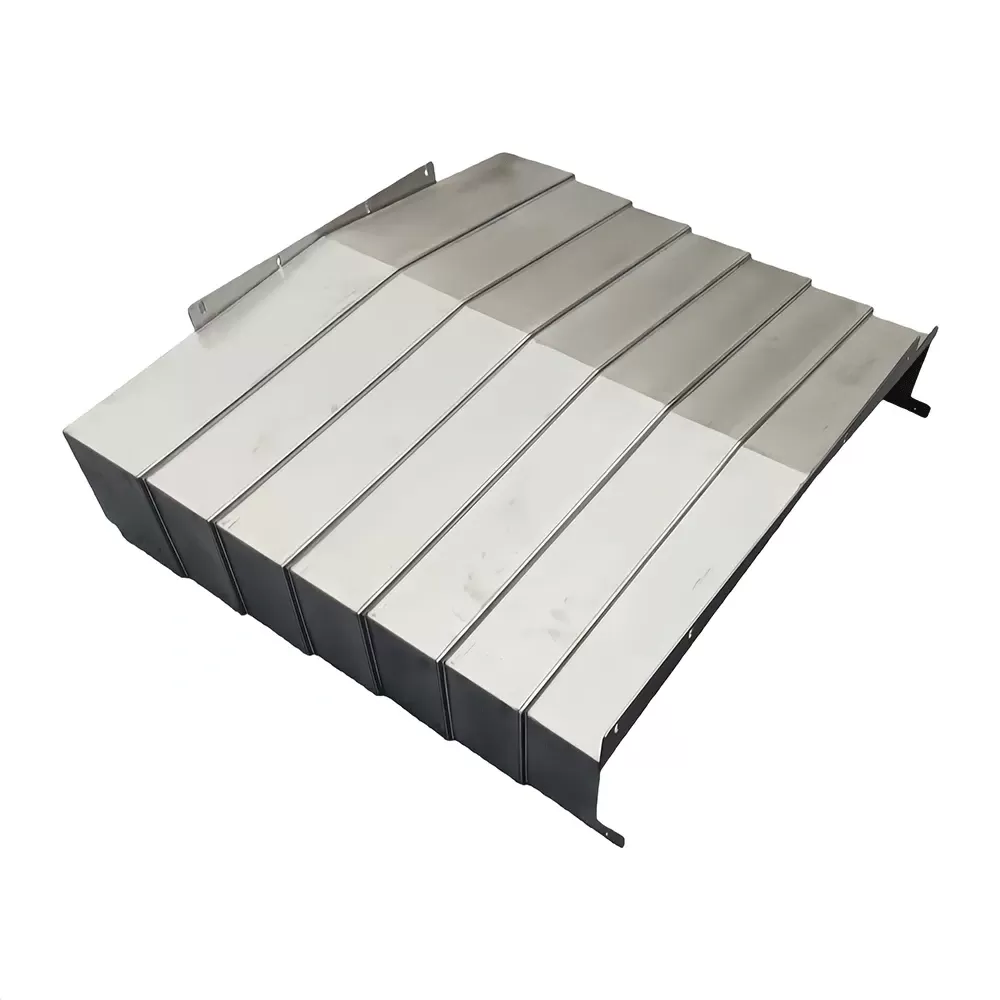
1. Parámetros de Diseño Críticos que Gobiernan el Rendimiento de las Cubiertas de Acordeón
Una cubierta de acordeón funciona como una barrera flexible que se expande y se comprime siguiendo el desplazamiento del eje. Su fiabilidad operativa se correlaciona directamente con cinco parámetros de ingeniería fundamentales. A continuación, definimos cada métrica con rangos de referencia estándar de la industria.
Velocidad dinámica máxima (m/min): Los diseños estándar manejan 30–45 m/min. Las variantes de alta velocidad (hasta 80 m/min) requieren capas de tela reforzadas y conectores de bisagra de baja fricción. Para aplicaciones que superan los 50 m/min, las fuerzas inerciales de la cubierta aumentan de manera no lineal, exigiendo materiales compuestos más ligeros y uniones de tijera pretensadas.
Relación de compresión a extensión: Los valores típicos oscilan entre 1:5 y 1:12. Una relación de 1:8 significa que una longitud completamente comprimida de 100 mm se extiende a 800 mm. Los diseñadores deben calcular el número de pliegues y la altura de cada pliegue (normalmente de 25 a 80 mm) para cumplir con la profundidad de cavidad disponible durante la retracción.
Geometría del pliegue (perfil en U vs. perfil en V): Los pliegues en forma de U proporcionan un mayor volumen interno, adecuado para recoger virutas gruesas (por ejemplo, hierro fundido). Los pliegues en forma de V promueven la autolimpieza cuando las cubiertas están montadas verticalmente, previniendo la acumulación de virutas. Los diseños híbridos combinan ambas formas para cargas extremas de contaminación.
Estabilidad lateral y sistemas de guía: Para tramos que superan los 600 mm o desplazamientos horizontales no soportados, se incrustan bandas de soporte internas de aluminio o acero inoxidable. Estas bandas previenen el hundimiento y mantienen la alineación a lo largo de decenas de miles de ciclos.
Efectividad del sellado (equivalencia de clasificación IP): Las cubiertas de acordeón industriales logran una protección comparable a IP54 (protegido contra el polvo) hasta IP6K9K (lavados a alta presión y alta temperatura) cuando se combinan con sellos de rascador de doble labio en ambos extremos.
Cada uno de estos parámetros debe ser referenciado con el ciclo de trabajo de la máquina, la aceleración del eje y los medios ambientales. Un desajuste – por ejemplo, instalar cubiertas calificadas para alta velocidad en aplicaciones de baja frecuencia y alto impacto – a menudo causa fatiga prematura de las costuras o deformación del marco.
2. Alineando la Ciencia de Materiales con las Condiciones de Operación
Seleccionar el elastómero o textil recubierto correcto no es una decisión de talla única. La tabla a continuación describe los comportamientos de los materiales bajo entornos de mecanizado típicos, permitiendo una especificación precisa.
Poliuretano (poliéster recubierto de TPU): Excelente resistencia a la abrasión y resistencia a la tracción (hasta 4000 N/50 mm). Funcional de -30°C a +90°C. Ideal para mecanizado en seco, virutas de aluminio y salpicaduras moderadas de refrigerante. Las cubiertas de TPU son estándar para la mayoría de los centros de fresado CNC.
Cloropreno (neopreno) con refuerzo de nailon: Superior resistencia a aceites minerales, fluidos hidráulicos y a la intemperie. Rango de temperatura de -15°C a +100°C. Recomendado para aplicaciones de rectificado donde partículas abrasivas finas amenazan el desgaste de costuras tipo cremallera.
Elastómero fluorocarbonado de alta temperatura (FKM/Viton): Soporta exposición continua a 200°C y picos de 230°C. Esencial para la evacuación de virutas calientes en mecanizado de titanio o superaleaciones, o cerca de husillos con bypass de refrigeración integrado.
Tejido recubierto de cloruro de polivinilo (PVC): Económico pero limitado a operaciones de baja carga (por debajo de 40 m/min) y entornos no aceitosos. El PVC se endurece a bajas temperaturas (por debajo de 0°C), lo que lleva a agrietamientos.
Versiones antiestáticas / seguras para ESD: Resistividad superficial ≤ 10^8 Ohmios requerida en líneas de ensamblaje de electrónica o entornos con polvo peligroso. Estas cubiertas incorporan polímeros conductores cargados de carbono o tiras de conexión a tierra incrustadas.
Más allá de la selección del tejido, el material del marco interno (aluminio, acero de resorte o chapa galvanizada) dicta la distribución de carga. Para refrigerantes altamente corrosivos (por ejemplo, aditivos de presión extrema a base de cloro), QUNHUI especifica perfiles de aluminio anodizado y remaches de acero inoxidable para prevenir la corrosión galvánica. Un material elegido incorrectamente acorta la vida útil de la cubierta en un 70% dentro de los seis meses de operación.
La validación del material siempre debe incluir una prueba de fatiga de 200,000 ciclos bajo rociado de contaminación real. Proveedores de renombre, incluyendo QUNHUI, proporcionan informes de prueba que documentan la retención de elongación y la integridad de la costura después de tales ensayos.
3. Flujo de trabajo de ingeniería personalizada: De los requisitos a las cubiertas listas para producción
Las cubiertas de acordeón estándar rara vez satisfacen las restricciones geométricas o los extremos ambientales de maquinaria especializada. Un proceso de personalización riguroso involucra cinco etapas distintas, cada una con entregables verificables.
Etapa 1 – Análisis cinemático y espacial: Los ingenieros miden el sobre de desplazamiento de la máquina, las interfaces de montaje y la cavidad de retracción disponible. Puntos de datos clave: longitud máxima de carrera, espacio mínimo de compresión, despeje lateral y presencia de sensores cercanos o puertos de lubricación. Un escaneo láser 3D resuelve cualquier conflicto de interferencia antes de cortar el material.
Etapa 2 – Definición del caso de carga: El cliente proporciona perfiles de aceleración (m/s²), tipo de viruta dominante (fibrosa, en polvo o granular), tasa de flujo de refrigerante (L/min) y temperatura ambiente máxima. Por ejemplo, los sistemas de refrigerante de alta presión (70 bar) requieren revestimientos internos reforzados y costuras de bisagra selladas para prevenir la entrada de fluidos.
Etapa 3 – Material y configuración de pliegues: Usando datos de la etapa 1 y 2, se crea una matriz de materiales. Para ejes verticales con polvo de hierro fundido fino, se seleccionan pliegues en forma de V combinados con TPU antiabrasivo y raspadores magnéticos. Para caminos de tornos horizontales con virutas pesadas y fibrosas, se despliega un diseño de doble capa con placas raspadoras externas y pliegues en forma de U.
Etapa 4 – Modelado CAD y simulación: Modelos paramétricos completos simulan estados comprimidos y extendidos. El análisis de elementos finitos (FEA) valida la distribución de tensiones en las bridas de montaje y los radios de raíz de pliegue. QUNHUI aplica simulación de movimiento dinámico para verificar que la cubierta no contacte con las carcasas de tornillo de bola o las pistas de cable en ningún punto a lo largo del recorrido.
Etapa 5 – Prototipado y pruebas iterativas: Antes de la producción completa, se fabrica y monta un segmento prototipo (mínimo 10 pliegues) en un banco de pruebas de recorrido equivalente. Se documentan los conteos de ciclos, la efectividad del sellado y el desgaste visual. Se realizan ajustes a los patrones de costura, el borde de unión o la dureza del raspador de manera iterativa hasta que el prototipo supere la marca de 250,000 ciclos sin fugas.
Solo después de estos pasos comienza la producción en serie, incluyendo bridas de montaje cortadas con láser, soportes de sujeción preinstalados y etiquetas de trazabilidad por lote. Este enfoque metódico elimina fallos en el campo y tiempos de inactividad no programados.
4. Mejores Prácticas de Instalación y Programas de Mantenimiento
Aún los cubre caminos de acordeón más robustos tendrán un rendimiento inferior si se instalan incorrectamente o se descuidan. A continuación se presentan recomendaciones probadas en el campo a partir de protocolos de mantenimiento industrial.
Precisión de alineación: Las bridas de montaje deben ser paralelas al eje de movimiento dentro de 0.2 mm/m. La desalineación genera compresión desigual de los pliegues, causando agrietamiento prematuro en un lado.
Evitar la sobreextensión: Instalar paradas mecánicas o interruptores de límite para evitar que la cubierta supere su extensión máxima diseñada; la sobreextensión rasga la tela del marco final.
Intervalos de limpieza periódica: Para entornos de virutas secas, soplar aire comprimido en los pliegues cada 40 horas de operación. Para aplicaciones de refrigerante húmedo, enjuagar con agua a baja presión y detergente suave semanalmente, luego secar completamente para evitar moho o degradación del material.
Inspeccionar labios de raspador y sellos de costura: Después de 2,000 horas, examinar el labio del raspador frontal en busca de surcos o endurecimiento. Reemplazar los raspadores tan pronto como se observe un bypass de refrigerante, porque el fluido que penetra en la tela plegable puede alcanzar las guías y lavar el lubricante.
Retensado de bandas de soporte internas: Algunos cubre caminos de servicio pesado permiten el retensado manual de inserciones metálicas. Verificar la tensión cada 6 meses; las bandas sueltas hacen que la cubierta se abulte hacia afuera y colisione con estructuras de máquina adyacentes.
Registrar los registros de mantenimiento (horas de operación, tipo de virutas observadas, cualquier daño en el sello) ayuda a predecir la vida útil restante. Los datos del mundo real de celdas de mecanizado muestran que la limpieza proactiva extiende la longevidad de la cubierta en un 300% en comparación con unidades completamente descuidadas.
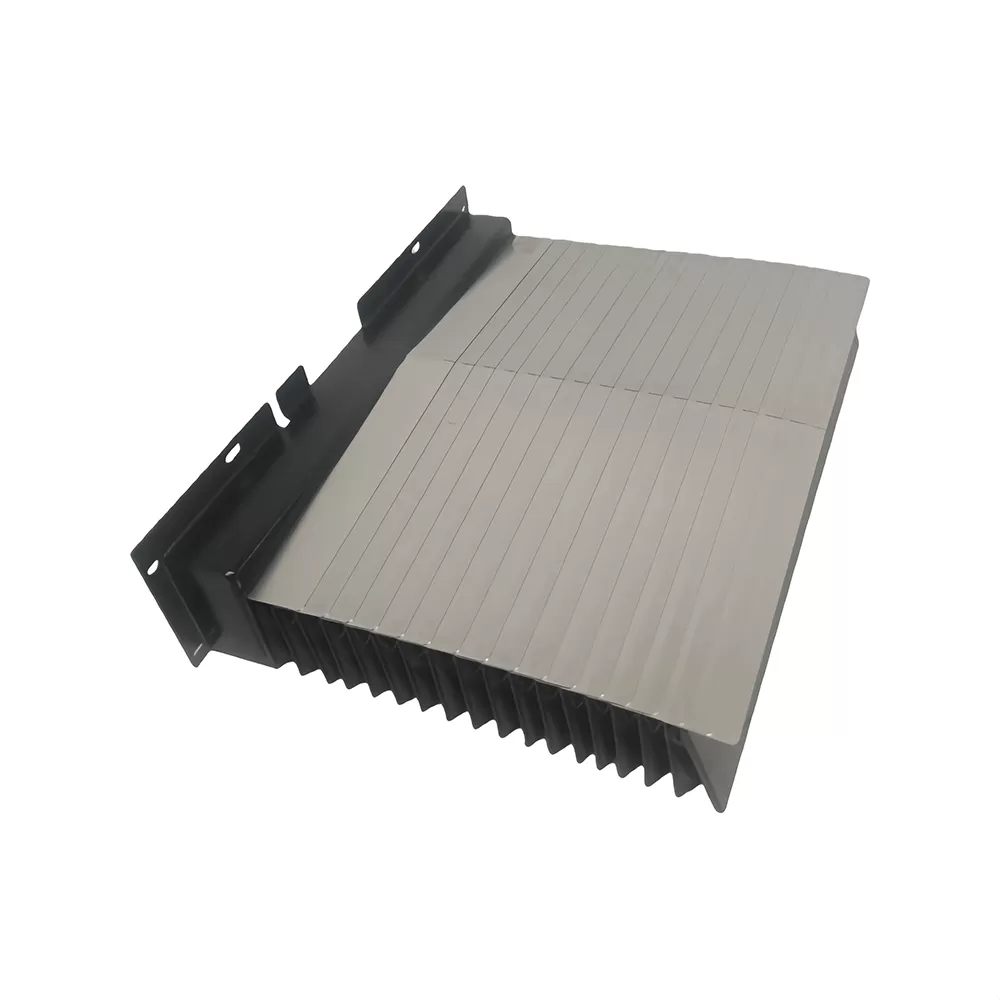
5. Características Avanzadas Adicionales para Entornos Hostiles
La automatización moderna exige más que protección básica contra virutas. Los cubre caminos de acordeón diseñados a medida pueden integrar varias mejoras que resuelven problemas específicos de productividad.
Sistema de raspador-limpia: Raspadores de poliuretano o bronce montados en el marco frontal eliminan activamente las virutas antes de que contacten la tela flexible. Para virutas de molienda, un raspador de dos etapas (goma y luego acero inoxidable) previene la entrada de partículas finas.
Ventanas de visualización: Ventanas transparentes de TPU incrustadas en uno o dos pliegues permiten la inspección visual del estado de lubricación de la guía sin quitar la cubierta. Las ventanas están selladas con soldadura por radiofrecuencia para mantener la resistencia al refrigerante.
Canales de montaje para interruptores de límite: Perfiles de aluminio anodizado en el lado de la cubierta permiten que los soportes de interruptores de límite magnéticos o mecánicos se deslicen a lo largo del eje de desplazamiento, reduciendo las pistas de cable externas.
Conexiones de purga de aire: Para entornos de polvo cerámico o fibra de carbono, un puerto de aire comprimido mantiene la cavidad interior presurizada (0.2–0.5 bar), repeliendo activamente partículas submicrónicas de entrar a través de las costuras.
Recubrimientos ignífugos: Las cubiertas utilizadas cerca de procesos que generan chispas (por ejemplo, mesas de corte por láser o robots de soldadura) pueden ser tratadas con recubrimientos resistentes a las llamas que cumplen con los estándares UL94 V-0.
Estas opciones se especifican durante la etapa de personalización (Etapa 3 arriba). QUNHUI ha suministrado cubiertas de manera de acordeón con purga de aire integrada y conexión a tierra ESD a líneas de corte de electrodos de baterías de litio automatizadas, donde incluso una partícula errante puede causar un cortocircuito.
Seleccionar la combinación correcta de complementos requiere equilibrar el nivel de protección contra el peso y el costo adicionales, pero para operaciones continuas 24/7, cada característica rápidamente se paga a sí misma a través de la reducción del tiempo de inactividad por mantenimiento.
Preguntas Frecuentes (FAQ) sobre Cubiertas de Manera de Acordeón
Q1: ¿Qué velocidad máxima pueden soportar las cubiertas de manera de acordeón modernas sin daño mecánico?
A1: Las cubiertas estándar diseñadas funcionan de manera confiable hasta 60 m/min. Para ejes de motor lineal de ultra alta velocidad (80–120 m/min), se requieren diseños especiales con marcos reforzados con fibra de carbono, masa de pliegue reducida y capas de amortiguación integradas. Siempre solicite un informe de validación específico de velocidad a su proveedor.
Q2: ¿Cómo selecciono el material adecuado para un centro de mecanizado que utiliza tanto refrigerantes a base de aceite como refrigerantes miscibles en agua?
A2: Los refrigerantes de agua-glicol y los aceites de corte puros requieren diferentes resistencias químicas. Una tela recubierta de TPU con formulación resistente a la hidrólisis funciona con ambos tipos. Evite telas de PVC o poliamida estándar; estas se hincharán o delaminarán en unos meses. QUNHUI ofrece una mezcla de TPU certificada para pH 6–9 y aceites a base de éster.
Q3: ¿Se pueden adaptar cubiertas de manera de acordeón en tornos CNC más antiguos con espacio limitado entre el carro y las cubiertas de manera?
A3: Sí, a través de un proceso de adaptación personalizado. Los ingenieros primero crean un escaneo 3D de la cavidad existente, luego diseñan una cubierta de "perfil bajo" con una profundidad de pliegue más superficial (por ejemplo, 20 mm de altura comprimida) utilizando tela de alta tenacidad para mantener la resistencia. Los soportes de montaje lateral pueden rediseñarse para fijarse a los agujeros roscados existentes o a tiras magnéticas.
Q4: ¿Cuál es el tiempo de entrega típico para un conjunto de cubiertas completamente personalizado desde la revisión de ingeniería hasta el envío?
A4: Para un eje CNC típico (recorrido ≤ 3 m, materiales estándar), el proceso toma de 10 a 15 días hábiles: 3 días para análisis cinemático y selección de materiales, 4 días para CAD y simulación, 2 días para prueba de prototipo (acelerada) y 5 días para fabricación en serie. Los diseños complejos de múltiples ejes o de temperaturas extremas pueden requerir de 20 a 25 días.
Q5: ¿Cómo verifico la vida útil por fatiga reclamada de una cubierta antes de comprar?
A5: Solicite un informe de prueba basado en ISO 1419 (prueba de flexión de cinturón adaptada para cubiertas) o un estándar interno del proveedor. Un documento creíble incluye el conteo de ciclos (mínimo 500,000 ciclos para velocidad moderada), elongación final al romper >80% de la original, y evidencia fotográfica de la condición de la costura después de la prueba. Evite proveedores que solo proporcionan cálculos teóricos sin datos de pruebas reales.
Q6: ¿Existen consideraciones de diseño específicas para ejes verticales (eje Z) en comparación con los horizontales?
A6: Absolutamente. Las cubiertas verticales deben soportar su propio peso para evitar que se hundan. Utilice refuerzos verticales internos (bandas de acero de resorte) y limite la altura del pliegue a ≤50 mm para prevenir el colapso del pliegue. Además, la brida de montaje inferior necesita orificios de drenaje para que el refrigerante no se acumule dentro de los pliegues de la cubierta.
¿Necesita una solución personalizada para su CNC, línea de automatización o máquina de propósito especial? Cada geometría de eje y condición de proceso es única, pero una cubierta de forma de acordeón correctamente diseñada mejora directamente el tiempo de actividad y la precisión de las piezas. Comparta la longitud de carrera de su máquina, el entorno operativo, y el tipo de contaminación con nuestro equipo de ingeniería. En QUNHUI, proporcionamos soporte técnico completo, desde recomendaciones iniciales de materiales hasta la validación de prototipos y producción en lote.
Envíe su consulta ahora para recibir una propuesta de diseño detallada y una estimación del tiempo de entrega.
Contacte a QUNHUI para una revisión de ingeniería sin compromiso: incluya el recorrido del eje de su máquina, el modo de falla actual (si lo hay) y el tipo de refrigerante. Nuestros especialistas responderán con recomendaciones específicas de parámetros y una cotización dentro de 48 horas.