
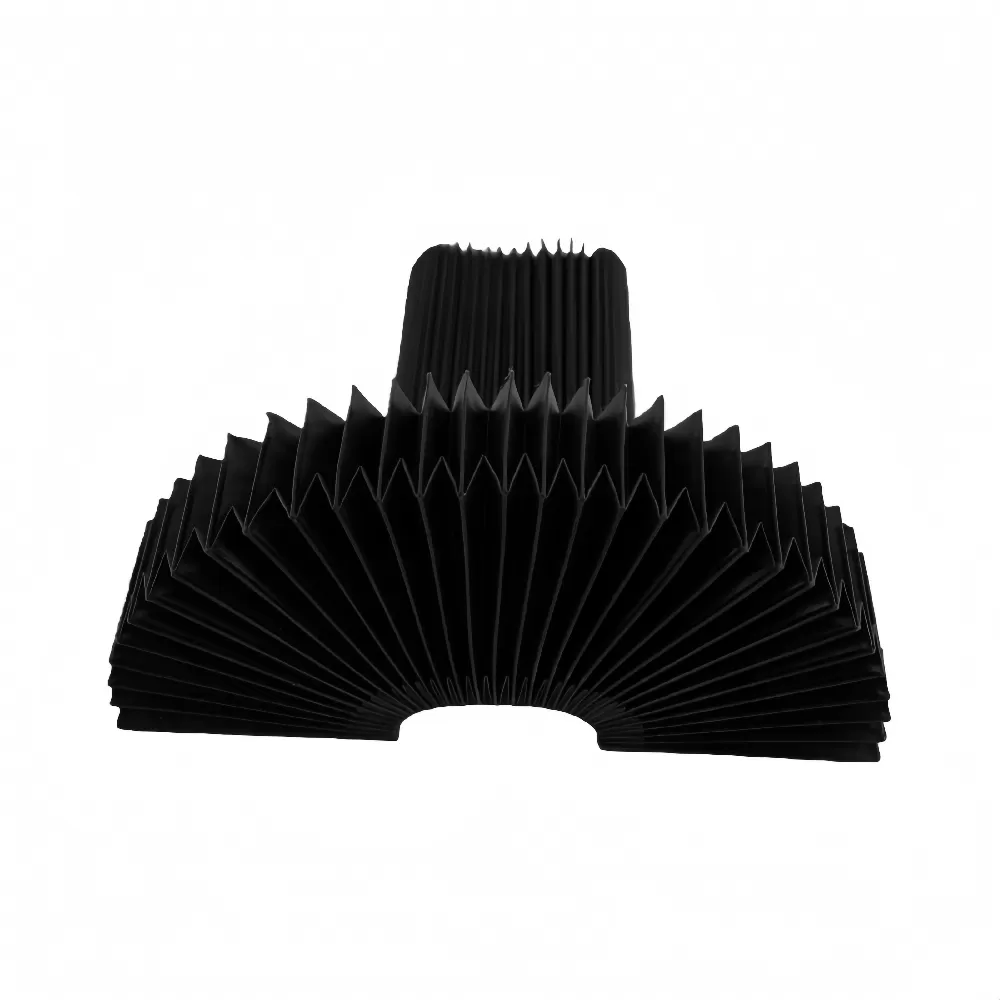
In der Schwerbearbeitung mit CNC, industrieller Robotik und präziser Automatisierung erfordern lineare Führungen und Kugelgewindetriebe einen robusten Schutz gegen Späne, Kühlmittel, feinen Staub und Stöße. Unter allen Schutzsystemen bleiben die Akkordeonwegabdeckungen die vielseitigste Lösung für dynamische, mehrachsige Bewegungen mit begrenztem Rückzugsraum. Dieser Leitfaden – aus der Perspektive eines Feldeingenieurs verfasst – konzentriert sich auf messbare Entwurfsparameter, Materialkompatibilität mit realen Bearbeitungsumgebungen und die genauen Schritte eines maßgeschneiderten Ingenieurarbeitsablaufs. Keine Verallgemeinerungen, nur leistungsorientierte Fakten.
Egal, ob Sie ein 5-Achsen-Bearbeitungszentrum nachrüsten oder Abdeckungen für ein Hochgeschwindigkeits-Pick-and-Place-System spezifizieren, die folgenden Abschnitte bieten autoritative Kriterien basierend auf mechanischen Lasten, thermischen Bedingungen und Zyklusanforderungen. In diesem Dokument verweisen wir auf bewährte Methoden, die von QUNHUI in Projekten in den Bereichen Automobil, Luftfahrt und allgemeine Metallbearbeitung angewendet werden.
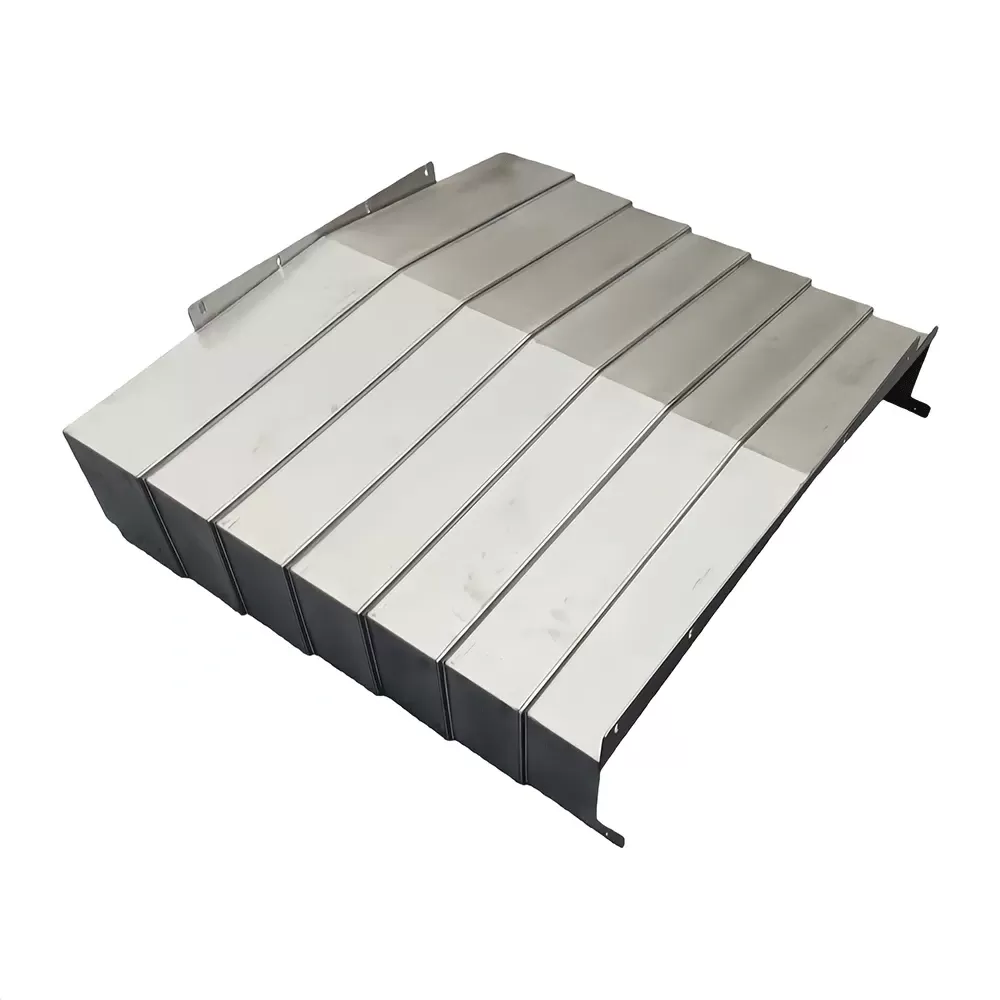
1. Kritische Entwurfsparameter, die die Leistung von Akkordeonwegabdeckungen bestimmen
Eine Akkordeonwegabdeckung fungiert als flexible Barriere, die sich entsprechend der Achsbewegung ausdehnt und zusammenzieht. Ihre Betriebssicherheit korreliert direkt mit fünf grundlegenden Ingenieurparametern. Im Folgenden definieren wir jede Kennzahl mit branchenüblichen Referenzbereichen.
Maximale dynamische Geschwindigkeit (m/min): Standarddesigns bewältigen 30–45 m/min. Hochgeschwindigkeitsvarianten (bis zu 80 m/min) erfordern verstärkte Gewebeschichten und reibungsarme Scharnierverbindungen. Für Anwendungen, die 50 m/min überschreiten, steigen die Trägheitskräfte der Abdeckung nicht linear an – was leichtere Verbundmaterialien und vorgespanntes Scherenverbindungen erfordert.
Kompressions-zu-Extensions-Verhältnis: Typische Werte liegen zwischen 1:5 und 1:12. Ein Verhältnis von 1:8 bedeutet, dass eine vollständig komprimierte Länge von 100 mm auf 800 mm verlängert wird. Designer müssen die Anzahl der Falten und die individuelle Faltenhöhe (normalerweise 25–80 mm) berechnen, um die verfügbare Hohlraumtiefe während des Rückzugs zu berücksichtigen.
Faltengeometrie (U-Profil vs. V-Profil): U-förmige Falten bieten ein größeres Innenvolumen, geeignet zum Sammeln grober Späne (z.B. Gusseisen). V-förmige Falten fördern die Selbstreinigung, wenn die Abdeckungen vertikal montiert sind, und verhindern die Ansammlung von Spänen. Hybrides Design kombiniert beide Formen für extreme Kontaminationslasten.
Laterale Stabilität und Führungssysteme: Für Spannweiten über 600 mm oder ungestützte horizontale Bewegungen werden interne Aluminium- oder Edelstahlstützbänder eingebettet. Diese Bänder verhindern Durchhängen und halten die Ausrichtung über zehntausende von Zyklen hinweg.
Dichtungswirksamkeit (IP-Bewertung Äquivalenz): Industrielle Akkordeonwegabdeckungen erreichen einen Schutz, der vergleichbar ist mit IP54 (staubgeschützt) bis IP6K9K (Hochdruck-, Hochtemperaturreinigungen), wenn sie mit doppellippigen Schaberdichtungen an beiden Enden kombiniert werden.
Jeder dieser Parameter muss mit dem Arbeitzyklus der Maschine, der Achsbeschleunigung und den Umgebungsmedien abgeglichen werden. Eine Fehlanpassung – z.B. die Installation von hochgeschwindigkeitsbewerteten Abdeckungen bei niederfrequenten, hochbelasteten Anwendungen – führt oft zu vorzeitigem Nahtverschleiß oder Rahmenverformung.
2. Materialwissenschaften an Betriebsbedingungen anpassen
Die Auswahl des richtigen Elastomers oder beschichteten Textils ist keine Einheitsentscheidung. Die folgende Tabelle skizziert das Materialverhalten unter typischen Bearbeitungsumgebungen und ermöglicht eine präzise Spezifikation.
Polyurethan (TPU-beschichtetes Polyester): Hervorragende Abriebfestigkeit und Zugfestigkeit (bis zu 4000 N/50mm). Funktional von -30°C bis +90°C. Ideal für die Trockenbearbeitung, Aluminiumspäne und moderate Kühlschmierstoffspritzer. TPU-Abdeckungen sind Standard für die meisten CNC-Fräszentren.
Chloropren (Neopren) mit Nylonverstärkung: Überlegene Beständigkeit gegen Mineralöle, hydraulische Flüssigkeiten und Witterungseinflüsse. Temperaturbereich -15°C bis +100°C. Empfohlen für Schleifanwendungen, bei denen feine abrasive Partikel den Reißverschlussähnlichen Nahtverschleiß bedrohen.
Hochtemperatur-Fluorkohlenstoffelastomer (FKM/Viton): Hält kontinuierlicher Exposition von 200°C und Spitzen von 230°C stand. Unverzichtbar für die heiße Späneabfuhr bei der Bearbeitung von Titan oder Superlegierungen oder in der Nähe von Spindeln mit integriertem Kühlmittelüberlauf.
Polyvinylchlorid (PVC) beschichteter Stoff: Wirtschaftlich, aber auf leichte Anwendungen (unter 40 m/min) und nicht-ölige Umgebungen beschränkt. PVC härtet bei niedrigen Temperaturen (unter 0°C) aus, was zu Rissen führt.
Antistatische / ESD-sichere Versionen: Oberflächenresistivität ≤ 10^8 Ohm erforderlich in Elektronikmontagelinien oder gefährlichen Staubumgebungen. Diese Abdeckungen enthalten leitfähige, kohlenstoffbeladene Polymere oder eingebaute Erdungsstreifen.
Über die Stoffauswahl hinaus bestimmt das interne Rahmenmaterial (Aluminium, Federstahl oder verzinktes Blech) die Lastverteilung. Für hochkorrosive Kühlschmierstoffe (z.B. chlorbasierte Hochdruckadditive) spezifiziert QUNHUI anodisierte Aluminiumprofile und Edelstahlnieten, um galvanische Korrosion zu verhindern. Ein falsch gewähltes Material verkürzt die Lebensdauer der Abdeckung um 70% innerhalb von sechs Monaten Betrieb.
Die Materialvalidierung sollte immer einen Ermüdungstest über 200.000 Zyklen unter tatsächlichem Kontaminationsspray umfassen. Renommierte Lieferanten, einschließlich QUNHUI, stellen Prüfberichte zur Verfügung, die die Dehnungsrückhaltung und Nahtintegrität nach solchen Tests dokumentieren.
3. Individueller Ingenieurworkflow: Von den Anforderungen zu produktionsbereiten Abdeckungen
Fertige Akkordeon-Abdeckungen erfüllen selten die geometrischen Einschränkungen oder Umweltextreme spezialisierter Maschinen. Ein rigoroser Anpassungsprozess umfasst fünf distincte Phasen, jede mit überprüfbaren Ergebnissen.
Phase 1 – Kinematische & räumliche Analyse: Ingenieure messen das Bewegungsvolumen der Maschine, die Montageschnittstellen und den verfügbaren Rückzugsraum. Wichtige Datenpunkte: maximale Hubhöhe, minimaler Kompressionsabstand, seitlicher Freiraum und das Vorhandensein nahegelegener Sensoren oder Schmieröffnungen. Ein 3D-Laserscan löst alle Interferenzen, bevor Material geschnitten wird.
Phase 2 – Lastfalldefinition: Der Kunde liefert Beschleunigungsprofile (m/s²), dominanten Chips (faserig, pulverförmig oder granular), Kühlmittelstromrate (L/min) und maximale Umgebungstemperatur. Zum Beispiel erfordern Hochdruck-Kühlsysteme (70 bar) verstärkte Innenauskleidungen und versiegelte Scharniernähte, um das Eindringen von Flüssigkeiten zu verhindern.
Phase 3 – Material- & Faltenkonfiguration: Basierend auf den Daten aus Phase 1 und 2 wird eine Materialmatrix erstellt. Für vertikale Achsen mit feinem Gusseisenstaub werden V-Profil-Falten in Kombination mit anti-abrasivem TPU und magnetischen Schabern ausgewählt. Für horizontale Drehmaschinen mit schweren faserigen Spänen wird ein doppellagiges Design mit externen Schaberplatten und U-Profil-Falten eingesetzt.
Phase 4 – CAD-Modellierung und Simulation: Vollparametrische Modelle simulieren komprimierte und ausgefahrene Zustände. Die Finite-Elemente-Analyse (FEA) validiert die Spannungsverteilung an den Montageschultern und den Faltenwurzelradien. QUNHUI wendet eine dynamische Bewegungssimulation an, um zu überprüfen, dass die Abdeckung zu keinem Zeitpunkt entlang der Bewegung mit Kugelgewindetrieben oder Kabelkanälen in Kontakt kommt.
Stufe 5 – Prototyping und iterative Tests: Vor der Serienproduktion wird ein Prototypsegment (mindestens 10 Falten) hergestellt und auf einem entsprechenden Prüfstand montiert. Zykluszählungen, Dichtungswirksamkeit und visuelle Abnutzung werden dokumentiert. Anpassungen der Nähmuster, Kantenverarbeitung oder Härte der Schaber werden iterativ vorgenommen, bis der Prototyp die 250.000-Zyklen-Marke ohne Leckage besteht.
Erst nach diesen Schritten beginnt die Serienproduktion, einschließlich lasergeschnittener Montierungsflansche, vorinstallierter Befestigungswinkel und Chargenverfolgbarkeitslabels. Dieser systematische Ansatz beseitigt Feldfehler und ungeplante Ausfallzeiten.
4. Installationsbest Practices und Wartungspläne
Selbst die robustesten Akkordeonwegabdeckungen werden schlecht abschneiden, wenn sie falsch installiert oder vernachlässigt werden. Im Folgenden finden Sie bewährte Empfehlungen aus industriellen Wartungsprotokollen.
Präzision der Ausrichtung: Montierungsflansche müssen innerhalb von 0,2 mm/m parallel zur Bewegungsachse sein. Fehlstellungen erzeugen ungleichmäßige Faltenkompression, was zu frühzeitigen Rissen auf einer Seite führt.
Überdehnung vermeiden: Installieren Sie mechanische Stopps oder Grenzschalter, um zu verhindern, dass die Abdeckung ihre maximale Ausdehnung überschreitet – Überdehnung reißt den Stoff vom Endrahmen ab.
Periodische Reinigungsintervalle: In trockenen Späneumgebungen blasen Sie alle 40 Betriebsstunden Druckluft in die Faltenfalten. Bei Anwendungen mit Kühlschmierstoffen spülen Sie wöchentlich mit Niederdruckwasser und mildem Reinigungsmittel und trocknen Sie gründlich, um Schimmel oder Materialabbau zu vermeiden.
Überprüfen Sie die Schaberlippen und Nahtdichtungen: Nach 2.000 Stunden prüfen Sie die vordere Schaberlippe auf Rillenbildung oder Verhärtung. Ersetzen Sie die Schaber, sobald eine Kühlschmierstoffumgehung festgestellt wird, da Flüssigkeit, die in den faltenden Stoff eindringt, die Führungen erreichen und das Schmiermittel auswaschen kann.
Nachspannen interner Stützbandagen: Einige Schwerlastabdeckungen ermöglichen das manuelle Nachspannen von Metalleinsätzen. Überprüfen Sie die Spannung alle 6 Monate; lose Bänder verursachen, dass die Abdeckung nach außen wölbt und mit benachbarten Maschinenstrukturen kollidiert.
Das Führen von Wartungsprotokollen (Betriebsstunden, Art der beobachteten Späne, Schäden an Dichtungen) hilft, die verbleibende Lebensdauer vorherzusagen. Daten aus der Praxis zeigen, dass proaktive Reinigung die Lebensdauer der Abdeckung um 300 % verlängert im Vergleich zu völlig vernachlässigten Einheiten.
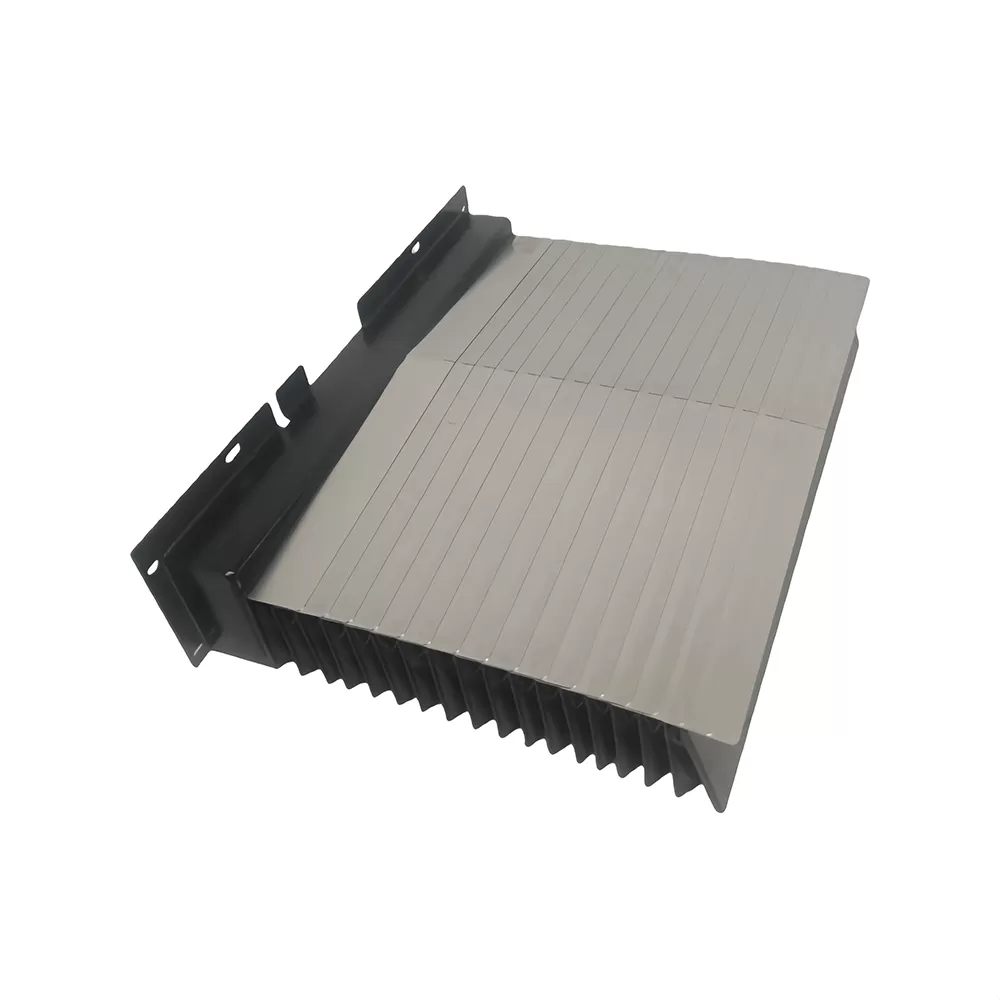
5. Erweiterte Zusatzfunktionen für raue Umgebungen
Moderne Automatisierung erfordert mehr als grundlegenden Späneschutz. Maßgeschneiderte Akkordeonwegabdeckungen können mehrere Verbesserungen integrieren, die spezifische Produktivitätsprobleme lösen.
Integriertes Wischer-Schabersystem: Polyurethan- oder Bronze-Schaber, die am vorderen Rahmen montiert sind, entfernen aktiv Späne, bevor sie mit dem flexiblen Stoff in Kontakt kommen. Für Schleifspäne verhindert ein zweistufiger Schaber (Gummi, dann Edelstahl) das Eindringen feiner Partikel.
Sichtfenster: Transparente TPU-Fenster, die in einer oder zwei Falten eingebettet sind, ermöglichen die visuelle Inspektion des Schmierzustands der Führungen, ohne die Abdeckung zu entfernen. Fenster sind mit Hochfrequenzschweißen versiegelt, um die Kühlschmierstoffbeständigkeit aufrechtzuerhalten.
Montageschienen für Grenzschalter: Anodisierte Aluminiumprofile an der Seite der Abdeckung ermöglichen es, magnetische oder mechanische Halterungen für Grenzschalter entlang der Bewegungsachse zu verschieben, wodurch externe Kabeltrassen reduziert werden.
Luftspülanschlüsse: Für Keramikstaub- oder Kohlefaserumgebungen hält ein Druckluftanschluss das Innere des Gehäuses unter Druck (0,2–0,5 bar) und weist aktiv submikronische Partikel ab, die durch Nähte eindringen könnten.
Feuerhemmende Beschichtungen: Abdeckungen, die in der Nähe von funken erzeugenden Prozessen (z. B. Laserschneidtische oder Schweißroboter) verwendet werden, können mit einer flammhemmenden Beschichtung behandelt werden, die den UL94 V-0 Standards entspricht.
Diese Optionen werden während der Anpassungsphase (Phase 3 oben) festgelegt. QUNHUI hat Akkordeonwegabdeckungen mit integriertem Luftspülungssystem und ESD- Erdung für automatisierte Lithiumbatterie-Elektroden-Schneidlinien geliefert, wo selbst ein einzelnes Fremdpartikel einen Kurzschluss verursachen kann.
Die Auswahl der richtigen Kombination von Zusatzoptionen erfordert ein Gleichgewicht zwischen Schutzniveau und zusätzlichem Gewicht sowie Kosten – aber für kontinuierliche 24/7-Betriebe amortisiert sich jede Funktion schnell durch reduzierte Wartungszeiten.
Häufig gestellte Fragen (FAQ) zu Akkordeonwegabdeckungen
Q1: Welche maximale Geschwindigkeit können moderne Akkordeonwegabdeckungen
ohne mechanische Schäden aushalten?
A1: Standardmäßig konstruierte Abdeckungen
arbeiten zuverlässig bis zu 60 m/min. Für ultra-hochgeschwindigkeits lineare Motorachsen
(80–120 m/min) sind spezielle Designs mit carbonfaserverstärkten Rahmen, reduzierter
Faltenmasse und integrierten Dämpfungsschichten erforderlich. Fordern Sie immer einen
geschwindigkeitsspezifischen Validierungsbericht von Ihrem Lieferanten an.
Q2: Wie wähle ich das richtige Material für ein Bearbeitungszentrum aus, das
sowohl ölbasierte als auch wasserlösliche Kühlschmierstoffe verwendet?
A2:
Wasser-Glykol-Kühlschmierstoffe und reine Schneidöle erfordern unterschiedliche chemische
Beständigkeit. Ein TPU-beschichteter Stoff mit hydrolysebeständiger Formulierung
funktioniert mit beiden Typen. Vermeiden Sie PVC oder Standard-Polyamidstoffe – diese
werden innerhalb von Monaten quellen oder delaminieren. QUNHUI bietet eine TPU-Mischung,
die für pH 6–9 und esterbasierte Öle zertifiziert ist.
Q3: Können Akkordeonwegabdeckungen an älteren CNC-Drehmaschinen mit
begrenztem Abstand zwischen dem Wagen und den Wegabdeckungen nachgerüstet werden?
A3: Ja,
durch einen maßgeschneiderten Nachrüstprozess. Ingenieure erstellen zunächst einen 3D-Scan
der vorhandenen Hohlräume, entwerfen dann eine „flache“ Abdeckung mit flacherer Faltenhöhe
(z. B. 20 mm komprimierte Höhe) unter Verwendung von hochfestem Stoff, um die
Festigkeit zu erhalten. Seitenmontagehalterungen können neu gestaltet werden, um an
vorhandene Gewindebohrungen oder Magnetstreifen zu befestigen.
Q4: Wie lange dauert es in der Regel, ein vollständig angepasstes Set von
Abdeckungen von der Ingenieurbewertung bis zum Versand zu erhalten?
A4: Für eine
typische CNC-Achse (Hub ≤ 3 m, Standardmaterialien) dauert der Prozess 10–15
Arbeitstage: 3 Tage für kinematische Analyse und Materialauswahl, 4 Tage für CAD und
Simulation, 2 Tage für Prototypentest (beschleunigt) und 5 Tage für die Serienfertigung.
Komplexe Mehrachsen- oder Extremtemperaturdesigns können 20–25 Tage erfordern.
Q5: Wie kann ich die angegebene Ermüdungslebensdauer einer Abdeckung vor
dem Kauf überprüfen?
A5: Fordern Sie einen Prüfbericht basierend auf ISO 1419
(Gurtflexprüfung, die für Abdeckungen angepasst wurde) oder einen internen Standard des
Lieferanten an. Ein glaubwürdiges Dokument enthält die Zyklenanzahl (mindestens 500.000
Zyklen für mittlere Geschwindigkeit), die endgültige Dehnung beim Bruch >80% des
Ursprünglichen und fotografische Nachweise des Nahtzustands nach dem Test. Vermeiden Sie
Lieferanten, die nur theoretische Berechnungen ohne tatsächliche Prüfstandsdaten
bereitstellen.
Q6: Gibt es spezifische Konstruktionsüberlegungen für vertikale Achsen
(Z-Achse) im Vergleich zu horizontalen?
A6: Absolut. Vertikale
Abdeckungen müssen ihr eigenes Gewicht tragen, um ein Durchhängen zu vermeiden. Verwenden
Sie interne vertikale Steifungen (Federstahlbänder) und begrenzen Sie die Faltenhöhe auf
≤50 mm, um ein Zusammenfallen der Falten zu verhindern. Darüber hinaus benötigt die
untere Montageflansch Entwässerungsöffnungen, damit das Kühlmittel sich nicht in den
Falten der Abdeckung staut.
Benötigen Sie eine maßgeschneiderte Lösung für Ihre CNC, Automatisierungslinie oder Sondermaschine? Jede Achsgeometrie und Prozessbedingung ist einzigartig – aber eine korrekt konstruierte Akkordeon-Wegabdeckung verbessert direkt die Betriebszeit und die Teilegenauigkeit. Teilen Sie unserem Ingenieurteam die Hublänge Ihrer Maschine, die Betriebsumgebung und die Art der Kontamination mit. Bei QUNHUI bieten wir umfassende technische Unterstützung, von den ersten Materialempfehlungen bis zur Prototypvalidierung und Serienproduktion.
Senden Sie Ihre Anfrage now to receive a detailed design proposal and lead time estimate.
Kontaktieren Sie QUNHUI für eine unverbindliche Ingenieurbewertung: Geben Sie den Achshub Ihrer Maschine, den aktuellen Fehlermodus (falls vorhanden) und die Art des Kühlmittels an. Unsere Spezialisten werden innerhalb von 48 Stunden mit parameter-spezifischen Empfehlungen und einem Angebot antworten.