

In hochleistungsfähigen Fertigungsanlagen ist ein kontinuierlicher Betrieb notwendig, um die Rentabilität aufrechtzuerhalten und strenge Produktionspläne einzuhalten. Da CNC-Bearbeitungszentren mit höheren Spindeldrehzahlen und tieferen Schnitttiefen arbeiten, erhöht sich das Volumen an Metallspänen, oder Spänen, die pro Minute erzeugt werden, erheblich. Wenn dieses Abfallmaterial unkontrolliert im Maschinengehäuse bleibt, sammelt es sich schnell an, was zu thermischen Verzerrungen des Maschinenrahmens, Werkzeugschäden und ungeplanten Wartungsunterbrechungen führt. Um diese Herausforderungen zu bewältigen, ist die Implementierung eines zuverlässigen automatisierten Späneabfuhrsystems ein wichtiger Schritt für die Werksleiter.
Die Integration eines speziellen Späneförderers ist eine praktische, platzsparende Methode, um die Entfernung dieser Metallspäne zu automatisieren. Aus der Perspektive des Industriedesigns bei QUNHUI hat die kontinuierliche mechanische Abfuhr von Metallabfällen direkte Auswirkungen auf die Stabilität der Bearbeitungsumgebung. Diese Analyse bietet eine detaillierte Untersuchung der mechanischen Prinzipien, Integrationsstrategien und Auswahlkriterien für industrielle, schneckengetriebene Späneabfuhrsysteme, die in der modernen Automatisierung verwendet werden.
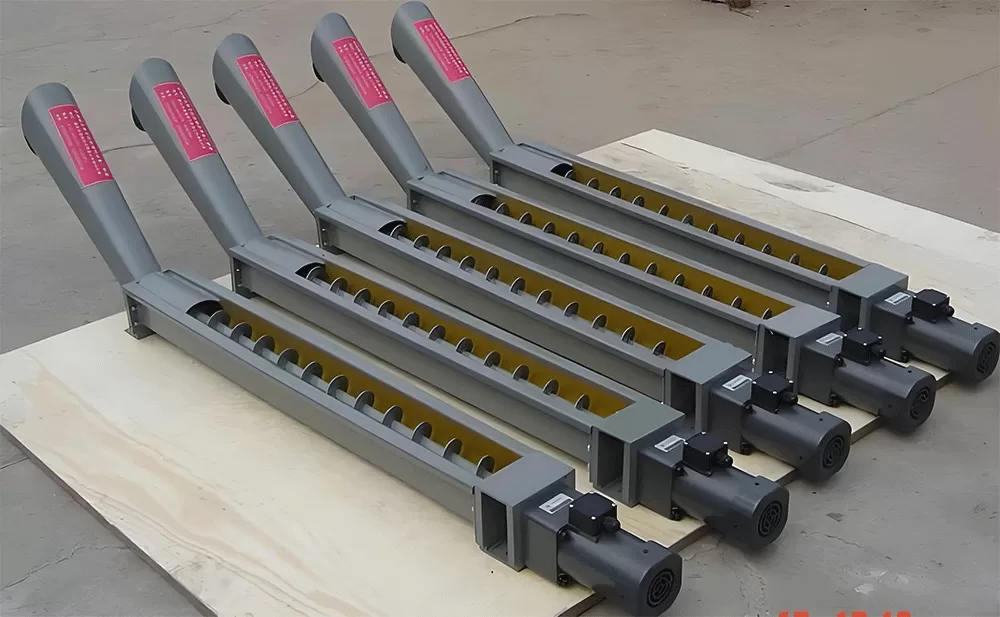
Mechanik der spiralförmigen Flugbahn bei der Späneabfuhr
Ein Späneförderer arbeitet nach dem Prinzip der Archimedischen Schraube, indem er eine rotierende spiralförmige Schraube innerhalb eines Trichters verwendet, um Materialien entlang eines linearen Pfades zu schieben. Im Gegensatz zu Förderbändern, die auf gespannten Gummi- oder Stahlbändern basieren, nutzt die Schnecke die Rotationskraft, um Material voranzuschieben. Diese mechanische Einfachheit macht das System äußerst widerstandsfähig gegenüber abrasiven Metallpartikeln und minimiert die Anzahl der beweglichen Teile, die der Schneidzone ausgesetzt sind.
Steigung und Flugdesign
Die Geometrie der spiralförmigen Flugbahn bestimmt die volumetrische Kapazität und die Arten von Spänen, die das System transportieren kann. Standardsteigungen sind typischerweise so konzipiert, dass sie der Dichte und dem Volumen des bearbeiteten Materials entsprechen. Die Auswahl der richtigen Flugkonfiguration verhindert Verdichtung und Materialbindung.
Standardsteigung: Wird für allgemeine Bearbeitungen verwendet und sorgt für einen gleichmäßigen Transport von uniformen Messing-, Aluminium- oder Stahlspänen.
Variable Steigung: Nützlich, wenn die Ansammelrate entlang der Länge des Fördertrichters variiert. Breitere Steigungen in der Nähe des Entladepunkts verhindern Verdichtung.
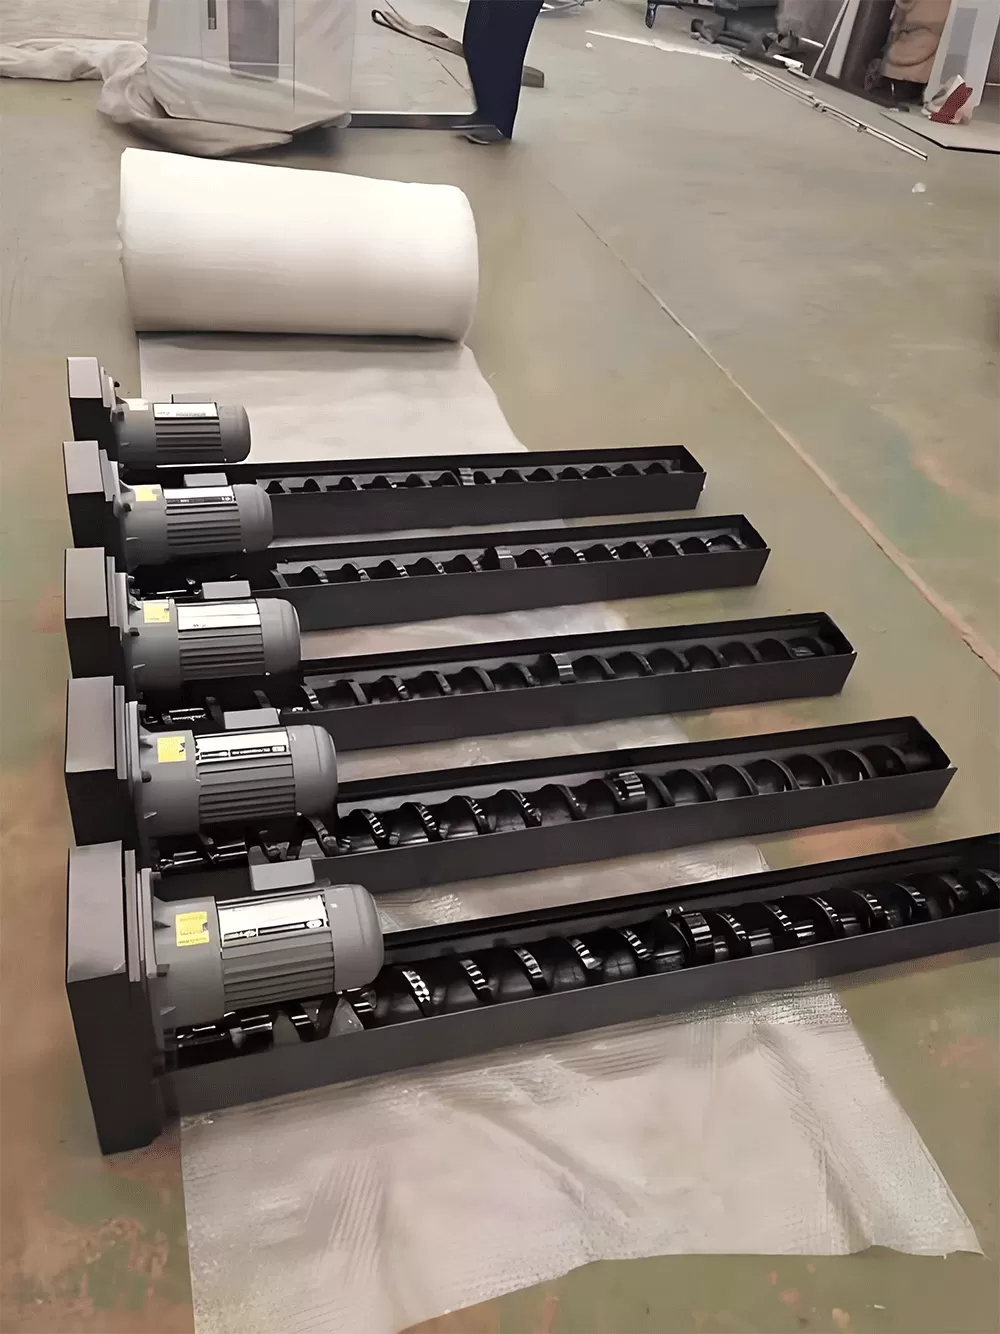
Schaftlose Schnecken: Entwickelt für Hochleistungsanwendungen, die mit langen, faserigen Spänen oder Nestbildungen umgehen. Das Fehlen einer zentralen Welle bietet mehr Platz im Trichter und verhindert das Wickeln und Binden, das häufig bei standardmäßig schaftgetriebenen Einheiten auftritt.
Trichterkonfigurationen und Verschleißfestigkeit
Der Trichter, der die rotierende Schraube beherbergt, muss ständigen Reibungskräften sowohl von der Schnecke als auch von den abrasiven Metallabfällen standhalten. Hochfester Kohlenstoffstahl oder Manganstahl-Liner werden verwendet, um die Betriebslebensdauer des Trichters zu verlängern. QUNHUI verwendet gehärtete Stahllegierungen für diese hochverschleißfesten Zonen, um vorzeitigen strukturellen Verschleiß zu verhindern. Der Abstand zwischen dem Außendurchmesser der Schneckenflüge und der Innenseite des Trichters wird eng gehalten, um zu verhindern, dass feine Partikel darunter rutschen, was zu mechanischen Bindungen und einer erhöhten Motorlast führen kann.
Integration von Späneförderanlagen in automatisierte CNC-Zellen
Automatisierte CNC-Linien arbeiten mit minimalem menschlichem Eingriff. Folglich muss der Späneförderer als integrierte Komponente des Werkzeugmaschinen fungieren, anstatt als isoliertes Zubehör. Dies erfordert eine sorgfältige Ausrichtung der physischen Abmessungen und elektrischen Steuerungssysteme.
Platzbeschränkungen und geometrische Integration
Moderne CNC-Maschinen mit mehreren Achsen haben kompakte Grundflächen, um den Platz auf der Fabrikfläche zu maximieren. Das Design eines Späneförderers erfordert eine genaue Berechnung der Fallhöhe vom Maschinengehäuse zur Fördertröge. Der Neigungswinkel des Steigungsabschnitts muss steil genug sein, um Späne aus dem Maschinenboden zu transportieren, aber sanft genug, um zu verhindern, dass Material unter dem Einfluss der Schwerkraft zurückrutscht. Standardneigungswinkel liegen zwischen 30 und 45 Grad, abhängig von der Feuchtigkeit des Materials und der Spänegeometrie.
Kühlmittelmanagement und Flüssigkeitsabtrennung
Metallbearbeitungsprozesse erzeugen erhebliche Wärme, die eine ständige Flutkühlung erfordert. Die Fördertröge dienen oft als primärer Sammelpunkt für sowohl Späne als auch Kühlmittel. Eine effektive Trennung von Flüssigkeiten von festen Abfällen ist notwendig, um die Flüssigkeitsqualität aufrechtzuerhalten und die Entsorgungskosten zu senken.
Perforierte Tröge: Diese ermöglichen es, dass flüssiges Kühlmittel durch den Tröge in den darunter liegenden Lagertank abfließt, während feste Abfälle im Transportkanal zurückgehalten werden.
Sedimentationszonen: Langsame Geschwindigkeitsbereiche innerhalb des Tröges, in denen feiner Metallstaub sich absetzen kann, um zu verhindern, dass er wieder zu den Hochdruckkühlmittelpumpen zirkuliert.
Wringersysteme: Mechanische Quetschaktionen oder erweiterte Neigungsentwässerungszonen, die die Späne vor der Entladung trocknen und teure Schneidöle zurückgewinnen.
Bewältigung von betrieblichen Engpässen im industriellen Abfallmanagement
Jeder Fertigungsprozess hat einzigartige Materialherausforderungen. Stahlschrott von Hochvorschubfräsen unterscheidet sich erheblich von Aluminiumpulver, das während des Hochgeschwindigkeitsfräsens entsteht. Diese Unterschiede zu verstehen, ermöglicht es Ingenieuren, die Förderparameter für maximale Betriebszeit anzupassen.
Umgang mit langen, faserigen Spänen
Faserige Späne, die bei Drehvorgängen von duktilen Materialien wie niedriglegiertem Stahl oder Edelstahl häufig vorkommen, neigen dazu, sich zu großen Nestern zu gruppieren. Traditionelle Bandsysteme können diese Nester einfangen, was zu Rissen im Band oder strukturellen Schäden führen kann. Ein schneckenloser Späneförderer bewältigt diese Nester, indem er ihnen erlaubt, das offene Zentrum der Helix einzunehmen. Die rotierende Bewegung zerreißt die Cluster, während sie gegen die Tröge wanden, wodurch das Risiko einer Verstopfung verringert wird.
Drehmomentregelung und Überlastschutz
Mechanische Blockaden treten auf, wenn Fremdkörper wie fallendes Werkzeug, Schrauben oder übergroße Abfälle in den Fördertröge gelangen. Um einen Motorbrand oder Bruch der Welle zu verhindern, müssen automatisierte Systeme eine Drehmomentüberwachung integrieren. QUNHUI-Systeme implementieren einen zweistufigen Schutz, um die Maschinen zu sichern.
Elektronische Drehmomentbegrenzer: Diese Systeme überwachen den Stromverbrauch des Antriebsmotors. Wenn ein plötzlicher Anstieg auftritt, stoppt das System und initiiert einen kurzen Rückwärtszyklus, um die Blockade automatisch zu beseitigen.
Mechanische Sicherungsbolzen: Diese bieten eine physische Sicherheitsmaßnahme, indem sie bei einer vorher festgelegten Kraft brechen und den Motor von der Antriebswelle trennen, um die internen Komponenten vor schweren Schäden zu schützen.
Technische Parameter für Beschaffungsteams
Bei der Spezifizierung eines Fördersystems für eine Industrieanlage müssen die Einkaufs- und Ingenieureabteilungen über allgemeine Beschreibungen hinausblicken und sich auf quantifizierbare Parameter konzentrieren. Die Bewertung dieser Kriterien stellt sicher, dass die Ausrüstung den betrieblichen Anforderungen des Produktionsbereichs entspricht.
Durchsatzkapazität: Gemessen in Kubikmetern pro Stunde oder Kilogramm pro Stunde. Dies muss mit der maximalen Metallabtragsrate des CNC-Zentrums während des Spitzenbetriebs übereinstimmen oder diese übertreffen.
Materialkompatibilität: Aluminium erfordert im Vergleich zu Gusseisen oder Messing unterschiedliche Flügelneigungen aufgrund von Unterschieden in Dichte, Späneform und Reibungskoeffizienten.
Motorenspezifikationen: IP-klassifizierte Motoren, die gegen Spritzer von Schneidflüssigkeiten, Feuchtigkeit und das Eindringen von feinem Staub resistent sind, sind für langfristige Zuverlässigkeit erforderlich.
Strukturelle Abmessungen: Gesamtlänge, Trichterbreite, Entladehöhe und der Neigungswinkel müssen genau mit dem Layout des Produktionsbereichs und dem Entladeanschluss des Werkzeugmaschinen übereinstimmen.
Häufig gestellte Fragen
Q1: Wie unterscheidet sich ein Späneförderer mit Schnecken von einem Scharnierbandförderer?
A1: Ein Späneförderer mit Schnecken verwendet eine rotierende Schraube, um Materialien durch einen kompakten Trichter zu bewegen, was sehr effektiv für kleine Späne, Drehteile und feuchte Umgebungen ist. Ein Scharnierbandförderer verwendet verbundene metallische Bandplatten, was ihn besser für große, schwere Abfälle, heiße Schmiedeteile und verschiedene Späneformen geeignet macht, obwohl er einen größeren physischen Platzbedarf hat.
Q2: Kann ein schneckenloses Design sowohl feinen Staub als auch lange Drehteile verarbeiten?
A2: Ja. Das schneckenlose Design bietet einen offenen Kern, der es langen, faserigen Drehteilen ermöglicht, ohne sich um eine zentrale Welle zu wickeln. Gleichzeitig fegt die äußere Flügelneigung feinen Staub entlang des Bodens des Trichters, was es sehr vielseitig für gemischte Abfalloperationen macht.
Q3: Welche Wartungsverfahren sind erforderlich, um mechanische Fehler zu verhindern?
A3: Die Standardwartung umfasst die Überprüfung der Verschleißschutzplatten im Trichter, die Überprüfung der Schmierung der Antriebskette und des Getriebes sowie die Inspektion der Flügelneigung auf Anzeichen von Verformung. Regelmäßiges Entfernen von nicht bearbeitetem Schmutz aus dem Trichter verhindert ebenfalls plötzliche Störungen.
Q4: Ist es möglich, einen Späneförderer mit Schnecken in eine bestehende CNC-Maschine nachzurüsten?
A4: Ja, vorausgesetzt, der Platz unter dem Maschinenbett ermöglicht die Integration des Trichters. Viele moderne CNC-Maschinen sind mit Kanälen ausgestattet, um Standardförderer aufzunehmen, was eine direkte Installation mit geringfügiger elektrischer Integration für den Regelkreis ermöglicht.
Q5: Wie beeinflusst die Auswahl des Kühlmittels die Verschleißrate des Förderers?
A5: Wasserlösliche Kühlschmierstoffe bieten eine Schmierung, die die Reibung zwischen den Schneckenflügeln und der Trichterauskleidung reduziert. Sie müssen jedoch Rostschutzmittel enthalten, um Korrosion zu verhindern. Synthetische Kühlschmierstoffe sind sehr effektiv, erfordern jedoch Dichtungsmaterialien im Motor und Getriebe, die chemisch mit den synthetischen Formeln kompatibel sind.
Anfrage und maßgeschneiderte Engineering-Lösungen
Für maßgeschneiderte industrielle Automatisierungssysteme oder spezifische CNC-Maschinenintegrationen ist die Auswahl des geeigneten Schrottmanagementsystems entscheidend, um die Betriebsstillstandszeiten zu reduzieren. QUNHUI entwirft und produziert robuste Spänehandhabungsgeräte, die auf spezifische Grundrisse und Materialtypen zugeschnitten sind. Um Ihre Projektspezifikationen zu besprechen, ein Angebot anzufordern oder sich mit unserem Engineering-Team bezüglich Ihrer nächsten Installation zu beraten, kontaktieren Sie uns bitte noch heute. Unsere Spezialisten stehen zur Verfügung, um Ihre Zeichnungen zu überprüfen und eine robuste Förderlösung anzubieten.