

Bei Hochleistungs-Metallschneidoperationen hat das Management von Abfallmaterial direkten Einfluss auf die Maschinenverfügbarkeit und die Oberflächenfinish-Qualität. CNC-Fräs-, Dreh- und Schleifzentren produzieren je nach Werkstückmaterial und Schneidparametern verschiedene Schrottprofile. Während lange, kontinuierliche faserige Späne von traditionellen Scharnierbandsystemen effektiv verwaltet werden, erfordern feine Metallpartikel, staubige Späne und schwerer Bearbeitungs-Schlamm einen anderen mechanischen Handlungsansatz. Der Schaber-Späneförderer dient als spezifische Lösung für diese anspruchsvollen Abfallarten und gewährleistet einen kontinuierlichen Betrieb und eine saubere Kühlmittelrückgewinnung.
Industrielle Betriebe, die Gusseisen, Messing, Bronze und Aluminiumguss verarbeiten, sehen sich einzigartigen Herausforderungen bei der Späneabfuhr gegenüber. Diese Materialien neigen dazu, kleine, fragmentierte Späne zu erzeugen, die die Standardförderbandverbindungen umgehen können und sich im Kühlmittelreservoir ansammeln. Im Laufe der Zeit führt diese Ansammlung zu verstopften Pumpen, vorzeitigem Werkzeugverschleiß und abgesenkten Bearbeitungstoleranzen. Die Implementierung eines gut konstruierten Schaber-Späneförderers behebt diese Probleme an der Quelle, indem feine Partikel extrahiert werden, bevor sie sich im Filtrationstank absetzen.
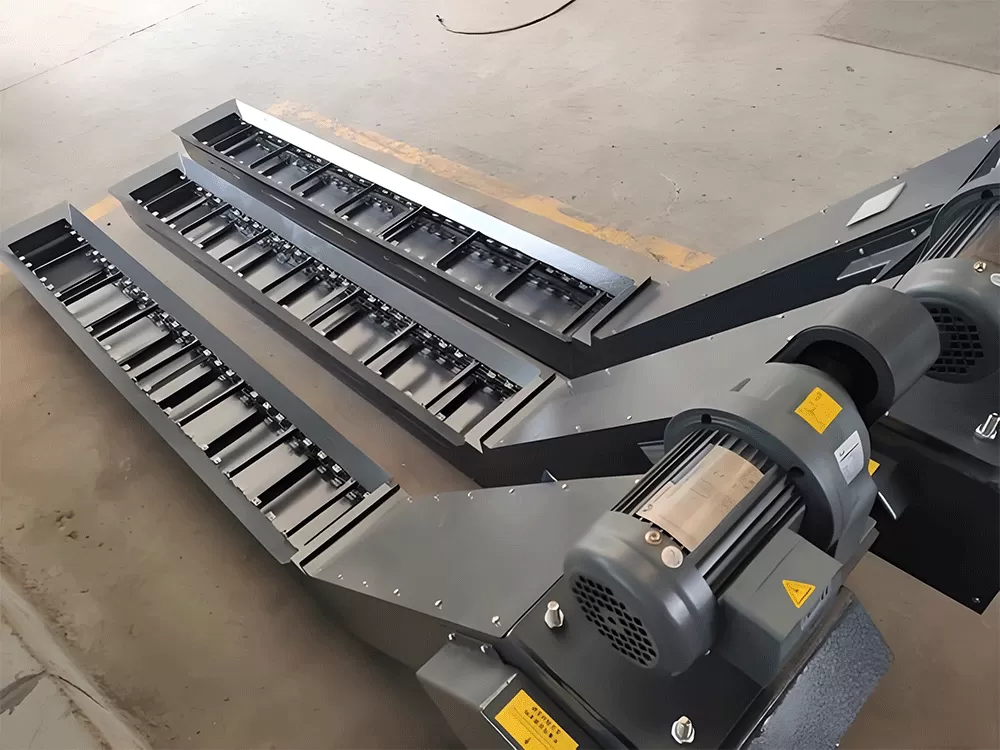
Das mechanische Arbeitsprinzip von Schaberförderersystemen
Ein Schaber-Späneförderer arbeitet nach einem Zug-Entlade-Mechanismus. Im Gegensatz zu Förderbändern, die Material auf einer beweglichen Oberfläche transportieren, nutzt dieses System eine Reihe von Schaberflügen, auch bekannt als Zugkrampen, die an parallelen Strängen von hochfesten Rollenketten befestigt sind. Diese Flüge bewegen sich entlang der gehärteten Bodenplatte des Fördertrichters und schaben die abgesetzten Späne und den Schlamm nach vorne und oben in Richtung der Entladeöffnung.
Ketten- und Flugdynamik
Die Bewegung der Schaber-Kette wird durch eine Antriebswelle synchronisiert, die sich am Entladeende des Förderrahmens befindet. Während der Motor die Welle dreht, zieht die Kette die Schaberflüge durch den Empfangsbereich, der unter dem Späneentladeport der CNC-Maschine eingetaucht ist. Die Geometrie der Flüge ist so gestaltet, dass sie der Kontur des inneren Trichters entspricht. Diese enge Toleranz verhindert, dass feine Partikel unter den Flügen hindurch gelangen, und sorgt für eine saubere Abschöpfung bei jedem Durchgang.
In Bezug auf die physikalische Konfiguration verfügt der Förderer typischerweise über drei unterscheidbare Zonen:
Die horizontale Ladezone: Direkt unter dem Bearbeitungsbereich positioniert, um fallende Späne und Kühlmittel zu sammeln.
Die Neigungszone: Ein geneigter Abschnitt, der normalerweise in einem Winkel von 30, 45 oder 60 Grad eingestellt ist, wo die Späne aus der Flüssigkeitsoberfläche nach oben gezogen werden.
Die Entladezone: Der erhöhte Austrittspunkt, an dem die Späne in einen Sammelbehälter fallen und das haftende Kühlmittel zurück in die Neigung abfließt.
Mechanik der Flüssig-Feststoff-Trennung
Während die Schaberflüge das Material in der Neigungszone nach oben ziehen, wirkt die Schwerkraft auf das mitgerissene Kühlmittel, wodurch es rückwärts den Trichter hinunterfließt. Dieser passive Entwässerungsprozess ist entscheidend für das Recycling teurer Schneidflüssigkeiten. Um die Flüssigkeitsrückgewinnung zu verbessern, muss der Neigungswinkel gegen den Reibungskoeffizienten der nassen Metallspäne ausbalanciert werden, um zu verhindern, dass das Material rückwärts in den Tank rutscht.
Materialkompatibilität und Anwendungsanalyse
Die Auswahl des richtigen Förderertypen erfordert ein gründliches Verständnis der Chipgeometrie, die durch den Herstellungsprozess erzeugt wird. Ein Schaber-Chipförderer ist keine universelle Lösung für jedes Schrottprofil, aber er zeichnet sich in bestimmten Materialkategorien aus, in denen andere Designs versagen.
Gusseisen- und Kohlenstoffstahlfeilen
Trockene oder nasse Bearbeitung von Gusseisen produziert hochabrasive, pulverige Chips. Wenn sie mit wasserlöslichem Kühlmittel gemischt werden, bilden diese Chips eine dichte, schwere Paste. Standard-Hebebandförderer sind unter diesen Bedingungen anfällig für Ausfälle, da das feine Pulver in die Gelenkverbindungen eindringt, was zu schwerem Abrieb und Blockierung führt. Ein Schaber-Chipförderer reinigt die Bodenplatte, um zu verhindern, dass sich die Paste zu einer harten Schicht am Boden des Tanks bildet.
Messing-, Bronze- und Nichteisenfeilen
Nichteisenmaterialien wie Messing und Bronze erzeugen kurze, spröde Chips während Dreh- und Fräsoperationen. Diese Materialien bilden keine kontinuierlichen Spulen, sondern eher kleine, scharfe Nadeln. Die Schabebewegung ist sehr effektiv bei der Sammlung dieser dichten, sinkenden Partikel. Indem sie entlang der glatten Bodenplatte gezogen werden, vermeidet das System die Klemmanordnung, die typischerweise rotierende Trommelfilter oder klappbare Schürzen blockiert.
Aluminiumstaub und leichte schwimmende Chips
Die Aluminiumbearbeitung stellt eine doppelte Herausforderung dar: Einige Chips sinken, während leichtere Späne an der Oberfläche des Kühlmittels schwimmen. Standard-Schaberdesigns konzentrieren sich auf das Ziehen am Boden. Um schwimmende Aluminiumreste zu handhaben, müssen maßgeschneiderte Varianten Oberflächenabstreifelemente oder integrierte Kühlmitteldüsen enthalten, um die schwimmenden Partikel in den Pfad der Schaberflüge zu zwingen. QUNHUI Ingenieure entwerfen maßgeschneiderte Flugkonfigurationen, um diese Materialien mit gemischter Dichte zu verarbeiten und eine umfassende Chipentfernung zu gewährleisten.
Wichtige Ingenieurkomponenten und strukturelles Design
Die Zuverlässigkeit eines Schaber-Chipförderers hängt von der Haltbarkeit seiner inneren Komponenten und der Qualität der verwendeten Materialien in seiner Konstruktion ab. Da das System kontinuierlich Reibung und Abrieb ausgesetzt ist, sind robuste Fertigungsstandards erforderlich.
Verschleißfeste Rinnenmaterialien
Die Bodenplatte der Förderrinne trägt die ständige Reibung sowohl der Schaberflüge als auch der abrasiven Metallspäne. Um die Lebensdauer des Systems zu verlängern, wird diese Platte aus hochharten Stahllegierungen gefertigt. Üblicherweise werden Manganstahl oder gehärtete Platten mit einer Brinell-Härte (HB) von 400 oder höher spezifiziert. Diese Materialauswahl verhindert Rillenverschleiß und erhält die flache Oberfläche, die für effektives Schaben erforderlich ist.
Auswahl der Rollenketten und Teilung
Die Antriebskette ist das Hauptzugelement des Förderers. Standard-Rollenketten mit Teilungen von 31,75 mm bis 50,8 mm werden basierend auf der Fördererlänge und der erwarteten Tragfähigkeit ausgewählt. Diese Ketten unterliegen einer Induktionshärtung an den Bolzen und Buchsen, um der aggressiven Umgebung von Metallfeilen, die mit chemischen Kühlmitteln gemischt sind, zu widerstehen. Dualstrangkonfigurationen sind Standard, um eine ausgewogene Spannung sicherzustellen und zu verhindern, dass die Schaberflüge während des Betriebs verzerren oder schief werden.
Die Schaberflüge selbst sind in berechneten Abständen an den Kettenbefestigungen geschweißt oder geschraubt. Geschraubte Flüge bieten den Vorteil der individuellen Austauschbarkeit im Falle von mechanischen Schäden, was die Wartungszeit reduziert.
Antriebssystem und Sicherheitsmechanismen
Das Leistungstransmissionssystem umfasst einen Elektromotor, einen Getriebemotor und ein Sicherheitsüberlastgerät. Da Blockaden auftreten können, wenn großes Trampelmetall oder Handwerkzeuge versehentlich in den Förderer fallen, muss das Antriebssystem Schutzmechanismen enthalten. QUNHUI integriert mechanische Drehmomentbegrenzer oder elektronische Stromüberwachungsrelais. Wenn ein Widerstandsschwellenwert überschritten wird, trennt der Sicherheitsmechanismus sofort den Antrieb oder schaltet den Motor ab, um strukturelle Verformungen der Kette und der Flügel zu verhindern.
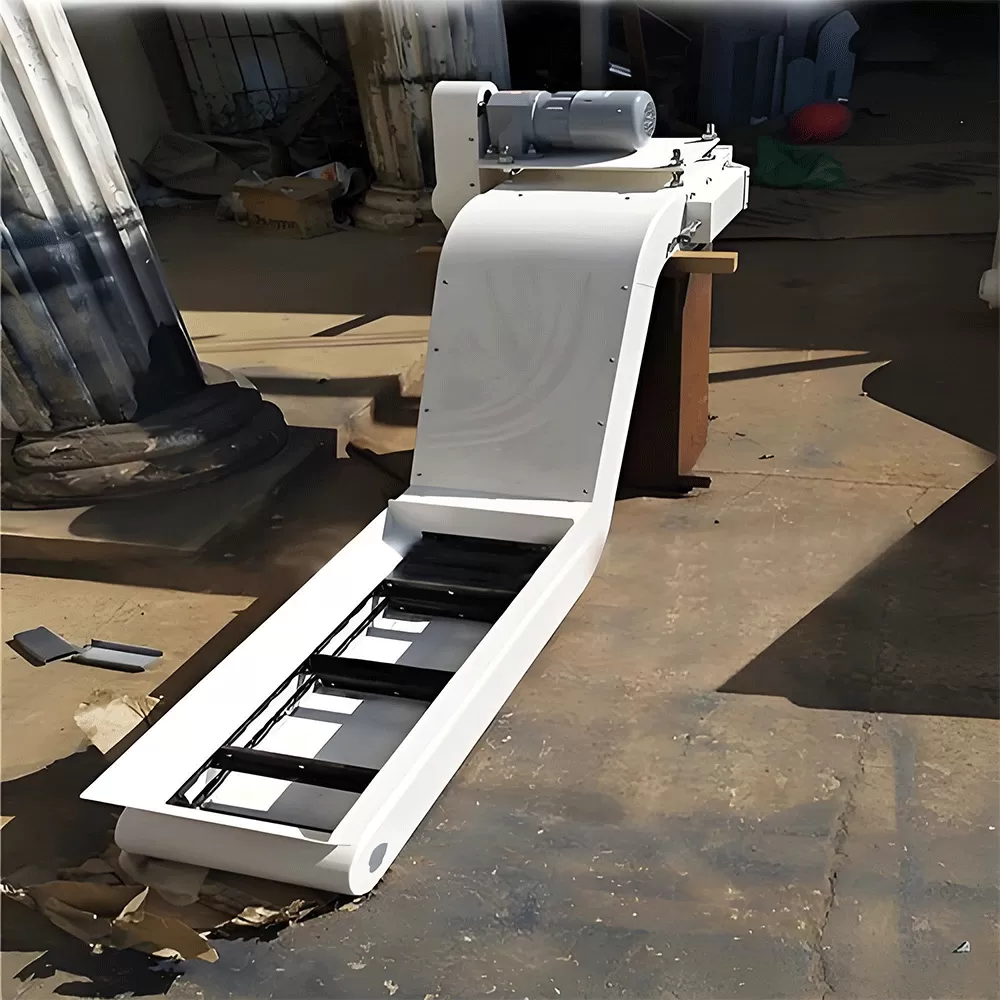
Bewältigung betrieblicher Herausforderungen und Wartung
Der kontinuierliche Betrieb eines jeden Späneabfuhrsystems erfordert eine strukturierte Wartung und Aufmerksamkeit für häufige Ausfallmodi. Bei Fördersystemen vom Typ Drag sind das Management der Kettenspannung und die Überwachung von Abnutzungsmustern die wichtigsten betrieblichen Aufgaben.
Behebung von Kettenelastizität und -spannung
Über Monate kontinuierlicher Nutzung unterliegen Rollenketten natürlichem Verschleiß an den Bolzen- und Buchsengelenken, was zu physischer Elastizität führt. Wenn die Kette zu locker wird, kann sie von den Antriebszahnrädern springen oder im Rückführungsbereich durchhängen, was dazu führt, dass die Flügel an internen Rahmenstützen hängen bleiben. Um dies zu verhindern, integrieren Förderer an der Hinterseite verstellbare Nachspanneinheiten. Diese schrauben- oder federbelasteten Spannvorrichtungen ermöglichen es den Bedienern, die Kettenspannung einfach anzupassen und die Schabeflügel mit dem Boden der Rinne auszurichten.
Verhinderung von feinen Schlammansammlungen
Während die Schabeflügel den Großteil des festen Abfalls entfernen, können extrem feine Partikel (unter 50 Mikrometer) im Kühlmittel verbleiben. Wenn sie nicht verwaltet werden, setzen sich diese Ultrafeinstoffe in den Ecken des Hauptkühlmittelreservoirs ab, umgehen den Förderer und gelangen schließlich in die Hochdruckpumpenleitungen. Um dem entgegenzuwirken, kombinieren fortschrittliche Systemintegrationen oft den SchaberSpäneförderer mit einem sekundären Filtrationsschritt, wie einem Magnetseparator für eisenhaltige Materialien oder einem Papierbandfilter für nicht-eisenhaltige Anwendungen.
Systemintegration für CNC-Bearbeitungszentren
Jede CNC-Werkzeugmaschine hat spezifische Platzbeschränkungen, Kühlmitteltankkapazitäten und Entladehöhen. Folglich liefert ein standardisierter, von der Stange kommender Förderer selten die besten Ergebnisse. Eine Anpassung der physischen Abmessungen und elektrischen Schnittstellen ist notwendig für eine reibungslose Integration in die Fabrik.
Der Neigungswinkel muss sorgfältig basierend auf dem Layout des Produktionsbodens konstruiert werden. Eine steile Neigung spart wertvollen Platz, erhöht jedoch das Risiko des Rutschens der Späne, während eine flache Neigung die Entwässerung verbessert, aber den Gesamtplatzbedarf der Maschinenaufstellung vergrößert. Die Entladehöhe muss auch ausreichend Platz für Standard-Spänebehälter oder zentrale Fabrikabfallsysteme bieten.
Aus der Sicht der elektrischen Integration sollte das Steuerpult des Förderers direkt mit der SPS der CNC-Maschine verbunden sein. Diese Integration ermöglicht es dem Förderer, automatisch synchron mit der Spindellaufzeit zu starten und zu stoppen, wodurch der Energieverbrauch und der mechanische Verschleiß während der Leerlaufzeiten reduziert werden. Darüber hinaus sollten Fehlersignale vom Drehmomentbegrenzer des Förderers sofort einen Maschinenfütterungsstopp-Befehl auslösen, um eine weitere Späneproduktion während eines Blockadeereignisses zu verhindern.
Häufig gestellte Fragen
Q1: Kann ein Schaber-Chipförderer lange, faserige Stahlspäne handhaben?
A1: Im Allgemeinen nein. Lange, kontinuierliche Stahlspäne neigen dazu, sich zu nesteln und um die Schaberflügel oder die Kettenräder zu wickeln. Diese Wickelaktion kann zu schweren mechanischen Blockaden und Kettenentgleisungen führen. Für lange, faserige Späne ist ein klappbarer Bandförderer die empfohlene Wahl. Schabersysteme sind speziell für kurze, gebrochene Späne, Feinmaterial und Schlamm ausgelegt.
Q2: Wie oft sollte die Kettenspannung bei einem Schlepptypförderer überprüft werden?
A2: Unter normalen Produktionsplänen mit Doppel-Schichten sollte die Kettenspannung monatlich überprüft werden. In den ersten Wochen des Betriebs wird eine neue Kette eine anfängliche Einlaufdehnung durchlaufen, die häufigere Anpassungen erfordert. Regelmäßige Inspektionen helfen, Abnutzung zu identifizieren, bevor sie zu Betriebsproblemen führt.
Q3: Was sind die Hauptverschleißteile, die regelmäßig ersetzt werden müssen?
A3: Die Hauptverschleißteile sind die Schaberflügel, die Antriebsräder, die Verschleißstreifen am Boden der Rinne und die Rollenketten selbst. Die Verwendung von gehärteten Materialien während der ursprünglichen Entwurfsphase verlängert das Austauschintervall dieser Komponenten.
Q4: Ist ein Schaberförderer für die Trockenbearbeitung geeignet?
A4: Ja, Schaberförderer arbeiten effektiv in trockenen Bearbeitungsumgebungen, insbesondere für Gusseisen oder Messing. Da es keine Flüssigkeit gibt, die den Staub abtransportiert, ist die physische Schabebewegung sehr zuverlässig, um trockene, pulverförmige Metallabfälle aus dem Maschinengehäuse zu transportieren.
Q5: Wie beeinflusst das Kühlmittelvolumen die Leistung des Förderers?
A5: Hohe Kühlmittelströme können helfen, feine Späne in die Förderzone zu spülen. Wenn die Kühlmittelgeschwindigkeit jedoch zu hoch ist, kann sie leichte Partikel in der Schwebe halten, wodurch verhindert wird, dass sie sich auf der Bodenplatte absetzen, wo die Schaberflügel sie erfassen können. Absetzplatten oder Blenden können in Hochdurchfluss-Systemen erforderlich sein.
Q6: Kann dieses Fördersystem heiße Späne direkt aus der Schwerzerspanung handhaben?
A6: Ja. Da die Rinne, die Kette und die Flügel vollständig aus Stahl gefertigt sind, sind sie hochgradig resistent gegen thermische Schäden durch heiße Späne. Im Gegensatz zu synthetischen Bandförderern schmelzen oder degradieren Metall-Schaber nicht, wenn sie Abfälle mit hoher Temperatur direkt aus der Schneidzone handhaben.
Individuelle Ingenieurdienstleistungen von QUNHUI
Die Auswahl des geeigneten Abfallmanagementsystems ist ein Gleichgewicht zwischen Metallurgie, mechanischem Design und räumlicher Konfiguration. QUNHUI entwirft maßgeschneiderte Förderlösungen, die auf die spezifischen Anforderungen Ihrer Fertigungsprozesse abgestimmt sind, wobei Werkstückmaterialien, Kühlmittelvolumen und Werkzeugmaschinenkonfigurationen berücksichtigt werden.
Um eine detaillierte Ingenieurdienstleistung anzufordern, dimensionale Zeichnungen zu erhalten oder eine maßgeschneiderte Lösung für die Abfallentsorgung Ihrer CNC-Produktion zu besprechen, bitte senden Sie Ihre detaillierten Betriebsanforderungen an unser Anwendungsteam. Wir werden Ihre Spezifikationen überprüfen und einen professionellen Vorschlag optimiert für Ihr Fertigungssetup unterbreiten.