

Hochleistungs-CNC-Bearbeitungszentren erzeugen während routinemäßiger subtraktiver Fertigungsprozesse erhebliche Mengen an Metallspänen. Ohne eine automatisierte, zuverlässige Methode zur Abfallentsorgung stören angesammelte Späne schnell die Maschinenlager, beschädigen Rohteile und beschleunigen den Werkzeugverschleiß. Die Implementierung von hocheffizienten Metallspäneförderanlagen löst diese betrieblichen Herausforderungen, indem sie kontinuierlich Abfall direkt aus dem Bearbeitungsbereich entfernt.
Industrielle Fertigungsanlagen benötigen automatisierte Abfallentsorgung, um manuelle Eingriffe auf ein Minimum zu reduzieren. Wenn Bediener die Spindelzyklen anhalten müssen, um Späne auszuschaufeln, sinkt die Produktionseffizienz. Durch die Untersuchung der Mechanik der Materialbewegung, der Maschinenintegration und des Kühlmittelmanagements können Ingenieurteams Systeme zur Abfallentsorgung implementieren, die kontinuierlich neben Hochgeschwindigkeitsmaschinen laufen. QUNHUI-Ingenieure entwerfen maßgeschneiderte Förderanordnungen, die den spezifischen Werkstattflächen und Materialanforderungen entsprechen, um einen stetigen Produktionsdurchsatz zu gewährleisten.
Primäre Klassifikationen von Späneförderern
Die Auswahl des geeigneten Fördermechanismus hängt ganz von dem bearbeiteten Material und der Geometrie der entstehenden Späne ab. Verschiedene Metalle verhalten sich unter Schneidkräften unterschiedlich und ergeben alles von feinem Pulver bis hin zu langen, fadenförmigen Nestern. Die Installation einer falschen Förderkonfiguration führt zu häufigen mechanischen Störungen, übermäßiger Rückführung von Partikeln in den Kühlmittelbehälter und vorzeitigem Verschleiß der Förderkomponenten.
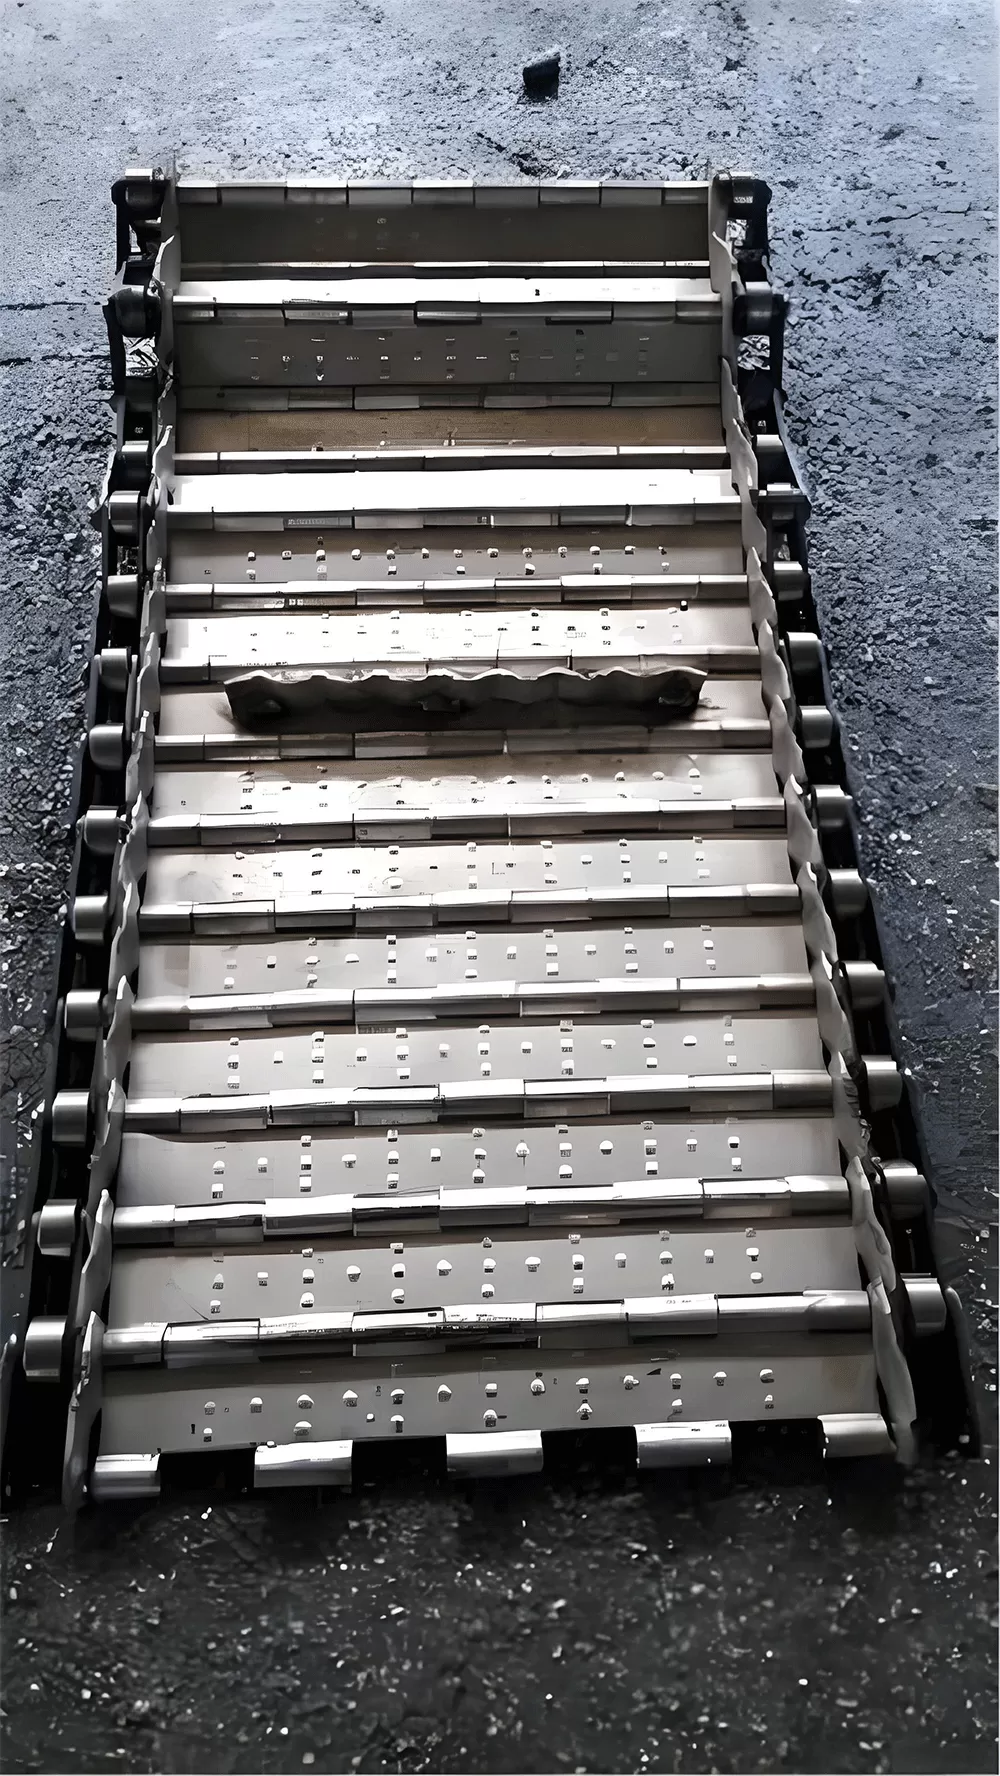
Gelenkgurtförderer
Gelenkgurtkonfigurationen sind die Standardwahl für allgemeine CNC-Bearbeitungsumgebungen. Diese Systeme bestehen aus miteinander verbundenen Stahlgurtplatten, die eine kontinuierliche Schleife bilden. Während sich der Förderer bewegt, fallen die Späne auf die Gurtoberfläche und werden an einem Anstieg zu einem Entladebehälter transportiert.
Am besten geeignet für: Schwerlast-Rohspäne, lange fadenförmige Späne, lockige Messingspäne und mittelgroße Stahlstanzteile.
Steigungsvariationen: Typischerweise erhältlich in 31,75 mm (1,25 Zoll), 38,1 mm (1,5 Zoll) und 50,8 mm (2,0 Zoll) Steigungen, um unterschiedliche Mengen und Größen von Abfall zu bewältigen.
Hauptvorteil: Hochgradig langlebige Konstruktion, die gegen Durchstich und Verschleiß durch scharfe, schwere Metallteile resistent ist.
Schaber- und Zugkettenförderer
Schabersysteme arbeiten nach einem anderen mechanischen Prinzip. Anstatt das Material auf einem Gurt zu transportieren, sind eine Reihe von Querträgern oder Schabern an einer Doppelantriebskette befestigt. Diese Schaber ziehen am Boden des Fördergehäuses entlang und ziehen die abgesetzten Metallpartikel den Anstieg hinauf.
Am besten geeignet für: Feine Messingspäne, Gusseisenchips, Aluminiumgranulate und kurze, zerbrochene Späne.
Kühlmittelablagerung: Besonders effektiv in Kombination mit Kühlmittelfiltration, da die Schaber kontinuierlich den Boden des Tanks reinigen und Ablagerungen verhindern.
Designvariation: Oft mit verschleißfesten Hartmetallverschleißstreifen entlang des Förderbetts ausgestattet, um zu verhindern, dass die Schaber das Gehäuse abnutzen.
Magnetförderer
Für Betriebe, die ausschließlich eisenhaltige Materialien schneiden, bieten magnetische Späneförderer eine wartungsarme Alternative. Diese Systeme enthalten keine externen beweglichen Bänder oder Schaber. Stattdessen rotieren leistungsstarke Permanentmagneten auf einer Kette in einem geschlossenen, stationären Gehäuse aus Edelstahl und ziehen die eisenhaltigen Späne entlang der äußeren Blechfläche zum Entladepunkt.
Am besten geeignet für: Eisenmetallspäne, feine Stahlspan, Gusseisenspäne und kleine Stahlkomponenten.
Verschleißreduzierung: Da die beweglichen Teile vollständig in einem geschmierten Ölbad versiegelt sind, kommen die abrasiven Späne niemals mit den inneren Ketten oder Zahnrädern in Kontakt.
Sicherheitsvorteil: Beseitigt das Risiko von externen mechanischen Blockaden durch verklemmte Metallstücke.
Schrauben- und Spiralförderer
Schraubenförderer nutzen eine rotierende spiralförmige Schnecke, um Metallabfälle entlang einer Rinne zu schieben. Dies sind hochkompakte Einheiten, die häufig direkt in die Gießbetten von kompakten CNC-Drehmaschinen und vertikalen Bearbeitungszentren integriert sind.
Am besten geeignet für: Einheitliche, trockene oder halbfeuchte Späne in Bereichen mit begrenztem Bodenabstand.
Raumeffizienz: Hervorragend geeignet, um Material aus schwer zugänglichen Taschen im Maschinenwerkzeugschrank zu leiten.
Einschränkung: Nicht geeignet für lange, faserige Nester von Stahlspänen, die sich um die Schneckenwelle wickeln und Motorüberlastungen verursachen können.
Kühlmitteltrennung und Filtrationsintegration
Die Beziehung zwischen Metallspäneförderanlagen und Kühlmittelfiltration ist hochgradig voneinander abhängig. Während der Hochdruckbearbeitung sind die Späne mit wasserlöslichem Kühlmittel oder reinen Schneidölen gesättigt. Das bloße Entfernen des trockenen Metalls ist unzureichend; der Förderer muss auch die flüssige Komponente trennen, um das Kühlmittelvolumen zu erhalten und eine Kontamination der Werkstatt zu verhindern.
Schwerkraftgeführte Filtersysteme sind häufig direkt in das untere Becken des Förderrahmens integriert. Während der Förderer die Späne aus dem Maschinenbett hebt, fließt die Flüssigkeit durch perforierte Siebe oder Keil-Drahtgitter. Das Design dieser Gitter muss zwei gegensätzliche Ziele ausbalancieren: hohe Flüssigkeitsdurchflussraten zuzulassen und gleichzeitig feine Metallpartikel daran zu hindern, in den sauberen Kühlmitteltank einzudringen.
Wenn feine Partikel den primären Förderbildschirm umgehen, sammeln sie sich im Hauptkühlmittelreservoir. Dieser Schlamm wirkt als Abrasiv, beschädigt Hochdruckkühlmittelpumpen, erodiert Kühlmittelzufuhrdüsen und verschlechtert die Oberflächenbeschaffenheit der bearbeiteten Komponenten. Die Implementierung einer sekundären Filtrationsstufe, wie einem Papierbandfilter oder Trommelfilter innerhalb der Förderanordnung, hilft, Partikel bis zu 50 Mikron zu erfassen. QUNHUI konfiguriert integrierte Filtrationszonen, die sauberes Kühlmittel in das Reservoir zurückführen, die Kosten für den Flüssigkeitswechsel senken und konstante Bearbeitungstemperaturen aufrechterhalten.
Automatisierungsschnittstellen und CNC-Integration
Eine moderne Produktionsstätte erfordert nahtlose Kommunikation zwischen dem Maschinensteuergerät und den unterstützenden Materialhandhabungssystemen. Ein Späneförderer darf nicht als isolierte Maschineninsel betrieben werden. Stattdessen muss er direkt mit dem elektrischen Schrank der CNC-Maschine und der Steuerungslogik über M-Codes und standardisierte Feldbusnetzwerke integriert werden.
Während des regulären Betriebs ist der Förderer so programmiert, dass er nur läuft, wenn die Spindel aktiv ist oder in festgelegten Intervallen. Dieser intermittierende Betrieb reduziert den Verschleiß der Förderkomponenten und spart elektrische Energie. Wenn es aufgrund eines großen Nestes von Spänen oder eines fallen gelassenen Werkstücks zu einem Stau kommt, muss die Steuerplatine des Förderers diesen Fehler sofort an den CNC-Controller kommunizieren.
Diese Kommunikation erfolgt über eine physische Schnittstelle oder digitale I/O-Leitungen. Wenn der Fördermotor übermäßigen Strom zieht, löst ein Drehmomentbegrenzer oder elektronischer Stromsensor aus. Der Fördercontroller sendet dann ein Notstopp-Signal (E-Stop) an die CNC-Maschine, wodurch alle Achsbewegungen und die Spindeldrehung gestoppt werden. Diese schnelle Reaktion verhindert Schäden an der Förderkette, dem Antriebsmotor und dem Werkstück in der Maschine.
Betriebliche Herausforderungen und präventive Wartungsprotokolle
Selbst robuste Industriegeräte benötigen eine geplante Wartung, um unerwartete Ausfallzeiten zu vermeiden. Die abrasive Natur von Metallspänen in Kombination mit der korrosiven chemischen Zusammensetzung einiger Schneidflüssigkeiten schafft eine raue Betriebsumgebung im Inneren des Fördergehäuses.
Die Anpassung der Kettenspannung ist eine der häufigsten Wartungsaufgaben. Im Laufe der Zeit dehnen sich die Antriebsketten an klappbaren Förderbändern und Schaberförderern aufgrund von mechanischem Verschleiß an den Stiften und Buchsen. Wenn die Kette zu locker wird, kann sie von den Antriebszahnrädern springen oder ungleichmäßig laufen, was zu einem schweren mechanischen Stau führt. Die Wartungsmannschaften sollten die Kettenspannung monatlich überprüfen und die Spannschrauben am Entladegestell anpassen, um den empfohlenen Durchhang aufrechtzuerhalten.
Ein weiteres häufiges Problem ist die Ansammlung von feinen Partikeln an der unteren Kurve des Fördergestells, oft als Stiefel bezeichnet. Feiner Aluminium- oder Gusseisenstaub setzt sich aus dem Kühlmittel ab und bildet einen dichten Schlamm. Wenn dieser Schlamm nicht regelmäßig ausgespült oder abgeschabt wird, härtet er aus und wirkt als abrasive Paste, die die Scharniere des Förderbands und den unteren Rahmen schnell abnutzt. Die Installation automatisierter Spüldüsen innerhalb des Förderbettes hilft, diese feinen Partikel in Suspension zu halten, bis sie von den Schabern evakuiert werden können.
Die geeignete Anlage für Ihr Unternehmen auswählen
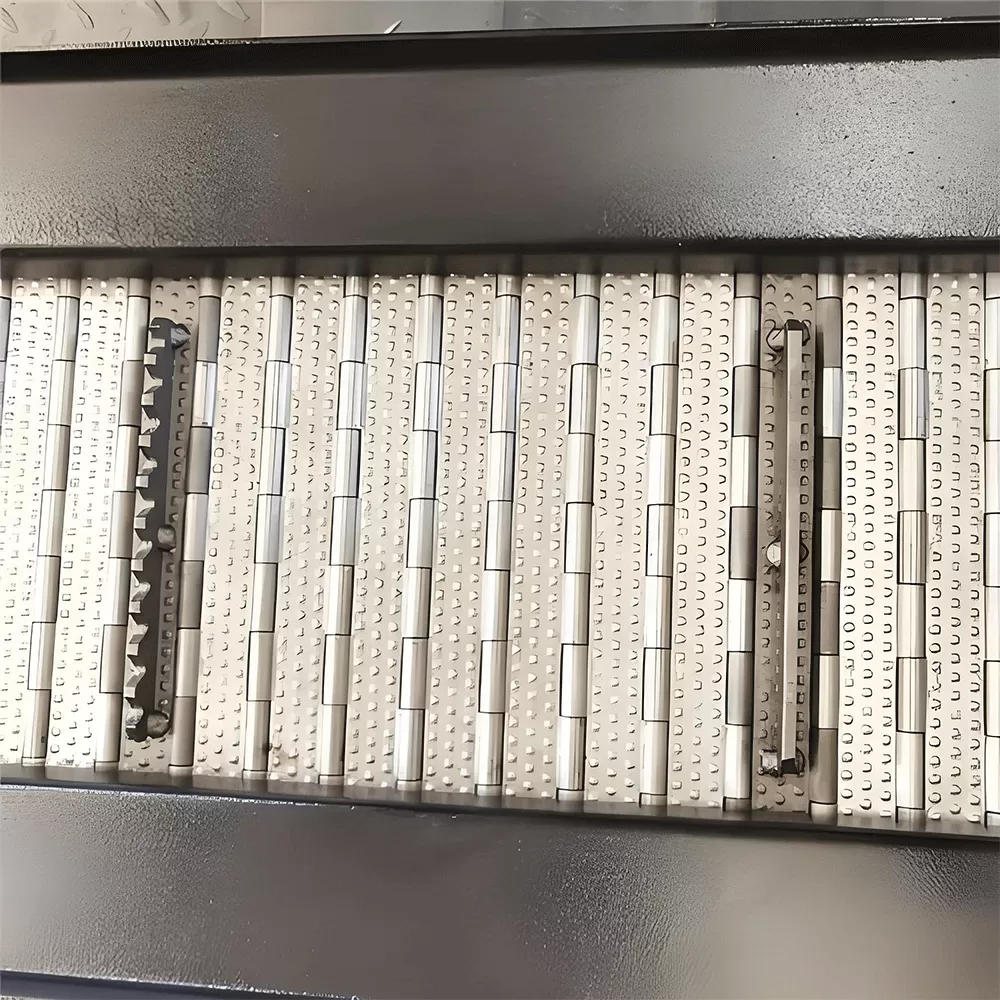
Die Spezifizierung eines Materialhandhabungssystems erfordert die Bewertung mehrerer Ingenieurparameter. Ein nicht passendes System führt zu vorzeitigem Ausfall von Komponenten und ständigen manuellen Reinigungen. Ingenieure müssen die unten aufgeführten Variablen analysieren, um das richtige System auszuwählen:
Materialtyp: Eisenhaltige Materialien erlauben den Einsatz von magnetischer Trennung, während nicht eisenhaltige Materialien wie Aluminium und Messing mechanische Band- oder Schaberdesigns erfordern.
Spänenmorphologie: Lange, kontinuierliche faserige Späne erfordern ein klappbares Band mit aggressiven Stollen, um das Material die Steigung hinaufzuziehen. Kurze, gebrochene Späne werden besser von Schaber- oder Schraubendesigns verarbeitet.
Kühlmittel Durchflussrate: Hochvolumige Kühlsysteme erfordern große Entwässerungsbereiche und spezielle Filterscreens innerhalb des Förderstiefels, um Überschwemmungen zu verhindern.
Entladehöhe: Die Höhe des Entladekanals muss mit der Höhe der Sammelbehälter in der Werkstatt oder der übergeordneten zentralen Fördersysteme übereinstimmen.
Durch die frühzeitige Definition dieser Parameter in der Projektentwurfsphase können Fertigungsanlagen Nachrüstkosten vermeiden. QUNHUI arbeitet direkt mit Ingenieurteams zusammen, um diese Faktoren zu analysieren und maßgeschneiderte Zeichnungen zu erstellen, die spezifischen Grundrisslayouts und Maschinenwerkzeugspezifikationen entsprechen.
Häufig gestellte Fragen
Q1: Was ist die Hauptursache für Kettenblockaden in klappbaren Förderanlagen für Metallspäne?
A1: Die Hauptursache für Störungen ist die Ansammlung von langen, faserigen Spänen, die sich um die Antriebszahnräder wickeln oder zwischen den schwenkbaren Bandplatten und dem Seitenrahmen klemmen. Dieses Problem wird häufig durch eine unsachgemäße Kettenspannung oder abgenutzte Wischblätter verschärft, die es Spänen ermöglichen, am Band vorbeizukommen und in den inneren Antriebsmechanismus einzutreten.
Q2: Können Aluminiumschalen mit einem magnetischen Förderband verarbeitet werden?
A2: Nein, Aluminium ist ein nichteisenhaltiges Metall und wird nicht von magnetischen Feldern angezogen. Für die Aluminiumbearbeitung wird je nach Größe und Form der während des Schneidens erzeugten Späne ein schwenkbares Stahlband oder ein Schaufelförderer empfohlen.
Q3: Wie oft sollten die Kühlmittelfilterbildschirme im Förderband gereinigt werden?
A3: Die Reinigungsfrequenz hängt vom Produktionsvolumen und dem bearbeiteten Material ab. In Hochvolumenbetrieben, die feine Partikel erzeugen, sollten die Bildschirme täglich überprüft und gereinigt werden. Viele moderne Systeme verfügen über automatische selbstreinigende Rückspül-Düsen, um die manuellen Wartungsintervalle zu verringern.
Q4: Wie schützt ein Drehmomentbegrenzer den Antriebsmotor des Förderbands?
A4: Ein mechanischer oder elektronischer Drehmomentbegrenzer erkennt, wenn der Widerstand am Förderband die sicheren Betriebsgrenzen überschreitet, zum Beispiel während eines physischen Staus. Er rutscht sofort ab oder schneidet die Stromversorgung zum Motor, um Motorüberhitzungen, gebrochene Ketten und verdrehte Antriebswellen zu verhindern.
Q5: Warum ist Rücklauf ein Problem und wie kann es kontrolliert werden?
A5: Rücklauf tritt auf, wenn kleine Späne an der Unterseite des zurückkehrenden Förderbands haften bleiben, anstatt in den Schrottbehälter entladen zu werden. Diese Späne gelangen zurück in das untere Fördergehäuse und verursachen Abnutzung an internen Komponenten. Es kann kontrolliert werden, indem federbelastete Bandwischer, Bürstenbaugruppen oder Kühlmittelsprühleisten am Entladekopf installiert werden.
Technische Ingenieurdienstleistungen und individuelle Anfragen
Die Integration einer effizienten Abfallentsorgung in eine CNC-Bearbeitungslinie erfordert sorgfältige Planung und präzise mechanische Ausführung. Standardisierte Förderbandkonstruktionen entsprechen selten den einzigartigen Einschränkungen maßgeschneiderter Maschinenkonfigurationen, Bodenflächen und Materialprofilen. QUNHUI-Ingenieure entwickeln maßgeschneiderte Metallspäneförderanlagen, die auf die spezifischen Anforderungen von Hochvolumen-Industriebetrieben zugeschnitten sind.
Um technische Zeichnungen, Systemanforderungen anzufordern oder zu besprechen, wie unsere Förderbandkonstruktionen mit Ihren bestehenden CNC-Werkzeugmaschinen integriert werden können, kontaktieren Sie bitte direkt unser Ingenieurdienstteam. Wir bieten umfassende Layout-Überprüfungen und Materialverträglichkeitsbewertungen an, um sicherzustellen, dass Ihre Materialhandhabungssysteme zuverlässig arbeiten.